Présentation
La sous-production permet à l'opérateur d'indiquer sur la tablette qu'un équipement ne produit plus à pleine capacité, sans arrêter la production. PerfTrak enregistre alors automatiquement la perte correspondante.
Elle s'applique aux produits fabriqués par lots simultanés, définis par un coefficient de groupement : un moule à 6 empreintes, une machine à 4 têtes, un outil multi-postes. L'opérateur saisit le nombre de têtes réellement actives ; l'écart avec le coefficient est compté comme sous-production.
Cas d'usage typiques :
un moule dont une ou plusieurs empreintes sont inutilisables ;
une tête de remplissage ou une buse en panne sur une machine multi-têtes ;
un outillage de remplacement moins capacitaire que l'outillage nominal.
La fonctionnalité est disponible en mode produit et en mode OF, sur les tablettes en mode temps de cycle uniquement (pas en mode marche/arrêt).
Principe de calcul
À chaque cycle, PerfTrak compte autant de pièces que de têtes actives. Les pièces manquantes ne sont pas des rebuts car elles n'ont jamais été produites. Le temps correspondant est imputé en perte de performance « Sous-production ».
Pièces en sous-production par cycle = Coefficient − Nombre de têtes actives
Temps imputé par cycle = (Pièces en sous-production ÷ Coefficient) × Temps de cycle
Coefficient | Têtes actives | Pièces produites par cycle | Sous-production par cycle | Part de sous-production |
|---|---|---|---|---|
4 | 4 | 4 | 0 | 0 % (fonctionnement standard) |
4 | 3 | 3 | 1 | 25 % |
6 | 4 | 4 | 2 | 33 % |
20 | 12 | 12 | 8 | 40 % |
Exemple : moule à 8 têtes, cycle de 40 s
Deux têtes sont arrêtées : 6 pièces au lieu de 8 sont produites à chaque cycle. Le temps perdu à chaque cycle représente 10 s de sous-production.
Sur une heure, soit 90 cycles :
Sans la fonctionnalité | Avec la fonctionnalité | |
|---|---|---|
Pièces comptées | 720 | 540 |
Perte « Sous-production » | 0 | 15 min |
Effet sur le TRS | Perte cachée | Performance en baisse, qualité inchangée |
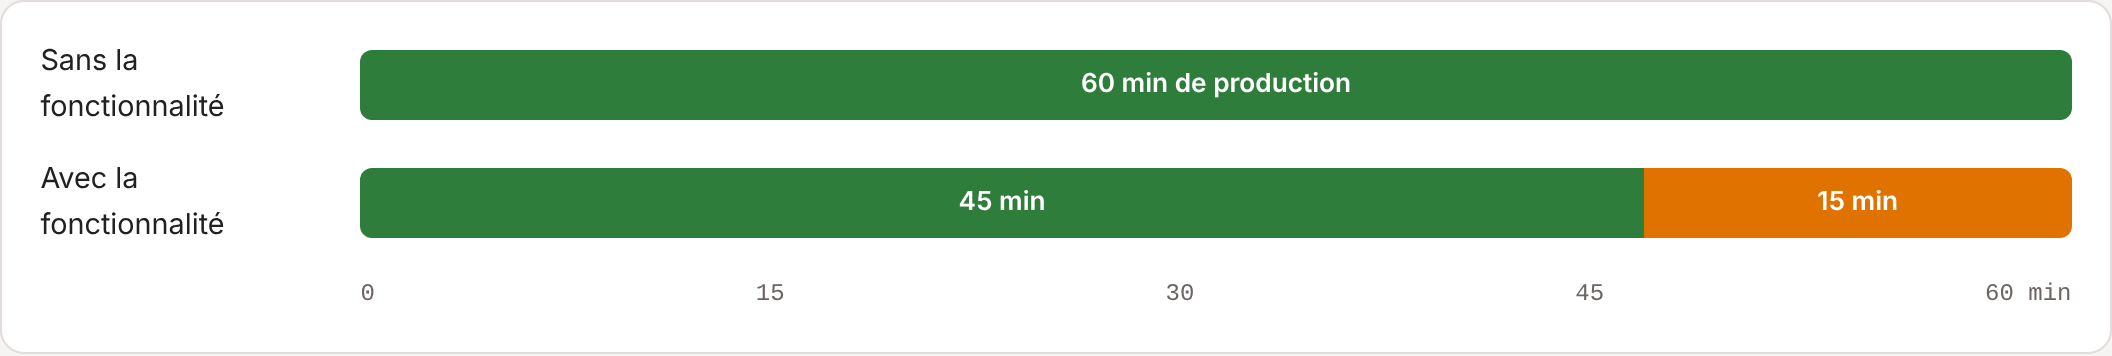
Répartition d'une heure de production, avec et sans déclaration des têtes actives.
La sous-production s'applique à partir du moment où le nombre de têtes est modifié, jusqu'à la prochaine modification. Elle est imputée à la cause définie dans le paramétrage (voir étape 2). Rien n'est déclaré pendant une tâche (maintenance, réglage), puisque la production est arrêtée.
Prérequis
Où | Condition |
|---|---|
Plateforme | L'option sous-production est autorisée pour le client. Sinon, elle n'apparaît pas sur la tablette. |
Tablette | Mode temps de cycle. La fonctionnalité n'existe pas en mode marche/arrêt. |
Tablette | Option Sous-production activée. Le réglage vaut pour toute la tablette, donc pour toutes ses machines. |
Produit | Coefficient entier et supérieur à 1. Il sert de nombre maximal de têtes. Un coefficient décimal désactive le choix des têtes. |
Arbre des pertes | Recommandé : une perte de niveau 2 dédiée à la sous-production. |
Avec les ordres de fabrication, le maximum vient du coefficient de la ligne d'OF, et le nombre de têtes choisi est mémorisé sur cette ligne.
Paramétrage
Le paramétrage se fait en trois étapes, dans cet ordre.
Demander au Support Teeptrak d'activer la fonctionnalité sur son compte client.
Définir la cause de sous-production. Créer d'abord dans l'arbre des pertes la cause qui sera imputée automatiquement, par exemple « Sous-production ». Puis, dans la section Attributs (Catégories de niveau 2), sélectionner cette cause dans le champ Sous-production de niveau 2.
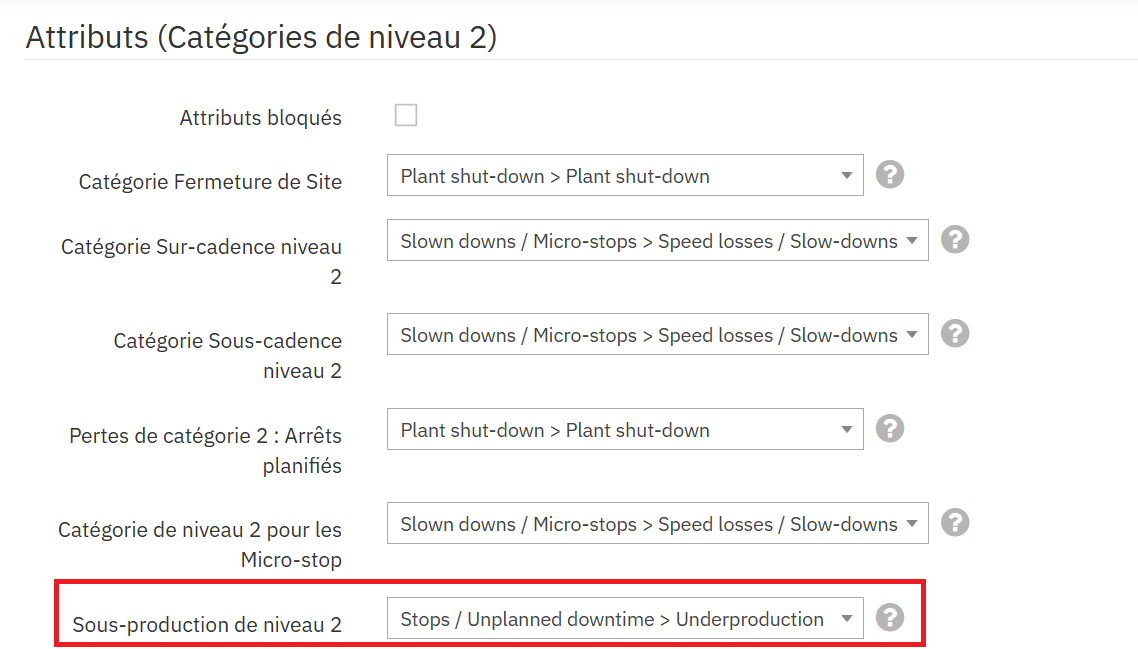
Champ « Sous-production de niveau 2 » dans les catégories de niveau 2 (la cause affichée est un exemple).
Activer l'option sur la tablette. Dans les Options de la tablette, catégorie Production & fabrication orders, cocher Sous-production. À faire une fois par tablette ; le réglage s'applique à toutes ses machines. Le nombre de têtes est alors proposé à l'opérateur pour les produits dont le coefficient est un entier supérieur à 1.
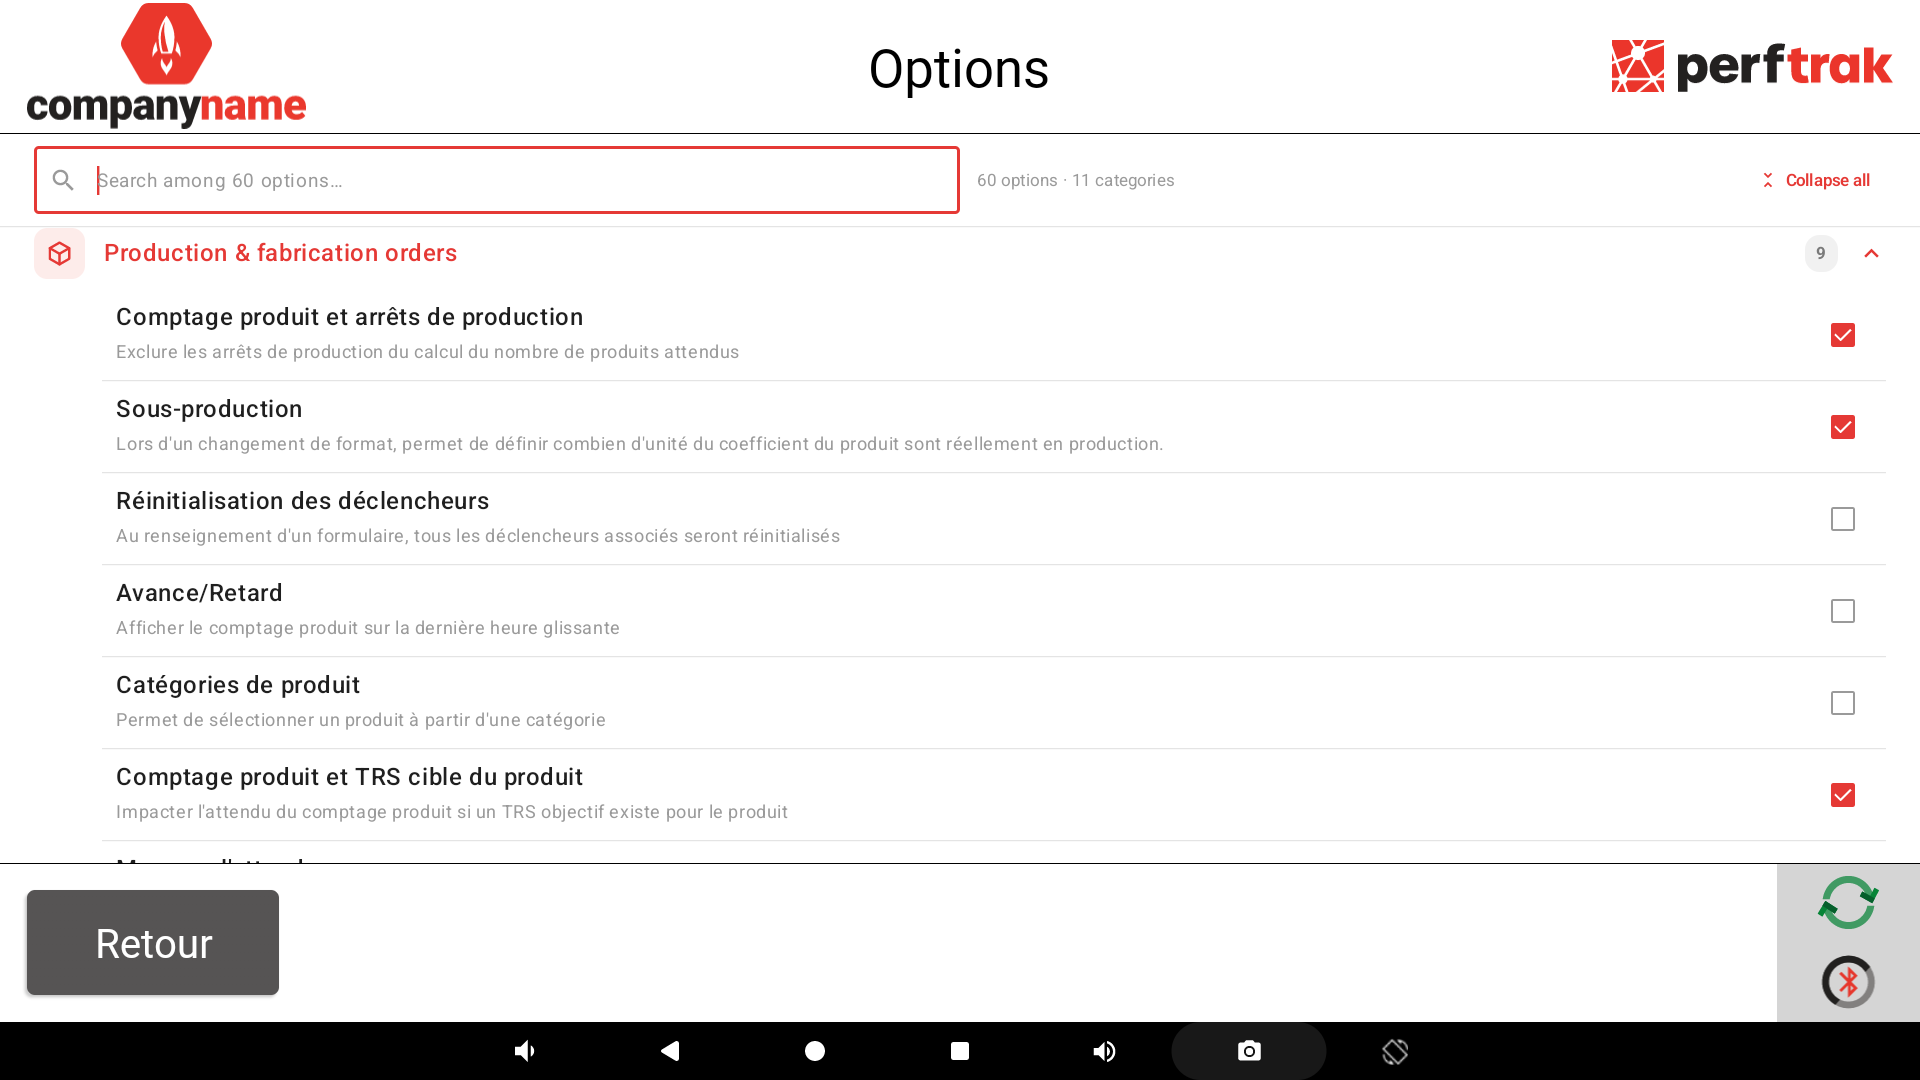
Options de la tablette, catégorie Production & fabrication orders : option Sous-production cochée.
Conseil : choisissez une cause générique et dédiée plutôt qu'une panne précise (ex. « Buse bouchée »). La même cause sera appliquée quelle que soit la raison de la baisse du nombre de têtes.
Utilisation sur la tablette
L'opérateur saisit le nombre de têtes depuis l'écran Changement de produit, au démarrage d'un produit ou d'un OF comme en cours de production.
Ouvrir l'écran Changement de produit.
Sélectionner le produit ou l'OF. Pour modifier le nombre de têtes en cours de production, sélectionner le produit ou l'OF déjà en cours.
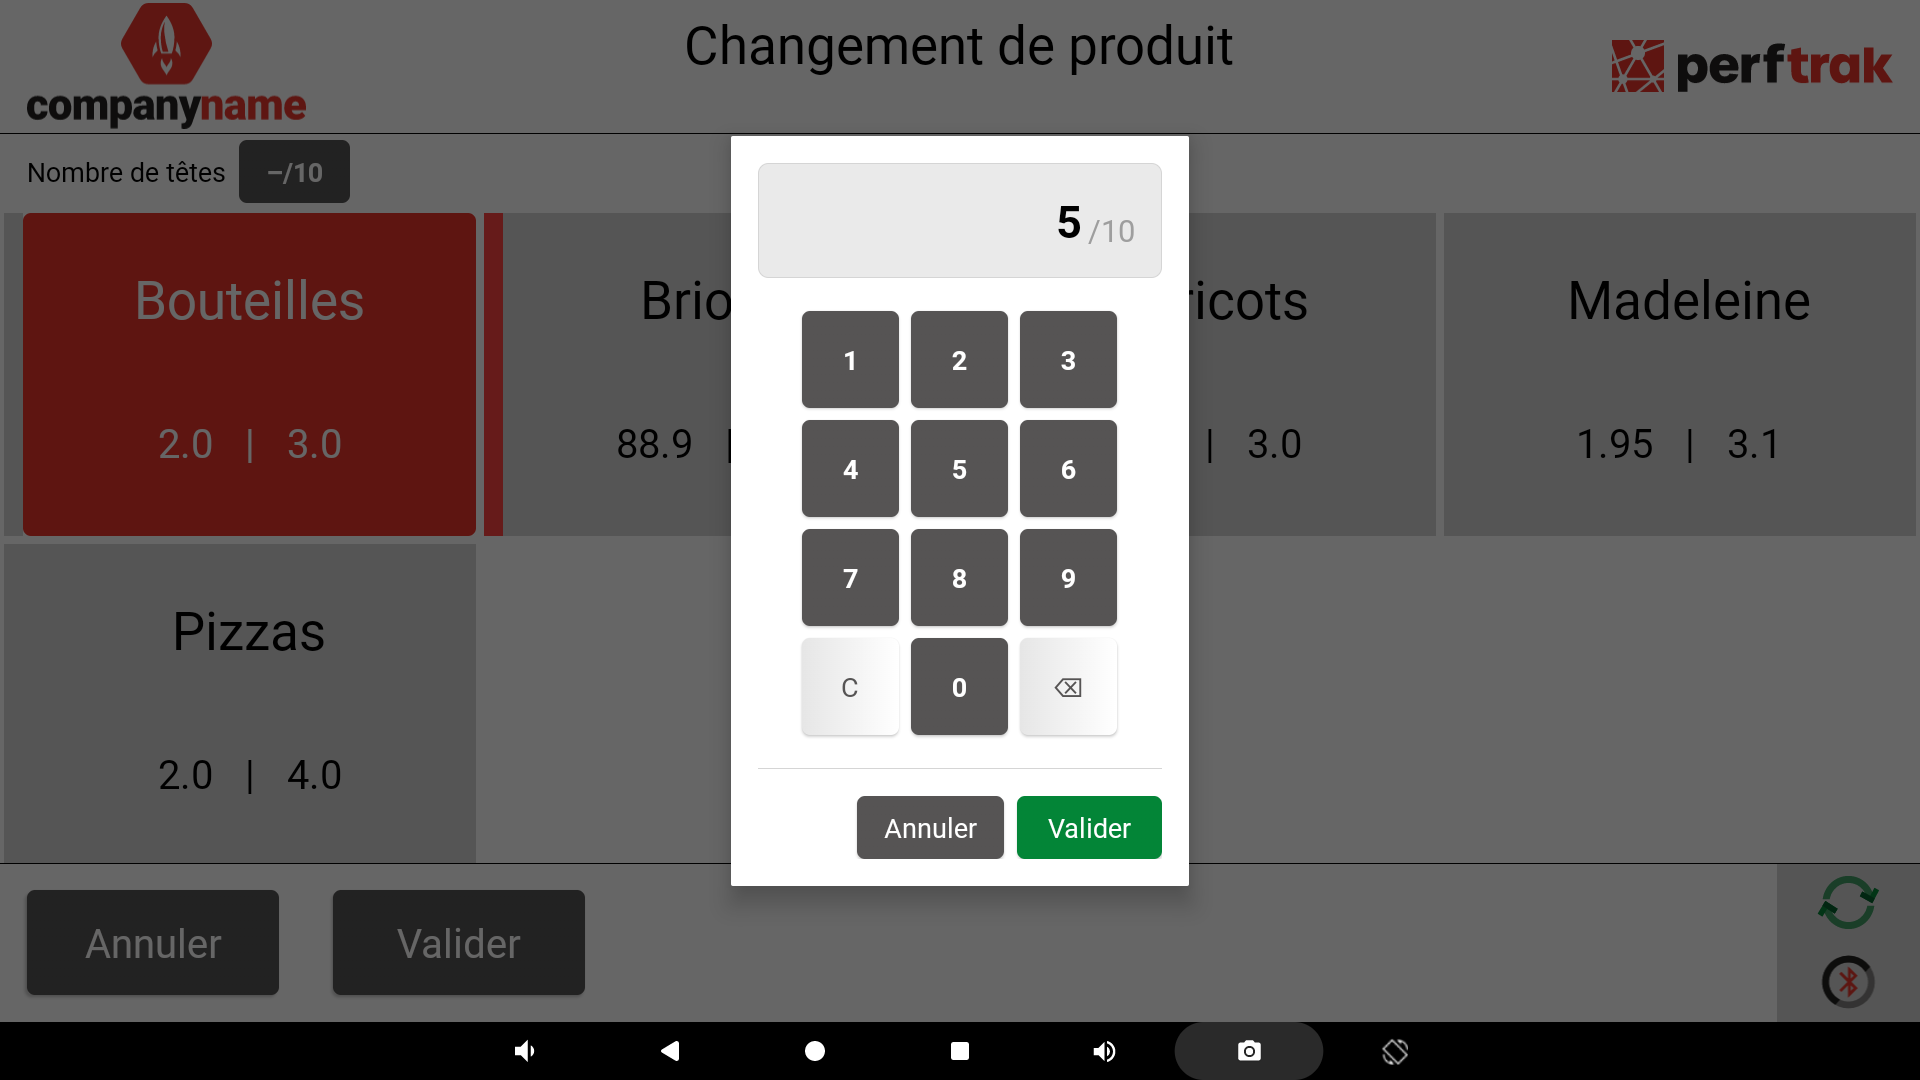
Appuyer sur le champ Nombre de têtes en haut de l'écran. Il affiche la valeur en cours rapportée au maximum, par exemple 5/10 (ou –/10 si aucune valeur n'a encore été saisie).
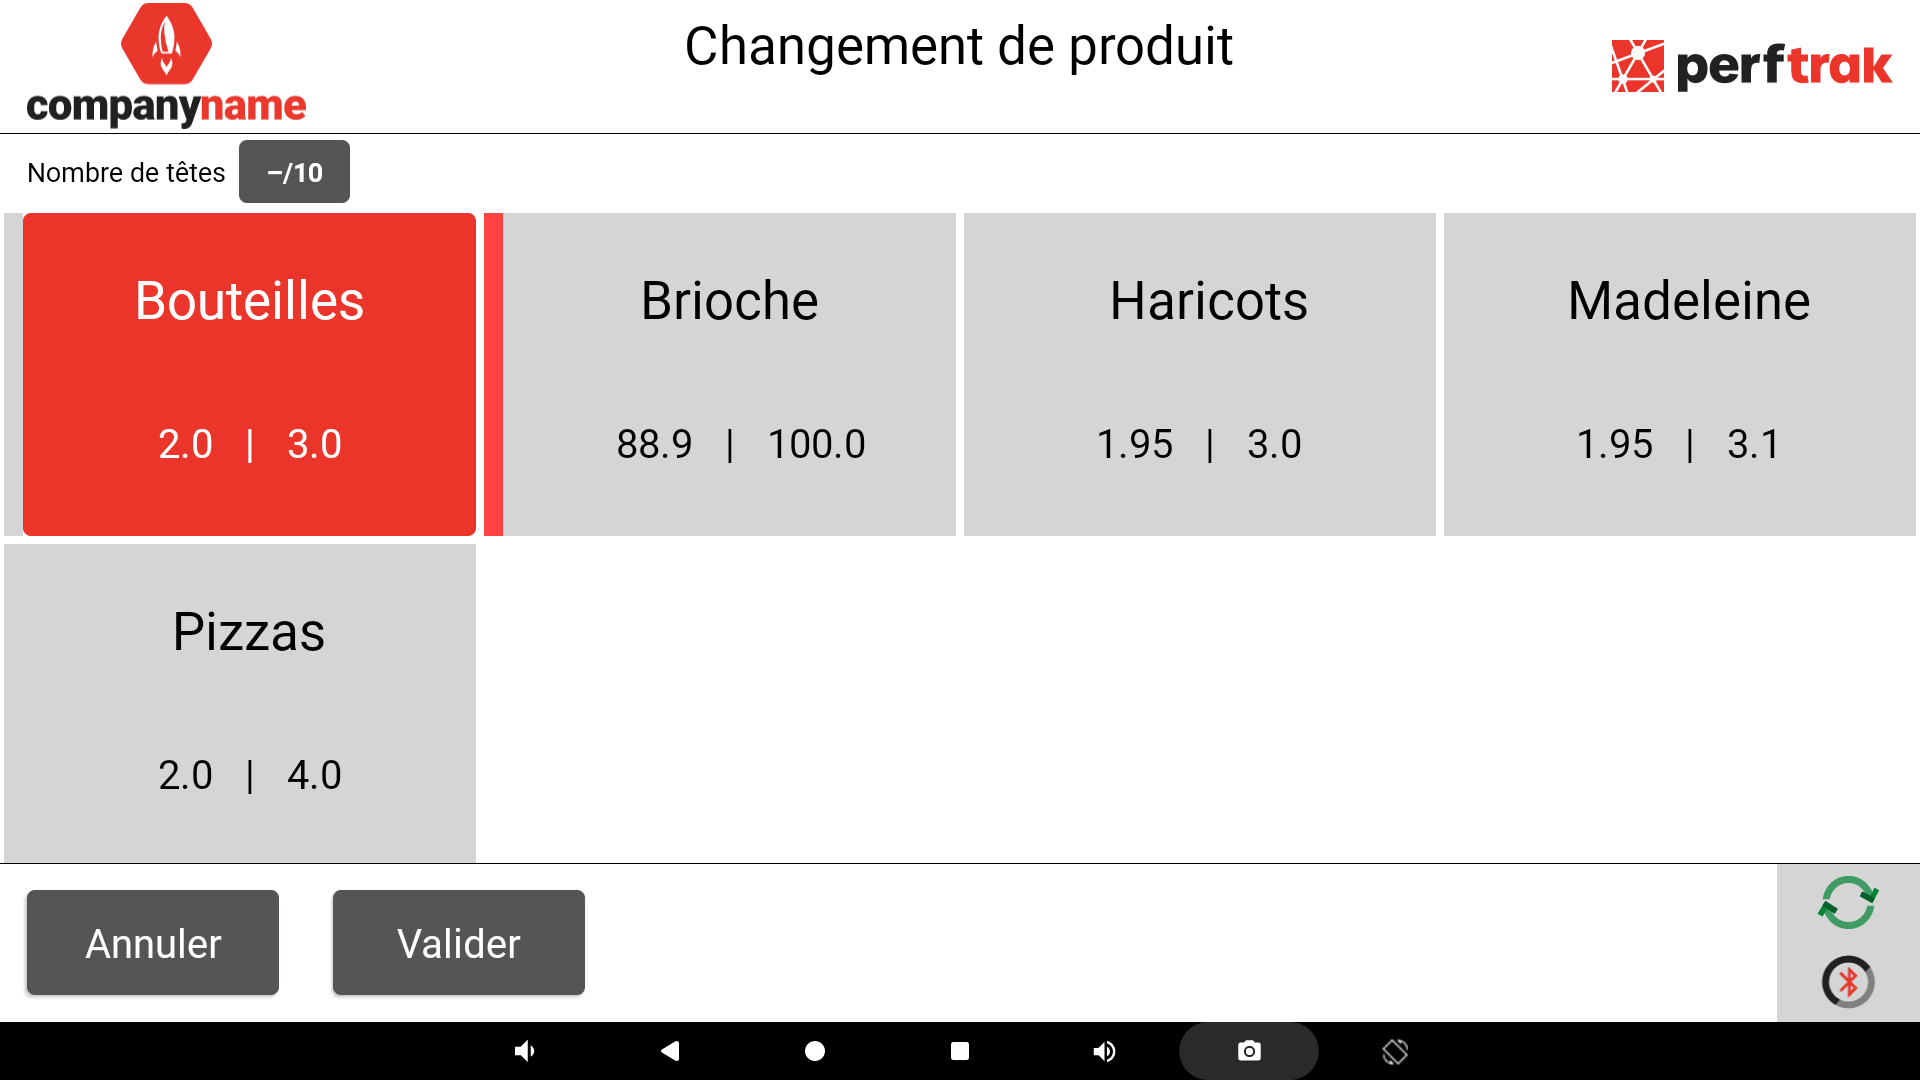
Saisir le nombre de têtes actives sur le pavé numérique, puis appuyer sur Valider dans la fenêtre.
Le champ affiche la nouvelle valeur :
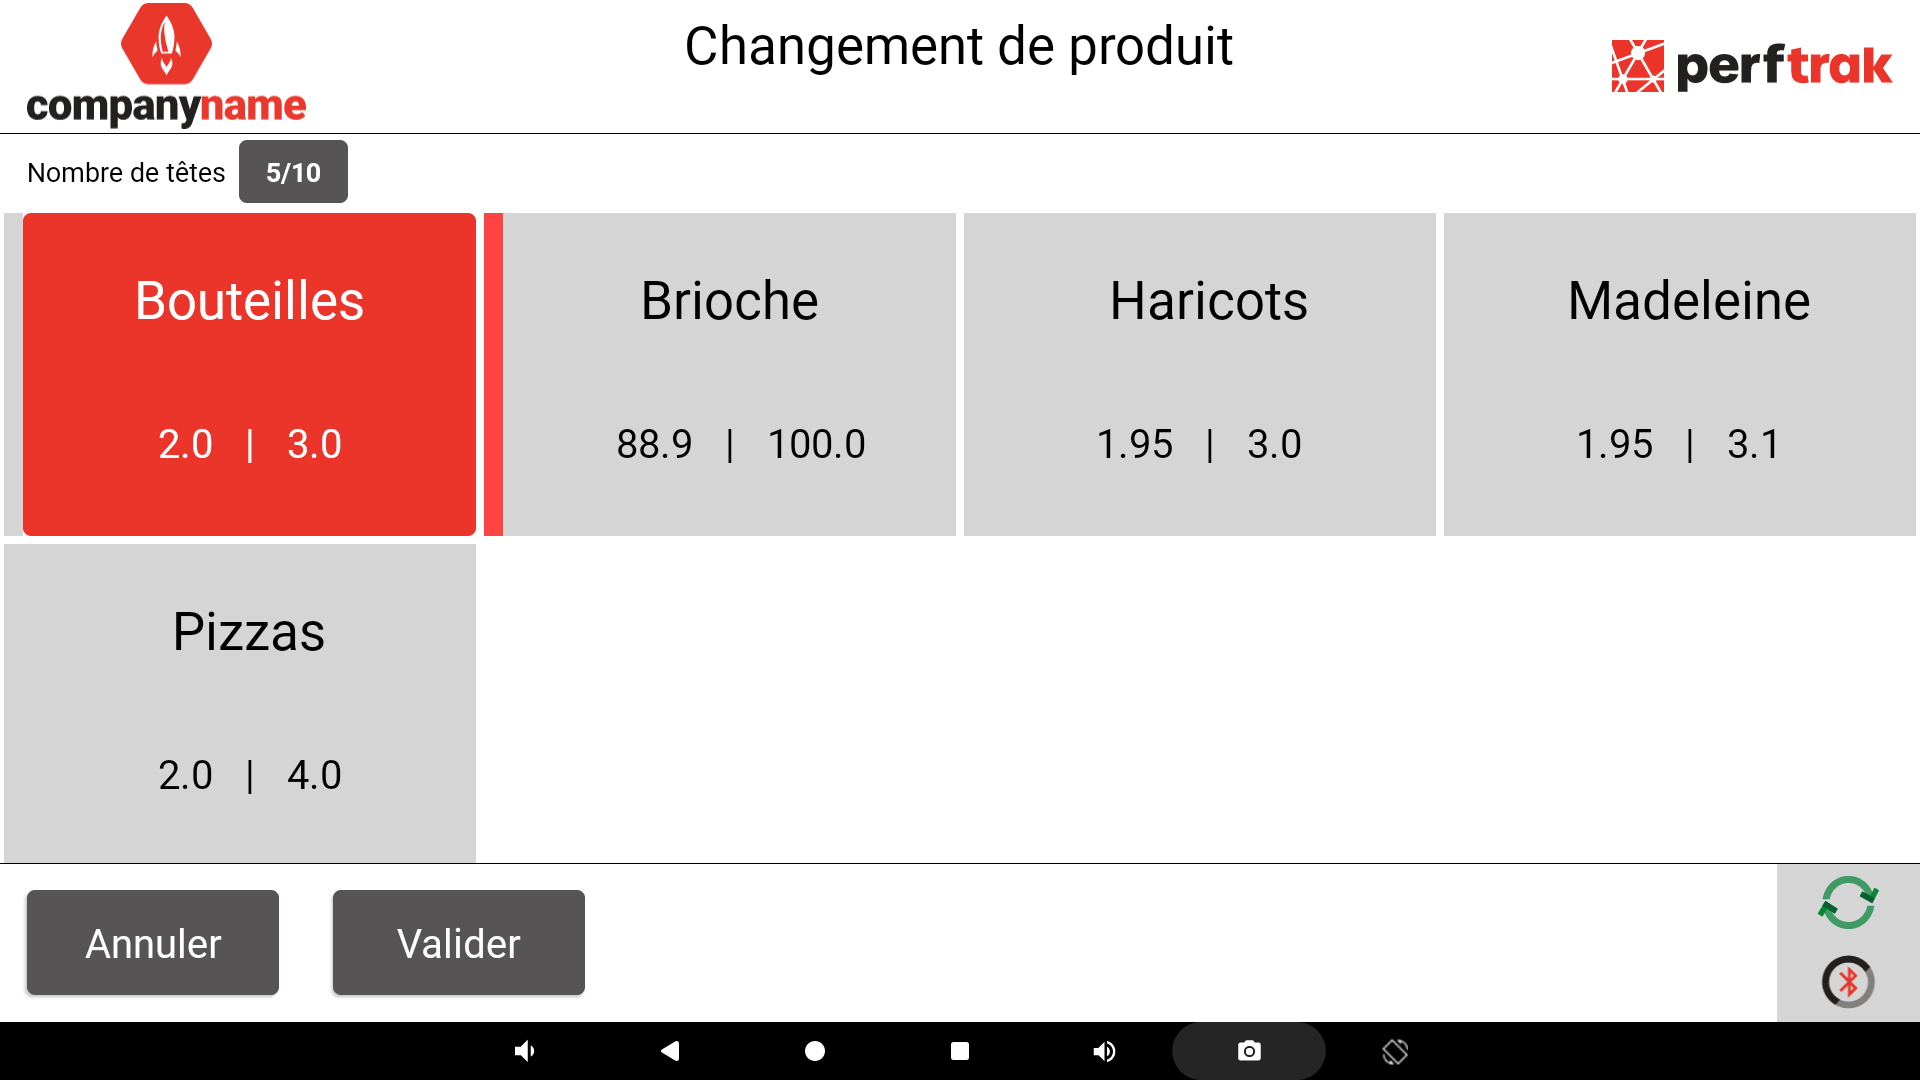
Appuyer sur Valider en bas de l'écran.
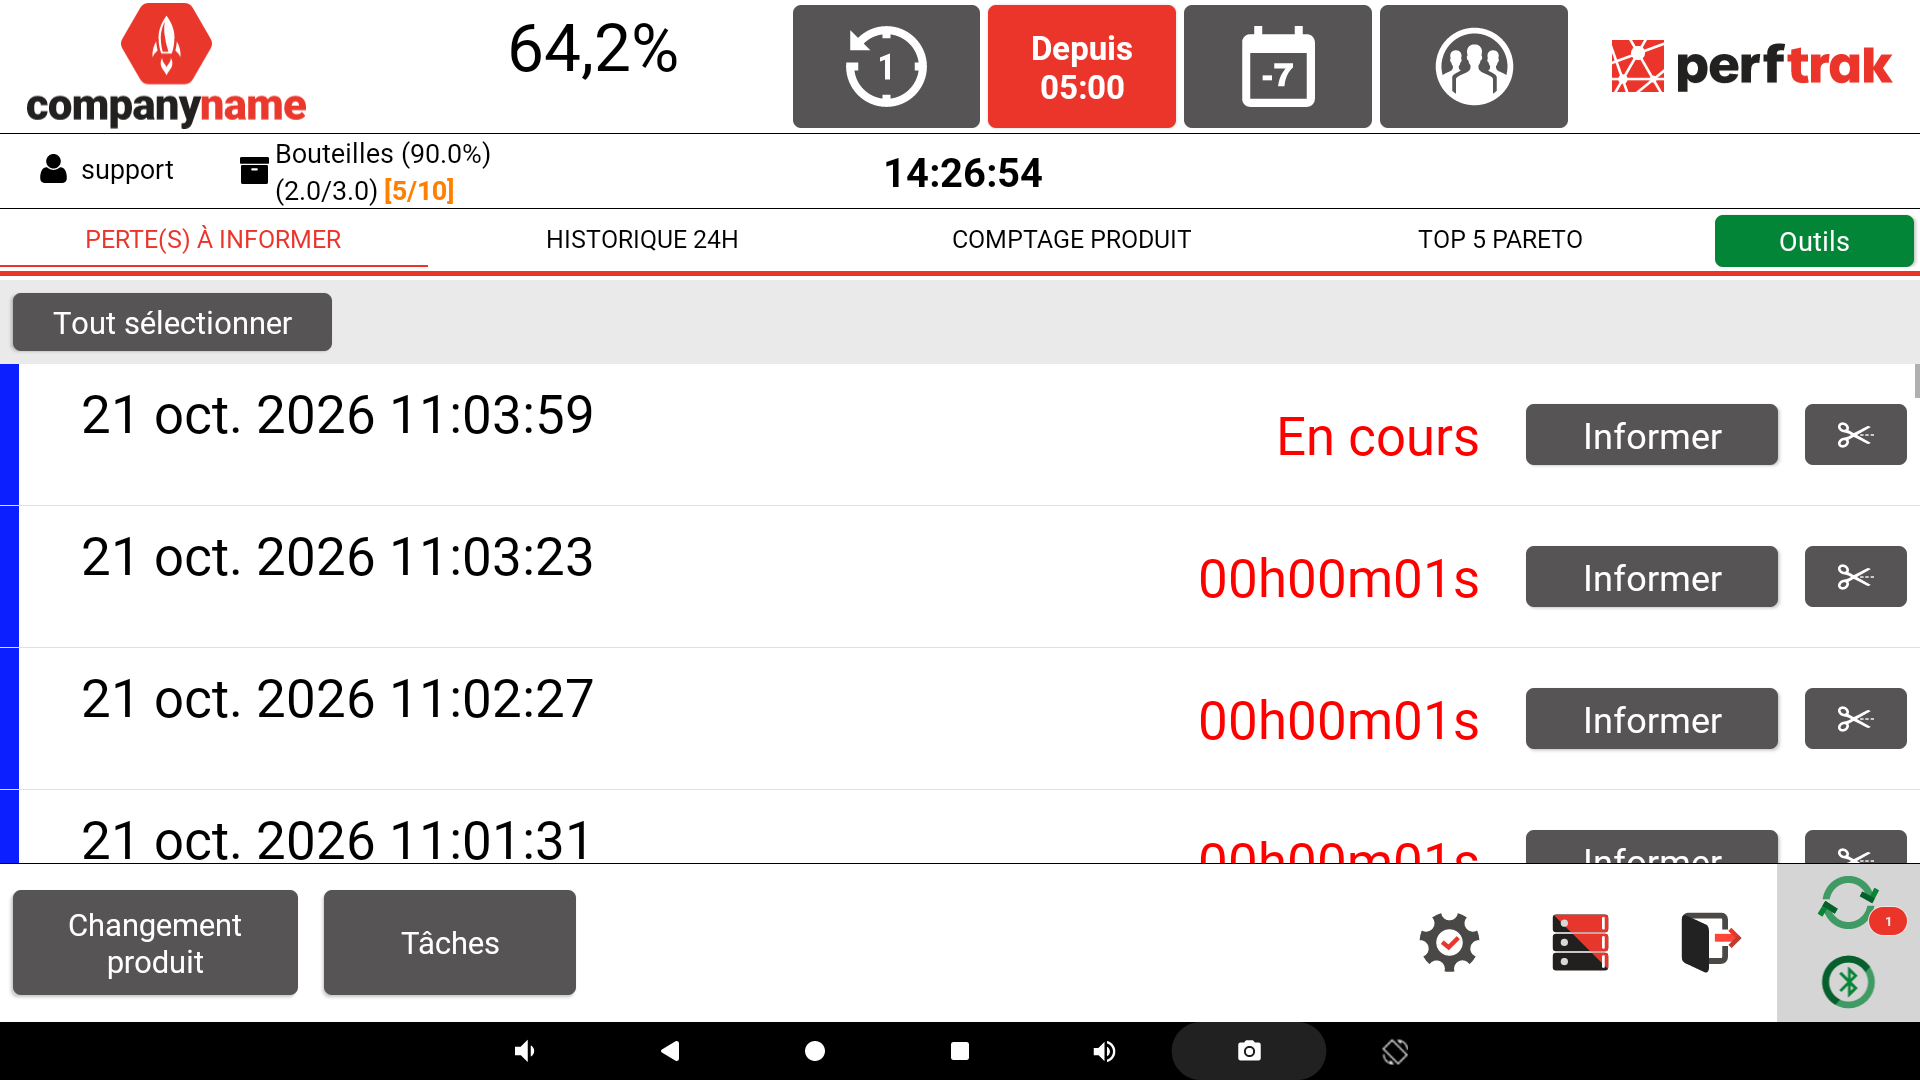
Vérifier sur l'écran d'accueil : le nombre de têtes déclaré s'affiche entre crochets à côté du nom du produit, par exemple [5/10].
Le pavé accepte une valeur allant de 1 au coefficient de groupement ; un chiffre qui ferait dépasser le maximum est ignoré.
Si vous utilisez un coefficient démultiplicateur, le nombre maximum de têtes est donné par : coefficient de groupement divisé par le coefficient démultiplicateur. Par exemple, avec un coefficient démultiplicateur de 2, et un coefficient de groupement de 10, le nombre de têtes maximum sera de 5.
Valeur proposée par défaut : la valeur en cours si le produit est déjà en production, sinon le coefficient maximal (fonctionnement standard, sans sous-production).
Lorsque l'équipement est réparé, l'opérateur refait un changement de produit avec la même référence et ressaisit le nombre de têtes maximal.
Ce que fait PerfTrak à chaque cycle
Tant que les têtes actives sont moins nombreuses que le maximum, à chaque cycle détecté et sans action de l'opérateur :
Une déclaration de sous-production est créée pour la quantité manquante (2 pièces dans l'exemple). Aucun écran ne s'ouvre.
Le temps équivalent passe en perte « Sous-production » (10 s par cycle dans l'exemple), retiré du temps de production.
Ces pièces ne peuvent plus être rebutées : il reste 6 pièces rebutables par cycle dans l'exemple.
Effet sur les compteurs
Sur la tablette, la sous-production n'apparaît comme quantité à part sur aucun écran. Selon le compteur, elle est déduite, ignorée ou comptée comme du rebut. Valeurs pour l'exemple après une heure : 90 cycles, 6 têtes sur 8, sans rebut, OF de 2 000 pièces.
Écran | Quantité | Pourcentage, temps | Affichage |
|---|---|---|---|
Comptage produit, en pièces (par défaut) | Déduite | Déduite | 540/720 · 75 % |
Comptage produit, option « Comptage produit brut » | Ignorée | Déduite | 90/90 · 75 % |
Comptage OF | Déduite | Ignorée | 540/2000 · 36 % |
Compteur de pièces de l'accueil | Ignorée | – | 720/720 |
Avance/retard sur l'équipe | – | Ignorée | 0 s au lieu de 900 s de retard |
Compteurs de poids des formulaires de contrôle | Comptée en rebut | – | Pièces et poids rebutés |
Colonne rebut du comptage produit | Exclue | – | 0 pièce |
Sur teeptrak.net, l'activation de l'option ajoute une colonne Sous-production au tableau de l'onglet Comptage produit.
Points d'attention
Pensez à revenir au nombre maximal une fois l'équipement réparé : tant que la valeur n'est pas modifiée, la sous-production continue d'être enregistrée.
Pas de correction depuis la tablette : une sous-production déclarée à tort (par exemple un oubli de remettre le maximum) ne peut être ni modifiée ni supprimée. Les cycles déjà produits ne sont pas recalculés.
Les compteurs ne concordent pas entre eux : l'accueil, l'avance/retard et le comptage brut comptent toutes les têtes ; le comptage produit et le comptage OF les déduisent. Sur une ligne d'OF, le réalisé la déduit mais pas l'avancement ni le temps restant.
Historique chargé : une déclaration par cycle donne une ligne par cycle dans l'historique qualité, et une chronologie découpée à chaque cycle.
Changer les têtes, c'est changer de produit : la modification passe par un changement de produit, enregistré comme tel.
Réglage par tablette : l'option s'active pour toutes les machines de la tablette. Les produits de coefficient 1 ne sont pas concernés.
Choix de la cause : la catégorie sélectionnée à l'étape 2 détermine où la perte apparaît dans les analyses. Une cause dédiée facilite le suivi de la sous-production dans le Pareto des pertes.
Glossaire
Terme | Définition |
|---|---|
Tête, empreinte | Partie de la machine qui produit une pièce par cycle. |
Coefficient | Nombre de pièces produites par cycle quand toutes les têtes sont actives. |
Cycle, impulsion | Signal envoyé par le module PerfTrak à chaque cycle machine. |
Démultiplicateur | Réglage du module qui regroupe plusieurs impulsions en un seul cycle compté. |
Sous-production | Pièces non produites parce que des têtes sont arrêtées, alors que la machine tourne à cadence normale. |