Apresentação
A subprodução permite ao operador indicar no tablet que um equipamento já não produz em plena capacidade, sem parar a produção. O PerfTrak regista então automaticamente a perda correspondente.
Aplica-se aos produtos fabricados em lotes simultâneos, definidos por um coeficiente de agrupamento: um molde de 6 cavidades, uma máquina de 4 cabeças, uma ferramenta multiposto. O operador introduz o número de cabeças realmente ativas; a diferença em relação ao coeficiente é contabilizada como subprodução.
Casos de utilização típicos:
- um molde com uma ou mais cavidades inutilizáveis;
- uma cabeça de enchimento ou um bico avariado numa máquina multicabeças;
- uma ferramenta de substituição com menor capacidade do que a ferramenta nominal.
A funcionalidade está disponível no modo produto e no modo OF, apenas em tablets no modo tempo de ciclo (não no modo marcha/paragem).
Princípio de cálculo
Em cada ciclo, o PerfTrak conta tantas peças quantas as cabeças ativas. As peças em falta não são refugos: nunca foram produzidas. O tempo correspondente é imputado como perda de desempenho «Subprodução»; a qualidade não é afetada.
Peças em subprodução por ciclo = Coeficiente − Número de cabeças ativas
Tempo imputado por ciclo = (Peças em subprodução ÷ Coeficiente) × Tempo de ciclo
| Coeficiente | Cabeças ativas | Peças produzidas por ciclo | Subprodução por ciclo | Parte de subprodução |
|---|---|---|---|---|
| 4 | 4 | 4 | 0 | 0 % (funcionamento normal) |
| 4 | 3 | 3 | 1 | 25 % |
| 6 | 4 | 4 | 2 | 33 % |
| 20 | 12 | 12 | 8 | 40 % |
Exemplo: molde de 8 cabeças, ciclo de 40 s
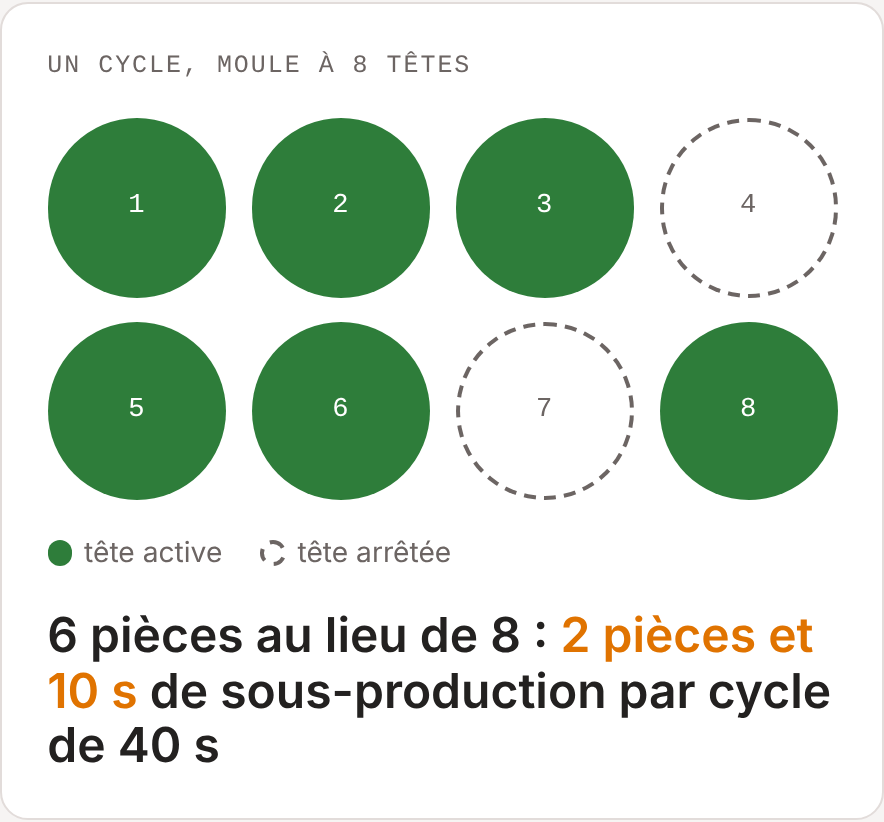
Duas cabeças paradas: 6 peças em vez de 8, ou seja, 2 peças e 10 s de subprodução por ciclo.
Numa hora, ou seja, 90 ciclos:
| Sem a funcionalidade | Com a funcionalidade | |
|---|---|---|
| Peças contadas | 720 | 540 |
| Perda «Subprodução» | 0 | 15 min |
| Efeito no OEE | Perda oculta | Desempenho em queda, qualidade inalterada |
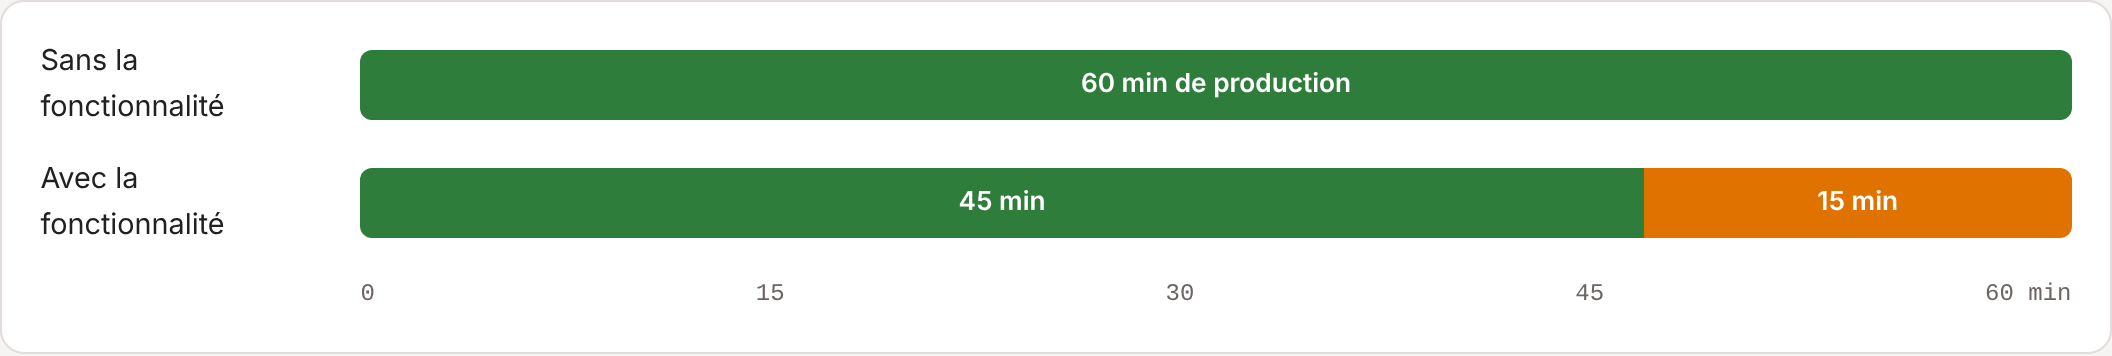
Distribuição de uma hora de produção, com e sem declaração das cabeças ativas.
A subprodução aplica-se a partir do momento em que o número de cabeças é alterado, até à alteração seguinte. É imputada à causa definida na configuração (ver passo 2). Nada é declarado durante uma tarefa (manutenção, afinação), uma vez que a produção está parada.
Pré-requisitos
| Onde | Condição |
|---|---|
| Plataforma | A opção de subprodução está autorizada para o cliente. Caso contrário, não aparece no tablet. |
| Tablet | Modo tempo de ciclo. A funcionalidade não existe no modo marcha/paragem. |
| Tablet | Opção Subprodução ativada. A definição aplica-se a todo o tablet e, portanto, a todas as suas máquinas. |
| Produto | Coeficiente inteiro e superior a 1. Serve como número máximo de cabeças. Um coeficiente decimal desativa a escolha das cabeças. |
| Árvore de perdas | Recomendado: uma perda de nível 2 dedicada à subprodução. Caso contrário, o tablet utiliza etiquetas predefinidas em inglês. |
Com ordens de fabrico, o máximo provém do coeficiente da linha de OF, e o número de cabeças escolhido fica memorizado nessa linha.
Configuração
A configuração é feita em três passos, por esta ordem.
-
Pedir ao Suporte Teeptrak que ative a funcionalidade na sua conta de cliente.
-
Definir a causa de subprodução. Criar primeiro na árvore de perdas a causa que será imputada automaticamente, por exemplo «Subprodução». Depois, na secção Atributos (Categorias de nível 2), selecionar esta causa no campo Subprodução de nível 2.
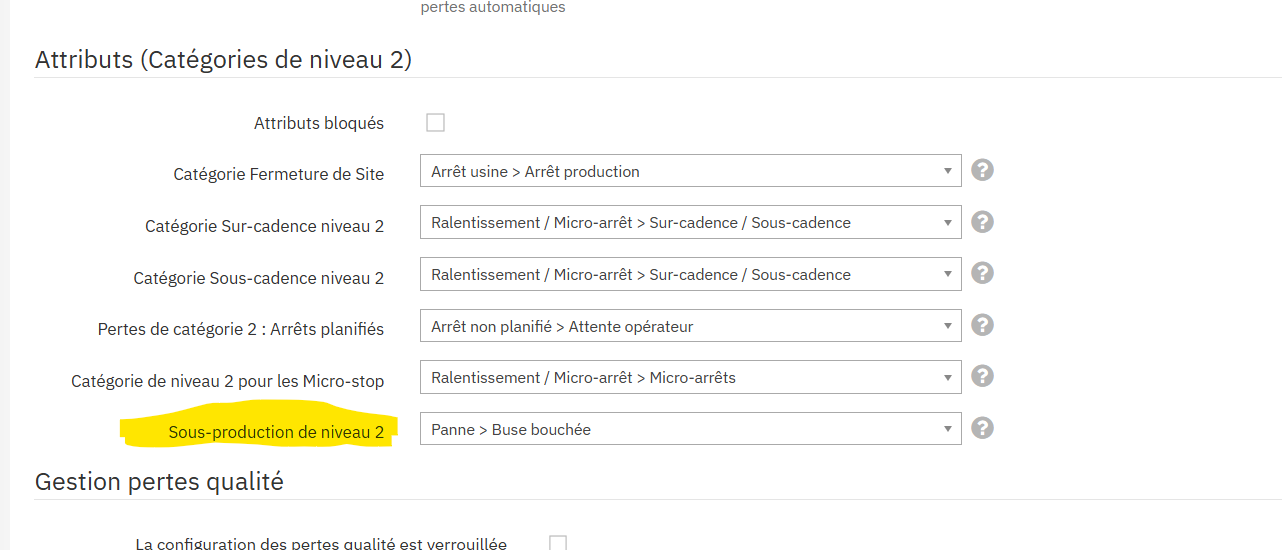
Campo «Subprodução de nível 2» nas categorias de nível 2 (a causa apresentada é um exemplo).
-
Ativar a opção no tablet. Nas Opções do tablet, categoria Production & fabrication orders, marcar Subprodução. Fazer uma vez por tablet; a definição aplica-se a todas as suas máquinas. O número de cabeças é então proposto ao operador para os produtos cujo coeficiente é um inteiro superior a 1.
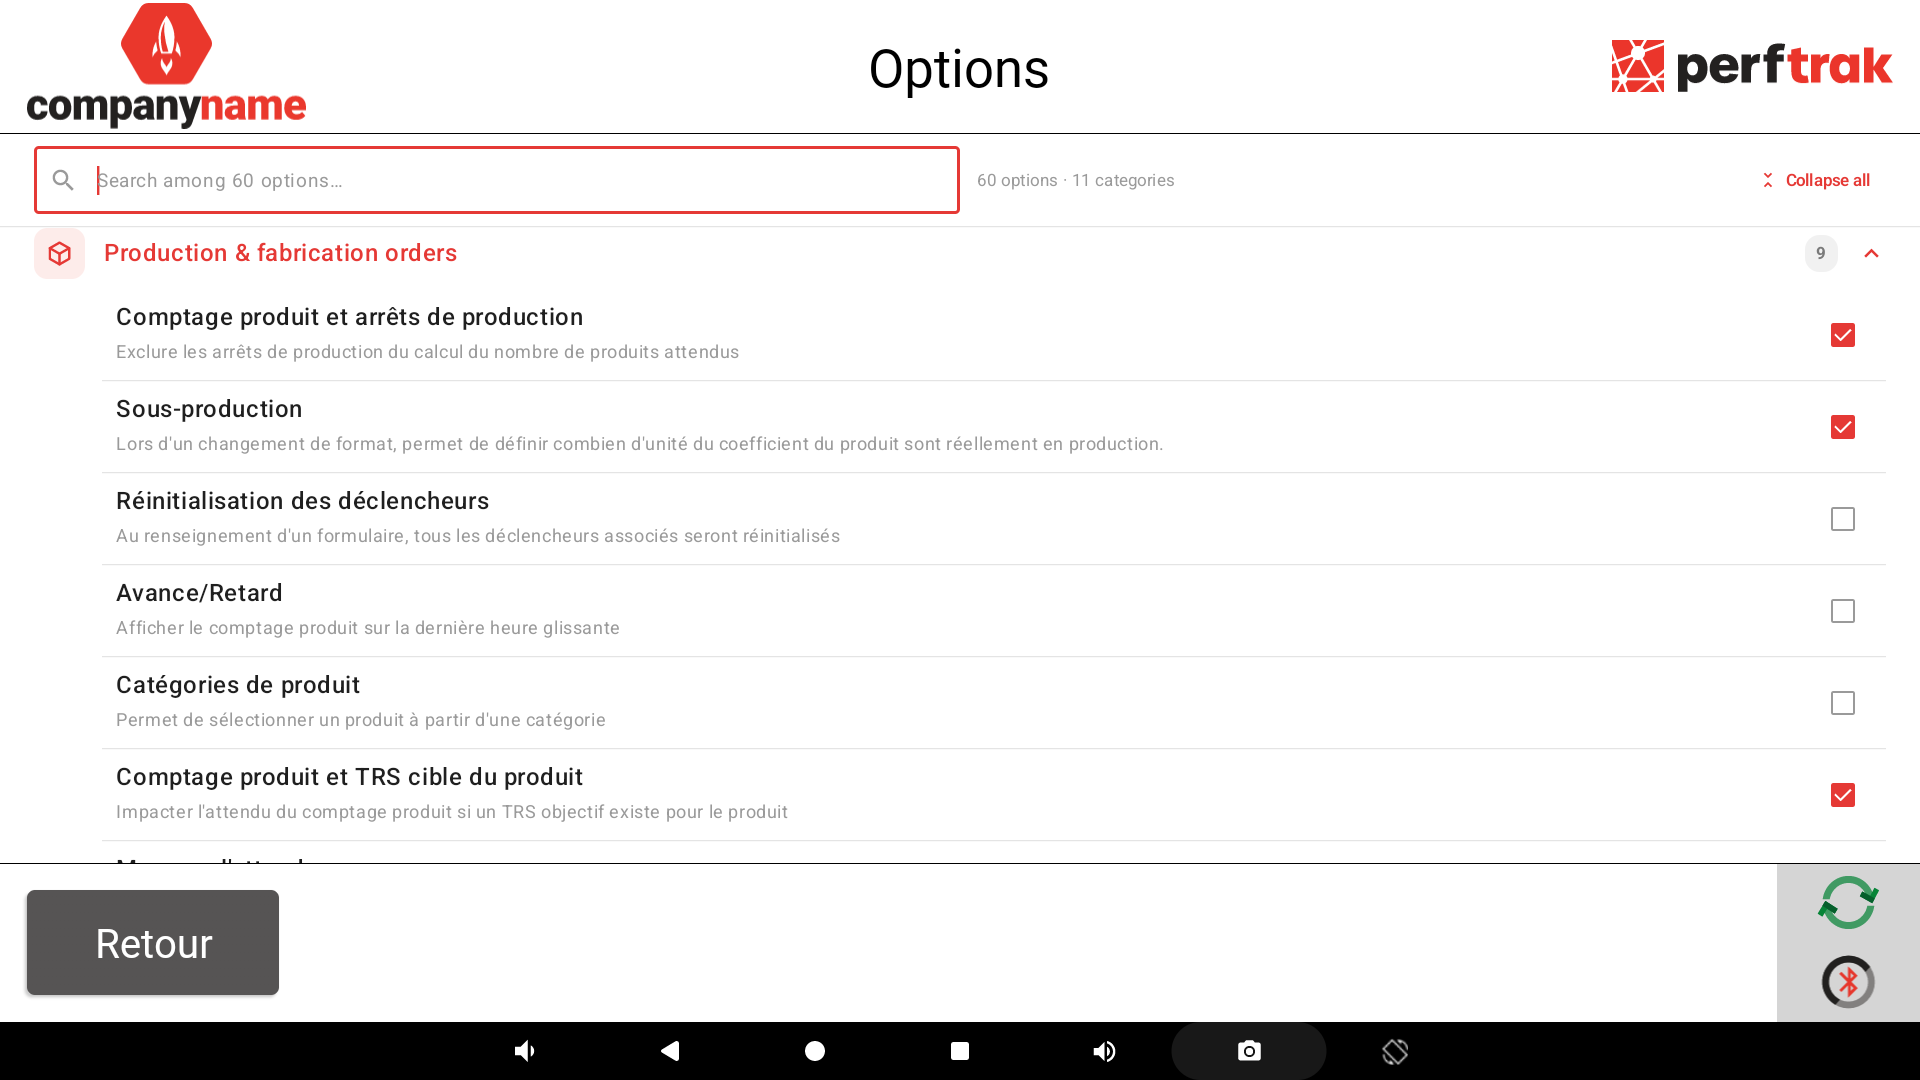
Opções do tablet, categoria Production & fabrication orders: opção Subprodução marcada.
Os nomes das categorias de opções («Production & fabrication orders») são apresentados em inglês na aplicação.
Conselho: escolha uma causa genérica e dedicada em vez de uma avaria específica (ex.: «Bico entupido»). A mesma causa será aplicada qualquer que seja o motivo da redução do número de cabeças.
Utilização no tablet
O operador introduz o número de cabeças a partir do ecrã Mudança de produto, ao iniciar um produto ou uma OF, bem como durante a produção.
-
Abrir o ecrã Mudança de produto.
-
Selecionar o produto ou a OF. Para alterar o número de cabeças durante a produção, selecionar o produto ou a OF já em curso.
-
Tocar no campo Número de cabeças na parte superior do ecrã. Apresenta o valor atual em relação ao máximo, por exemplo 5/10 (ou –/10 se ainda não tiver sido introduzido nenhum valor).
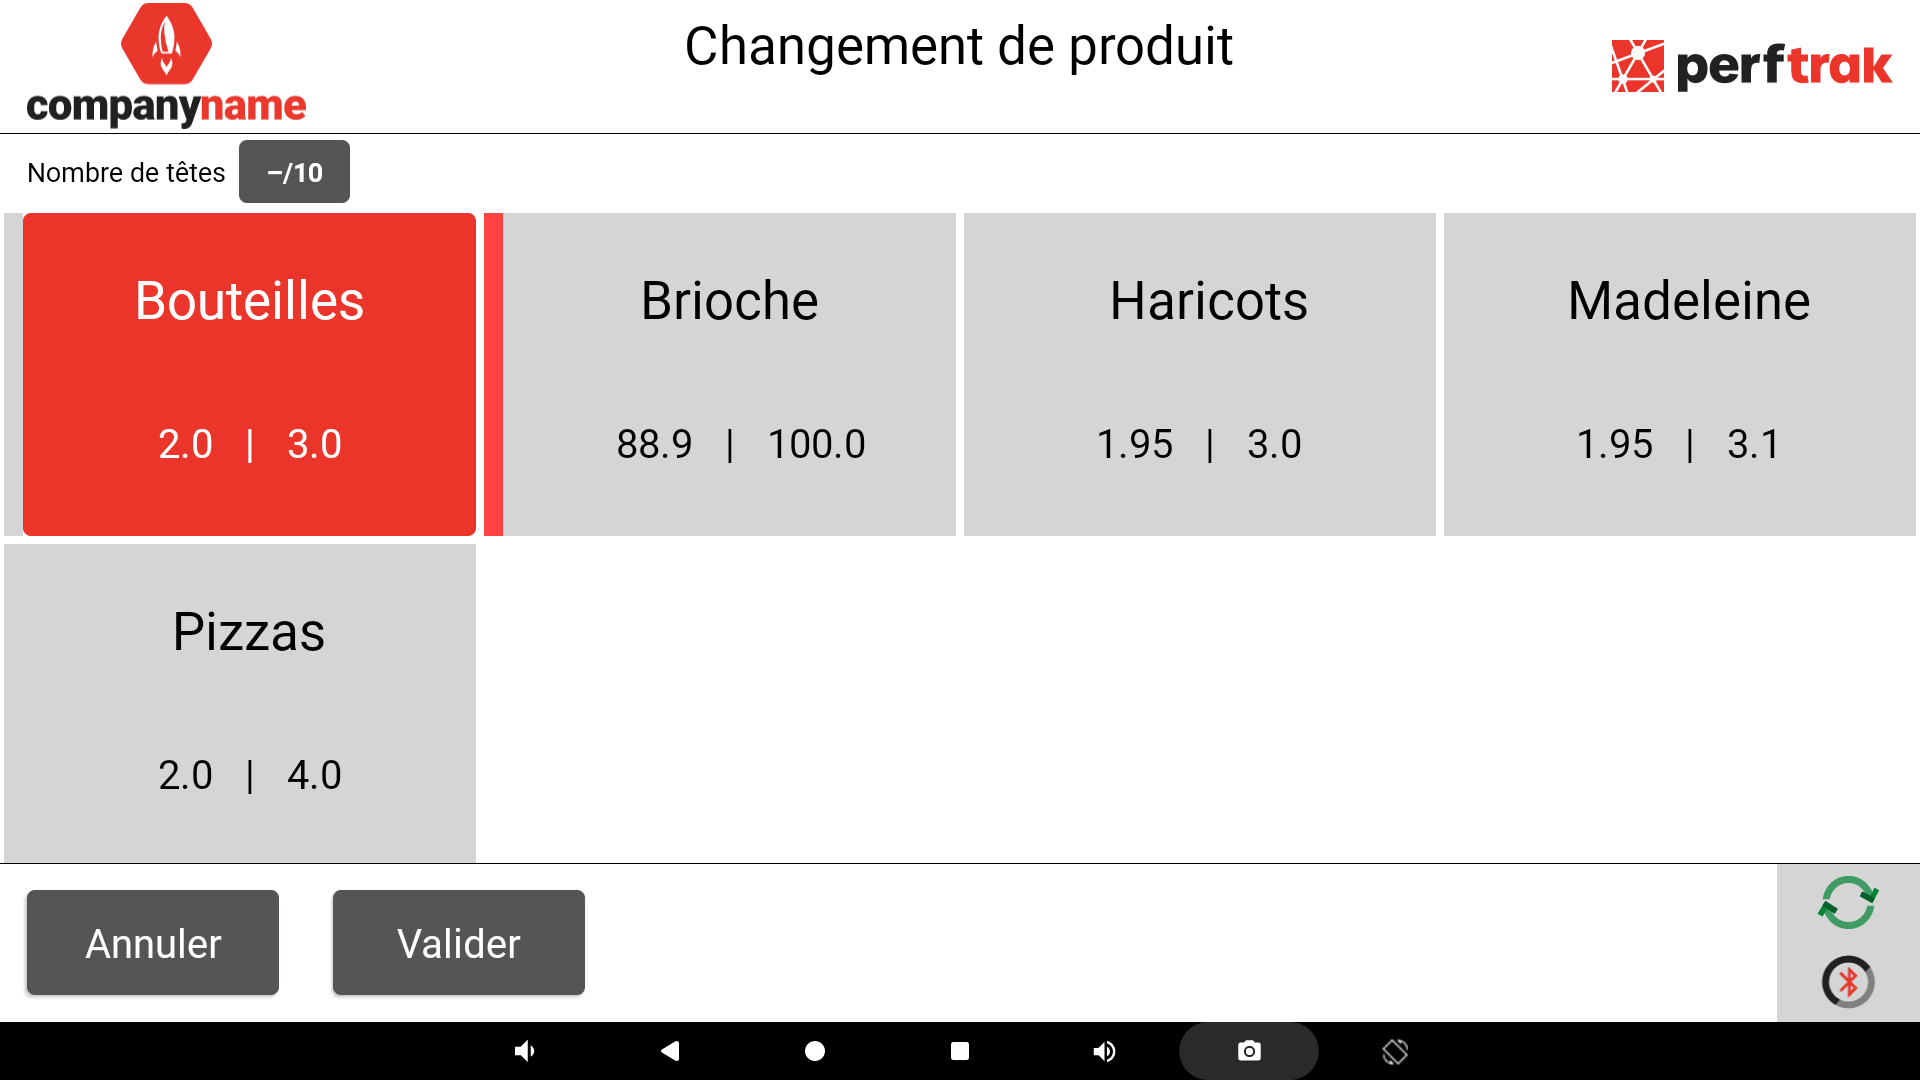
-
Introduzir o número de cabeças ativas no teclado numérico e tocar em Validar na janela.
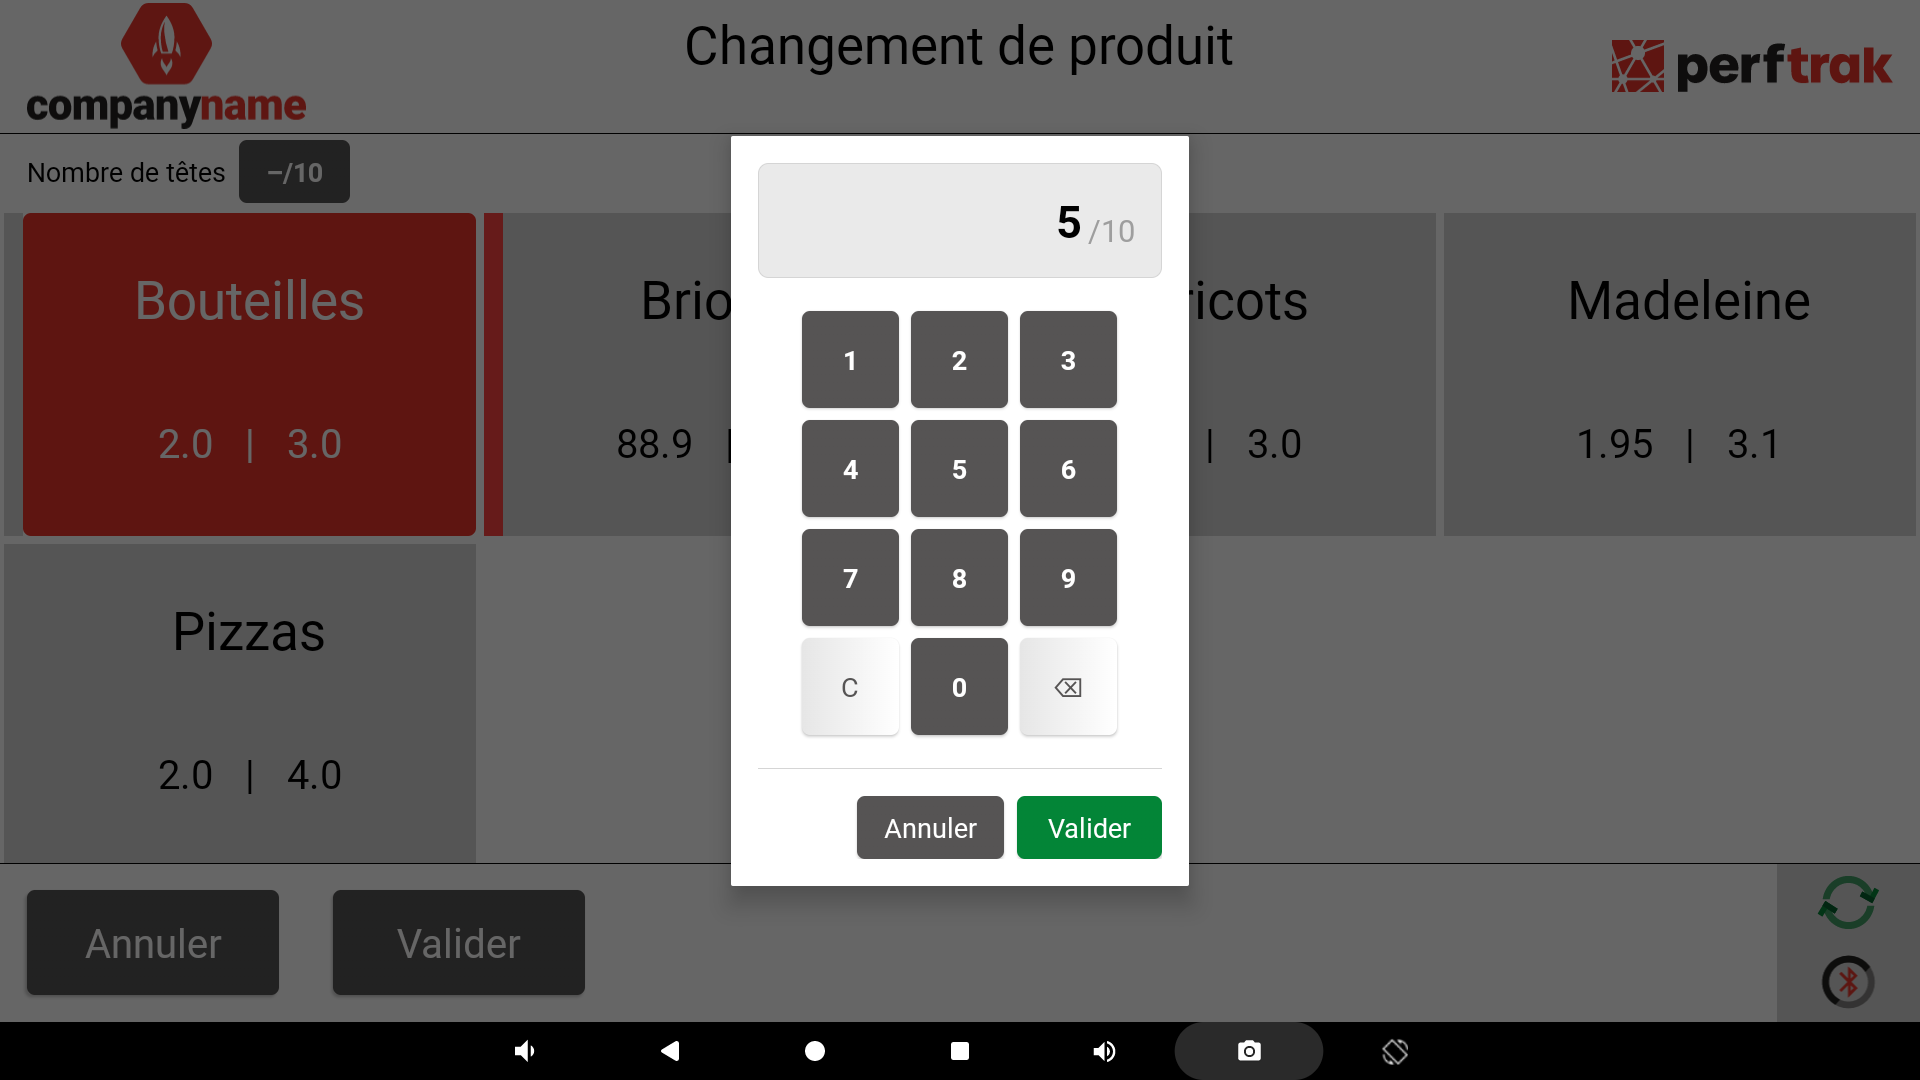
O campo apresenta o novo valor:
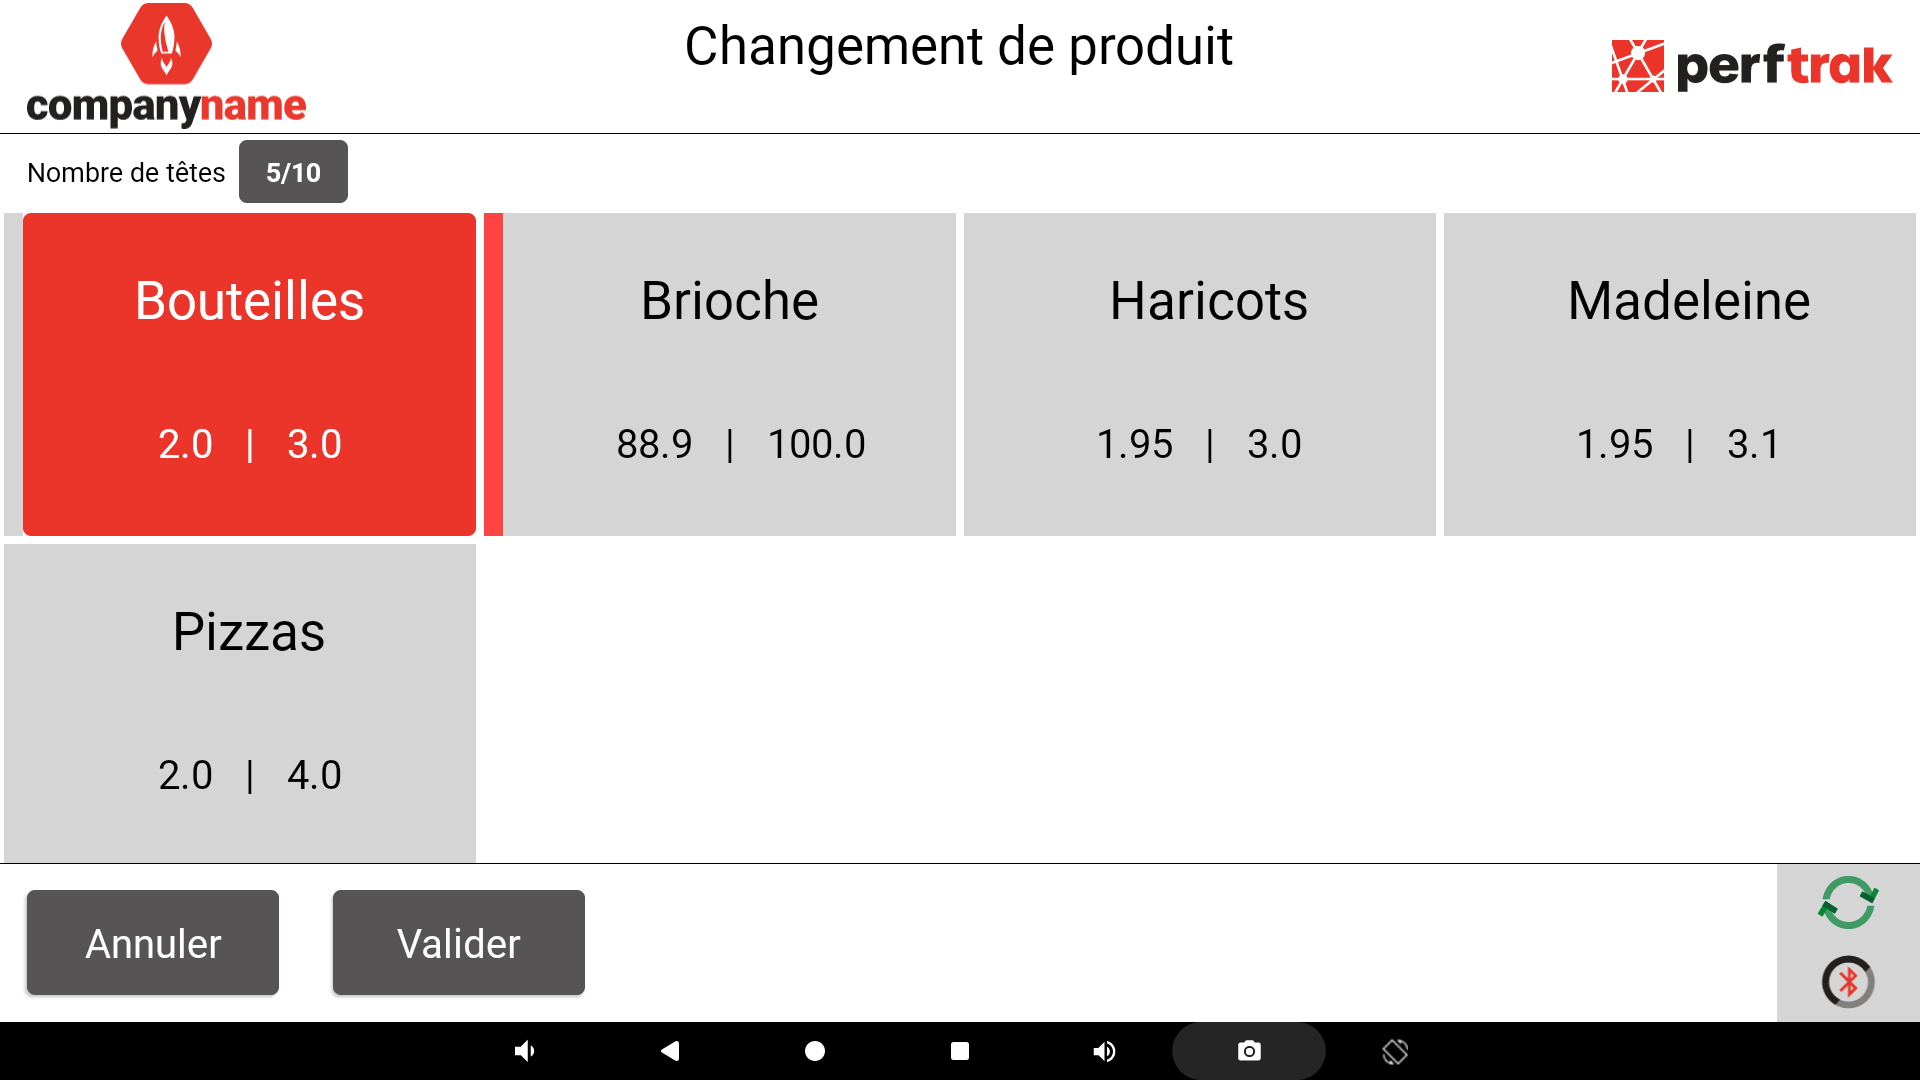
-
Tocar em Validar na parte inferior do ecrã.
-
Verificar no ecrã inicial: o número de cabeças declarado aparece entre parênteses retos ao lado do nome do produto, por exemplo [5/10].
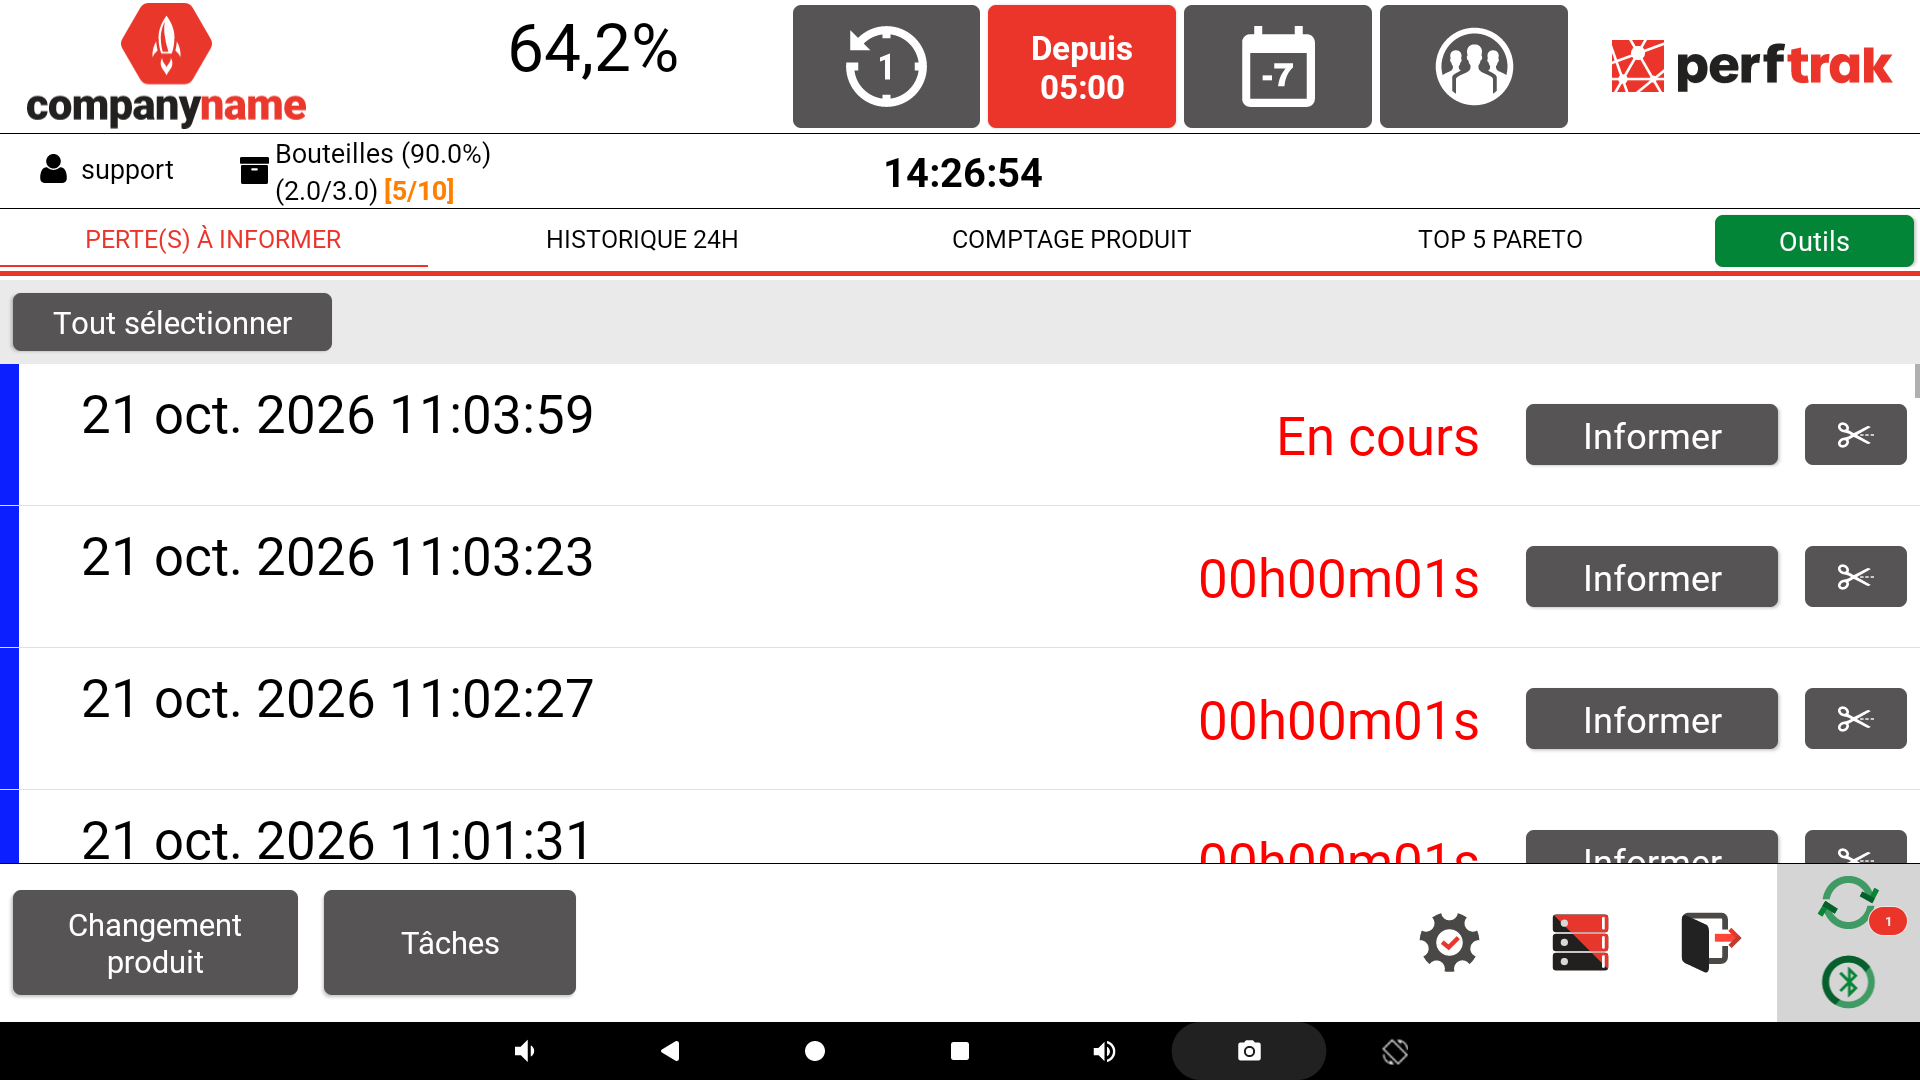
O teclado aceita um valor entre 1 e o máximo; um algarismo que faria ultrapassar o máximo é ignorado. Com um desmultiplicador, a escolha é feita por grupo de cabeças: 10 cabeças e um desmultiplicador de 2 dão uma escolha sobre 5.
Valor proposto por predefinição: o valor atual se o produto já estiver em produção; caso contrário, o coeficiente máximo (funcionamento normal, sem subprodução).
Quando o equipamento é reparado, o operador faz uma nova mudança de produto com a mesma referência e volta a introduzir o número máximo de cabeças.
O que o PerfTrak faz em cada ciclo
Enquanto houver menos cabeças ativas do que o máximo, em cada ciclo detetado e sem ação do operador:
- É criada uma declaração de subprodução para a quantidade em falta (2 peças no exemplo). Nenhum ecrã é aberto.
- O tempo equivalente passa para a perda «Subprodução» (10 s por ciclo no exemplo) e é retirado do tempo de produção.
- Estas peças já não podem ser refugadas: restam 6 peças refugáveis por ciclo no exemplo.
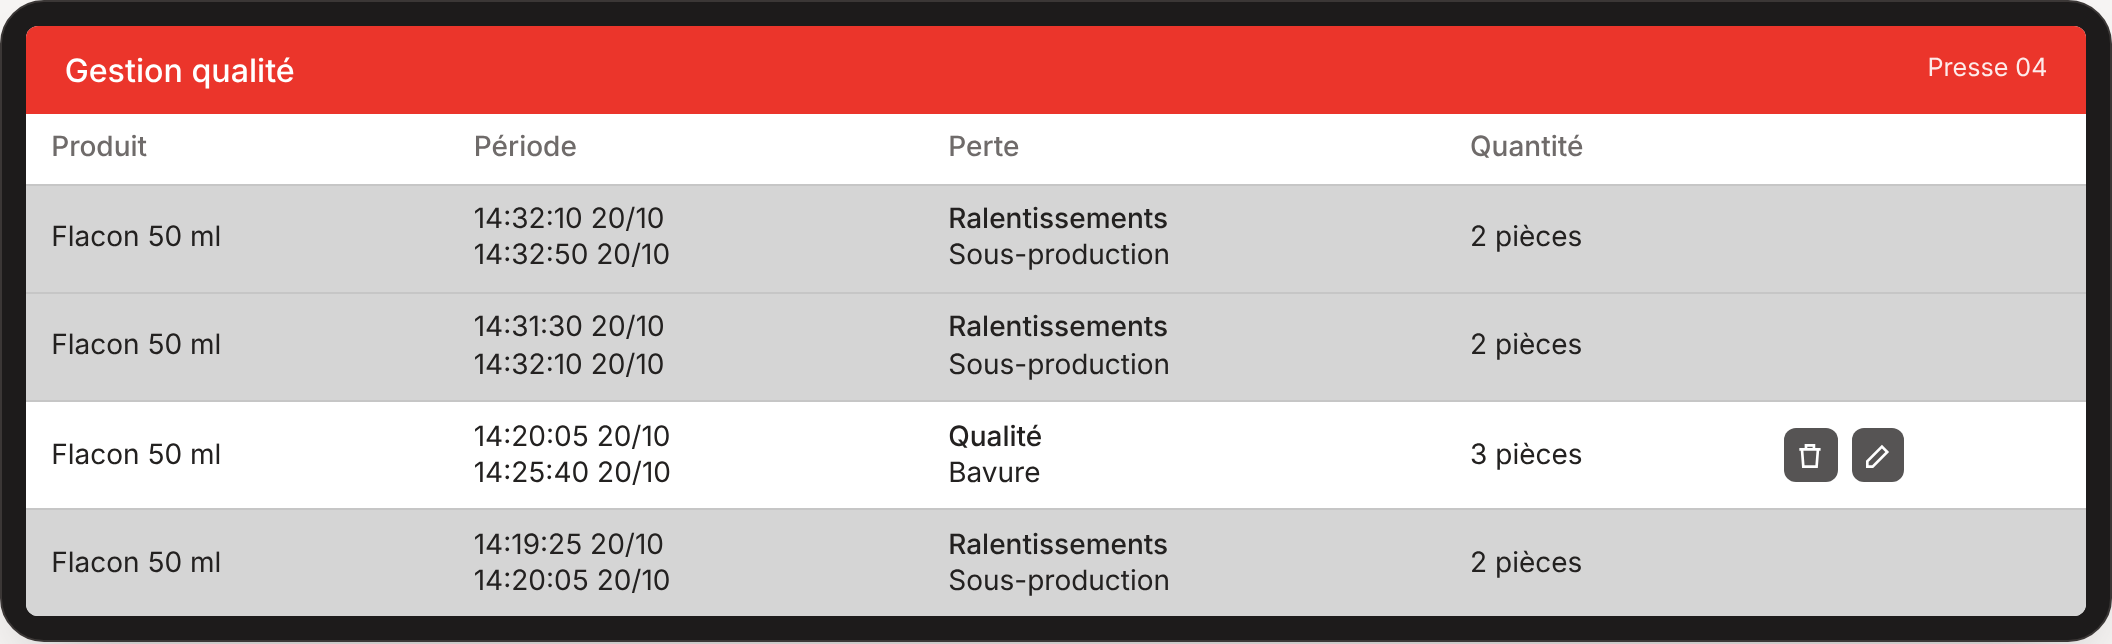
Ilustração do histórico de qualidade: uma linha a cinzento por ciclo, não editável; apenas a declaração de refugo (linha branca) pode ser editada ou eliminada.
Efeito nos contadores
No tablet, a subprodução não aparece como quantidade separada em nenhum ecrã. Consoante o contador, é deduzida, ignorada ou contada como refugo. Valores do exemplo após uma hora: 90 ciclos, 6 cabeças em 8, sem refugo, OF de 2000 peças.
| Ecrã | Quantidade | Percentagem, tempo | Apresentação |
|---|---|---|---|
| Contagem de produto, em peças (predefinição) | Deduzida | Deduzida | 540/720 · 75 % |
| Contagem de produto, opção «Contagem de produto bruta» | Ignorada | Deduzida | 90/90 · 75 % |
| Contagem de OF | Deduzida | Ignorada | 540/2000 · 36 % |
| Contador de peças do ecrã inicial | Ignorada | – | 720/720 |
| Avanço/atraso do turno | – | Ignorada | 0 s em vez de 900 s de atraso |
| Contadores de peso dos formulários de controlo | Contada como refugo | – | Peças e peso refugados |
| Coluna de refugo da contagem de produto | Excluída | – | 0 peças |
No teeptrak.net, a ativação da opção acrescenta uma coluna Subprodução à tabela do separador Contagem de produto.
Pontos de atenção
- Lembre-se de voltar ao número máximo depois de reparado o equipamento: enquanto o valor não for alterado, a subprodução continua a ser registada.
- Sem correção a partir do tablet: uma subprodução declarada por engano (por exemplo, esquecer-se de repor o máximo) não pode ser editada nem eliminada. Os ciclos já produzidos não são recalculados.
- Os contadores não coincidem entre si: o ecrã inicial, o avanço/atraso e a contagem bruta contam todas as cabeças; a contagem de produto e a contagem de OF deduzem-nas. Numa linha de OF, a quantidade realizada deduz a subprodução, mas não o progresso nem o tempo restante.
- Histórico carregado: uma declaração por ciclo gera uma linha por ciclo no histórico de qualidade e uma cronologia dividida em cada ciclo.
- Mudar as cabeças é mudar de produto: a alteração passa por uma mudança de produto, registada como tal.
- Definição por tablet: a opção é ativada para todas as máquinas do tablet. Os produtos com coeficiente 1 não são afetados.
- Escolha da causa: a categoria selecionada no passo 2 determina onde a perda aparece nas análises. Uma causa dedicada facilita o acompanhamento da subprodução no Pareto de perdas.
Glossário
| Termo | Definição |
|---|---|
| Cabeça, cavidade | Parte da máquina que produz uma peça por ciclo. |
| Coeficiente | Número de peças produzidas por ciclo quando todas as cabeças estão ativas. |
| Ciclo, impulso | Sinal enviado pelo módulo PerfTrak em cada ciclo da máquina. |
| Desmultiplicador | Definição do módulo que agrupa vários impulsos num único ciclo contado. |
| Subprodução | Peças não produzidas porque há cabeças paradas, enquanto a máquina funciona à cadência normal. |