Presentación
La subproducción permite al operador indicar en la tablet que un equipo ya no produce a plena capacidad, sin detener la producción. PerfTrak registra entonces automáticamente la pérdida correspondiente.
Se aplica a los productos fabricados por lotes simultáneos, definidos por un coeficiente de agrupación: un molde de 6 cavidades, una máquina de 4 cabezales, una herramienta multipuesto. El operador introduce el número de cabezales realmente activos; la diferencia con el coeficiente se contabiliza como subproducción.
Casos de uso típicos:
- un molde con una o varias cavidades inutilizables;
- un cabezal de llenado o una boquilla averiados en una máquina multicabezal;
- una herramienta de sustitución con menor capacidad que la herramienta nominal.
La funcionalidad está disponible en modo producto y en modo OF, únicamente en tablets en modo tiempo de ciclo (no en modo marcha/paro).
Principio de cálculo
En cada ciclo, PerfTrak cuenta tantas piezas como cabezales activos. Las piezas que faltan no son rechazos: nunca se produjeron. El tiempo correspondiente se imputa como pérdida de rendimiento «Subproducción»; la calidad no se ve afectada.
Piezas en subproducción por ciclo = Coeficiente − Número de cabezales activos
Tiempo imputado por ciclo = (Piezas en subproducción ÷ Coeficiente) × Tiempo de ciclo
| Coeficiente | Cabezales activos | Piezas producidas por ciclo | Subproducción por ciclo | Proporción de subproducción |
|---|---|---|---|---|
| 4 | 4 | 4 | 0 | 0 % (funcionamiento estándar) |
| 4 | 3 | 3 | 1 | 25 % |
| 6 | 4 | 4 | 2 | 33 % |
| 20 | 12 | 12 | 8 | 40 % |
Ejemplo: molde de 8 cabezales, ciclo de 40 s
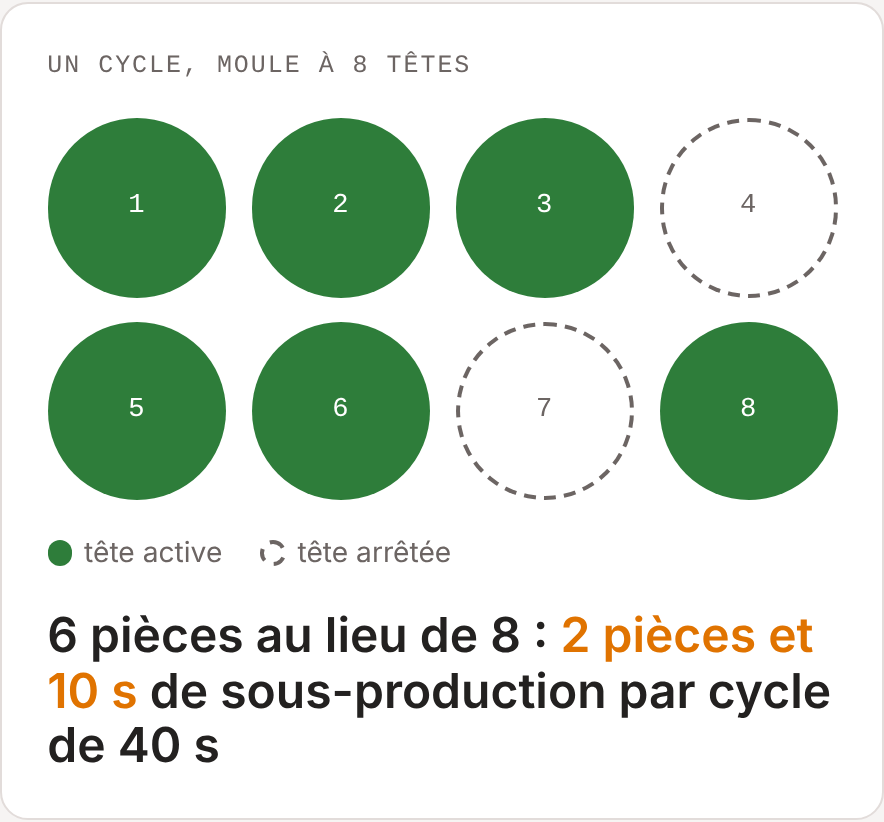
Dos cabezales parados: 6 piezas en lugar de 8, es decir, 2 piezas y 10 s de subproducción por ciclo.
En una hora, es decir, 90 ciclos:
| Sin la funcionalidad | Con la funcionalidad | |
|---|---|---|
| Piezas contadas | 720 | 540 |
| Pérdida «Subproducción» | 0 | 15 min |
| Efecto en el OEE | Pérdida oculta | Rendimiento a la baja, calidad sin cambios |
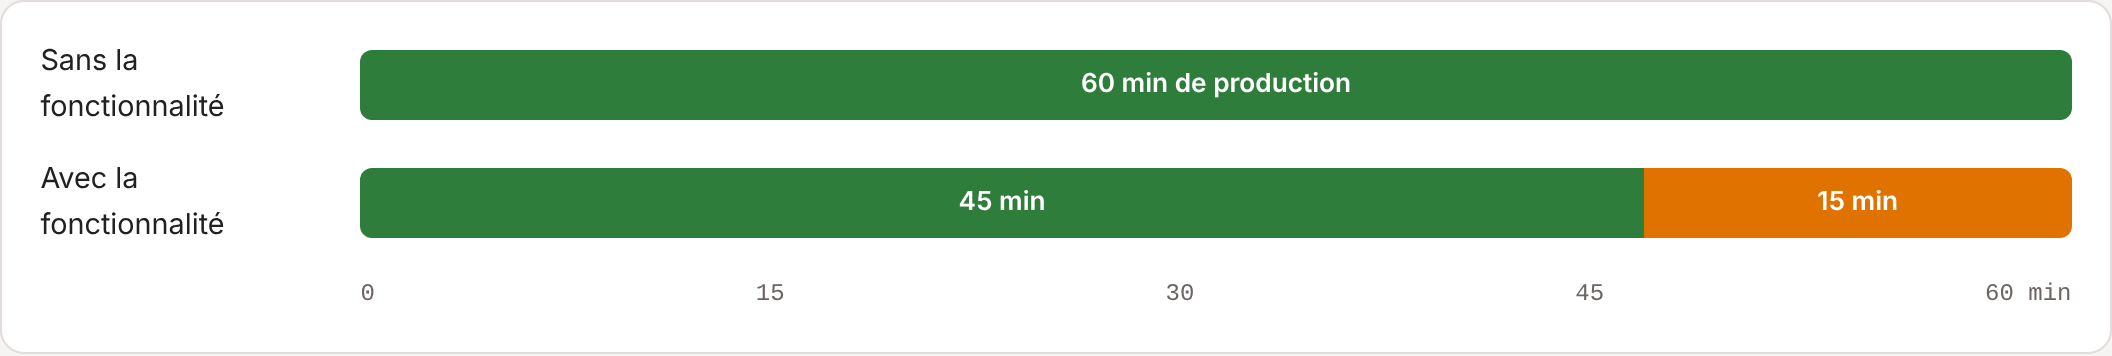
Reparto de una hora de producción, con y sin declaración de los cabezales activos.
La subproducción se aplica desde el momento en que se modifica el número de cabezales hasta la siguiente modificación. Se imputa a la causa definida en la configuración (ver paso 2). No se declara nada durante una tarea (mantenimiento, ajuste), ya que la producción está detenida.
Requisitos previos
| Dónde | Condición |
|---|---|
| Plataforma | La opción de subproducción está autorizada para el cliente. De lo contrario, no aparece en la tablet. |
| Tablet | Modo tiempo de ciclo. La funcionalidad no existe en modo marcha/paro. |
| Tablet | Opción Subproducción activada. El ajuste se aplica a toda la tablet y, por tanto, a todas sus máquinas. |
| Producto | Coeficiente entero y mayor que 1. Sirve como número máximo de cabezales. Un coeficiente decimal desactiva la elección de cabezales. |
| Árbol de pérdidas | Recomendado: una pérdida de nivel 2 dedicada a la subproducción. De lo contrario, la tablet utiliza etiquetas por defecto en inglés. |
Con órdenes de fabricación, el máximo procede del coeficiente de la línea de OF, y el número de cabezales elegido se guarda en esa línea.
Configuración
La configuración se realiza en tres pasos, en este orden.
-
Pedir al Soporte de Teeptrak que active la funcionalidad en su cuenta de cliente.
-
Definir la causa de subproducción. Crear primero en el árbol de pérdidas la causa que se imputará automáticamente, por ejemplo «Subproducción». Después, en la sección Atributos (Categorías de nivel 2), seleccionar esta causa en el campo Subproducción de nivel 2.
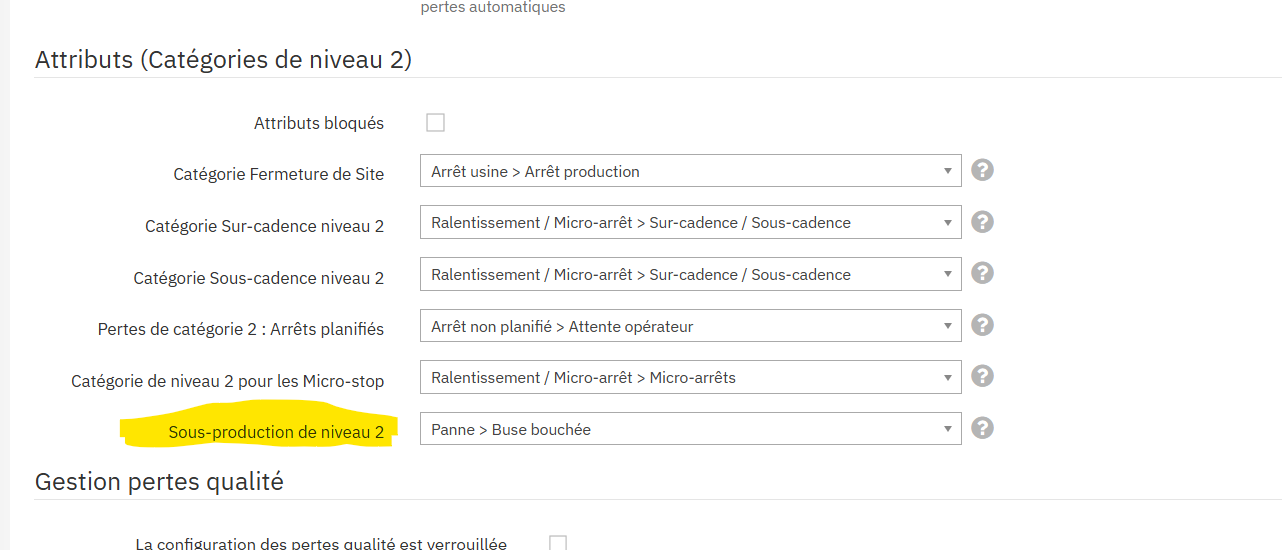
Campo «Subproducción de nivel 2» en las categorías de nivel 2 (la causa mostrada es un ejemplo).
-
Activar la opción en la tablet. En las Opciones de la tablet, categoría Production & fabrication orders, marcar Subproducción. Hay que hacerlo una vez por tablet; el ajuste se aplica a todas sus máquinas. El número de cabezales se propone entonces al operador para los productos cuyo coeficiente es un entero mayor que 1.
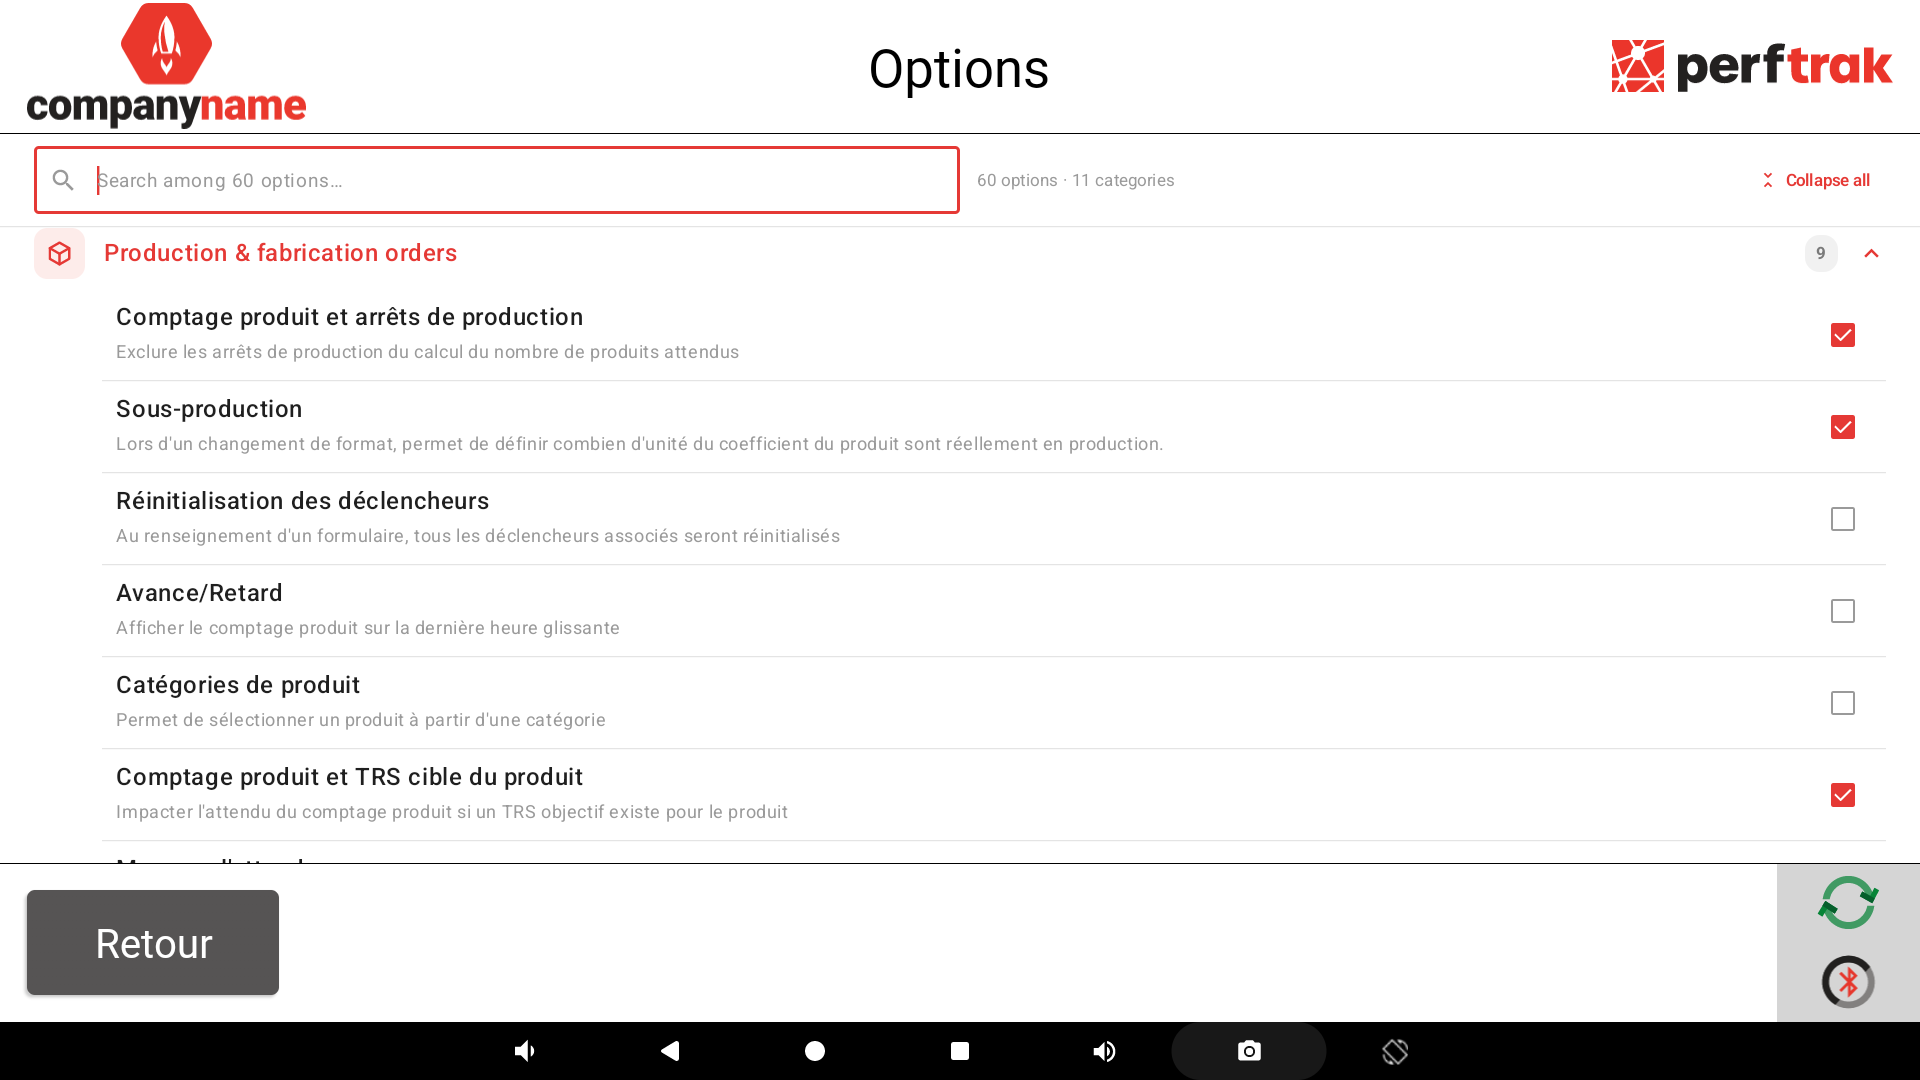
Opciones de la tablet, categoría Production & fabrication orders: opción Subproducción marcada.
Los nombres de las categorías de opciones («Production & fabrication orders») se muestran en inglés en la aplicación.
Consejo: elija una causa genérica y dedicada en lugar de una avería concreta (p. ej. «Boquilla obstruida»). Se aplicará la misma causa sea cual sea el motivo de la reducción del número de cabezales.
Uso en la tablet
El operador introduce el número de cabezales desde la pantalla Cambio de producto, al iniciar un producto o una OF y también durante la producción.
-
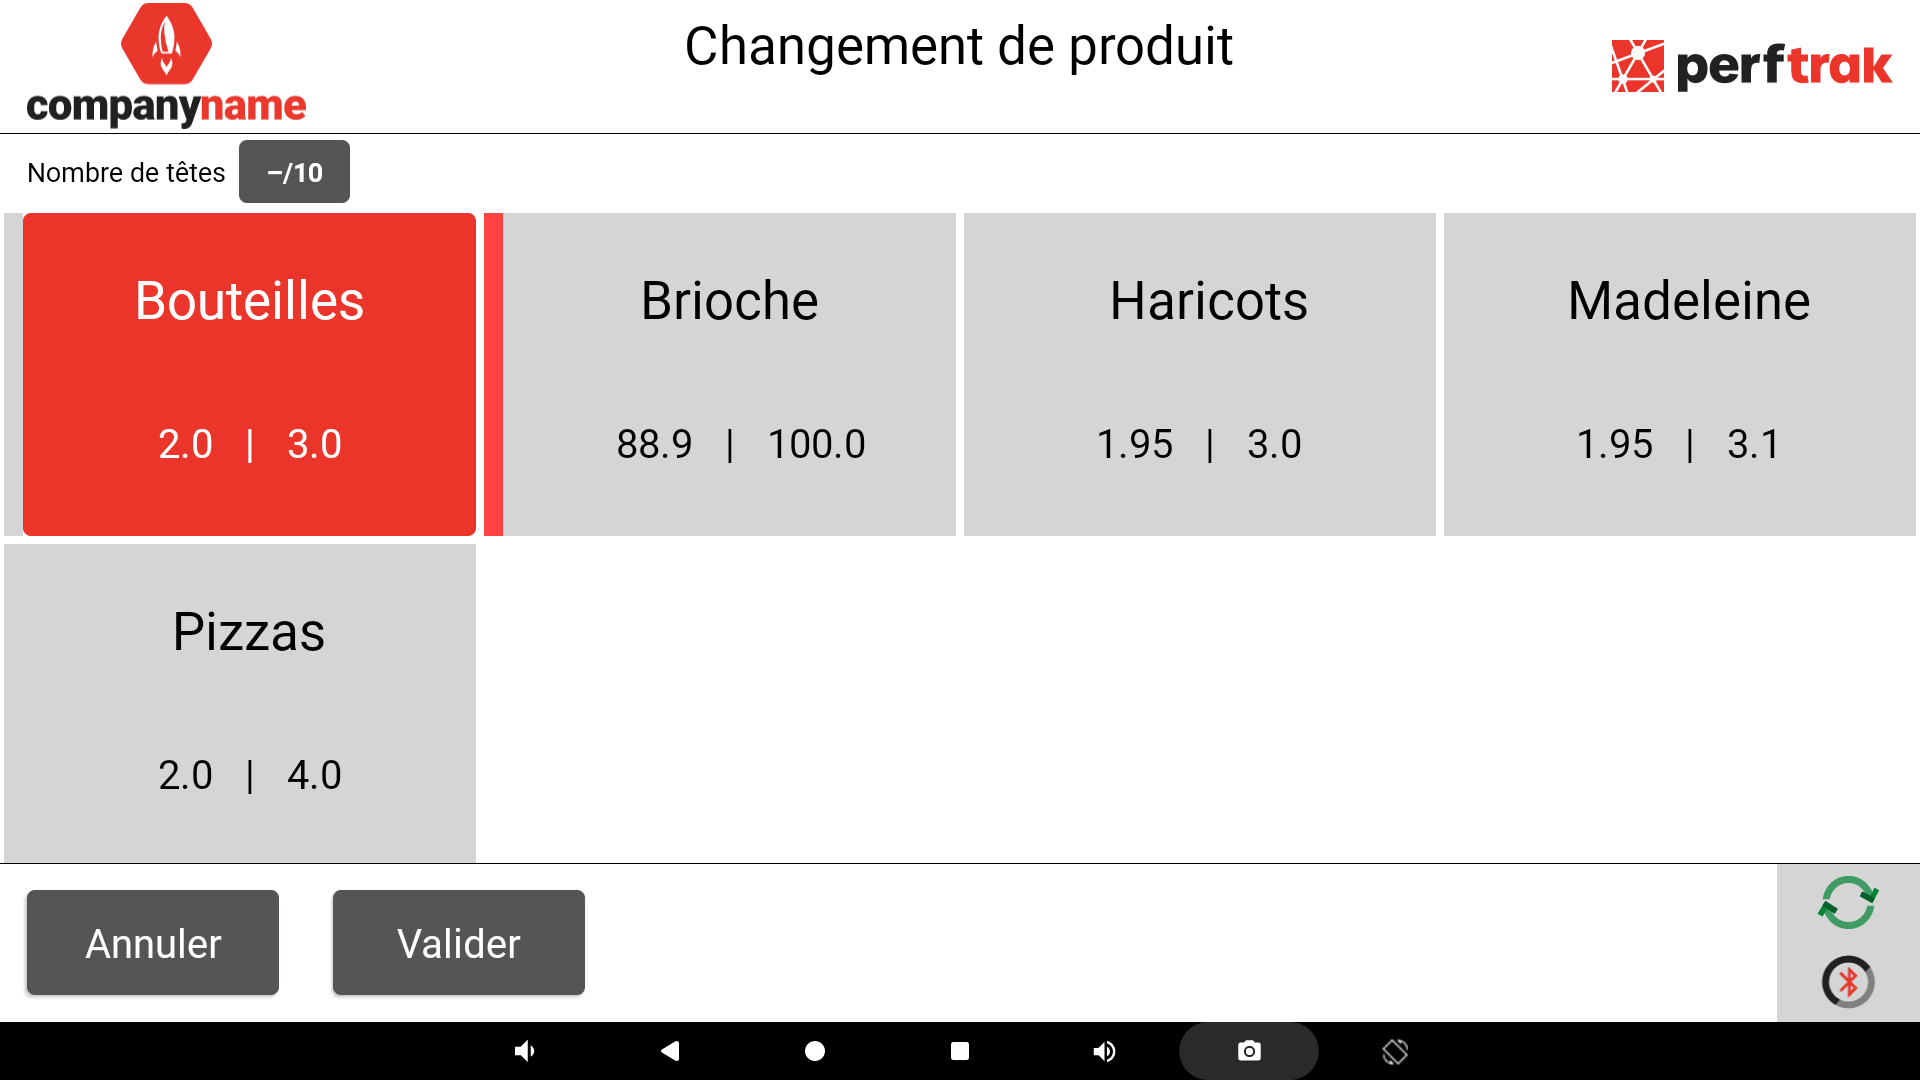
Abrir la pantalla Cambio de producto.
-
Seleccionar el producto o la OF. Para modificar el número de cabezales durante la producción, seleccionar el producto o la OF ya en curso.
-
Pulsar el campo Número de cabezales en la parte superior de la pantalla. Muestra el valor actual respecto al máximo, por ejemplo 5/10 (o –/10 si todavía no se ha introducido ningún valor).
-
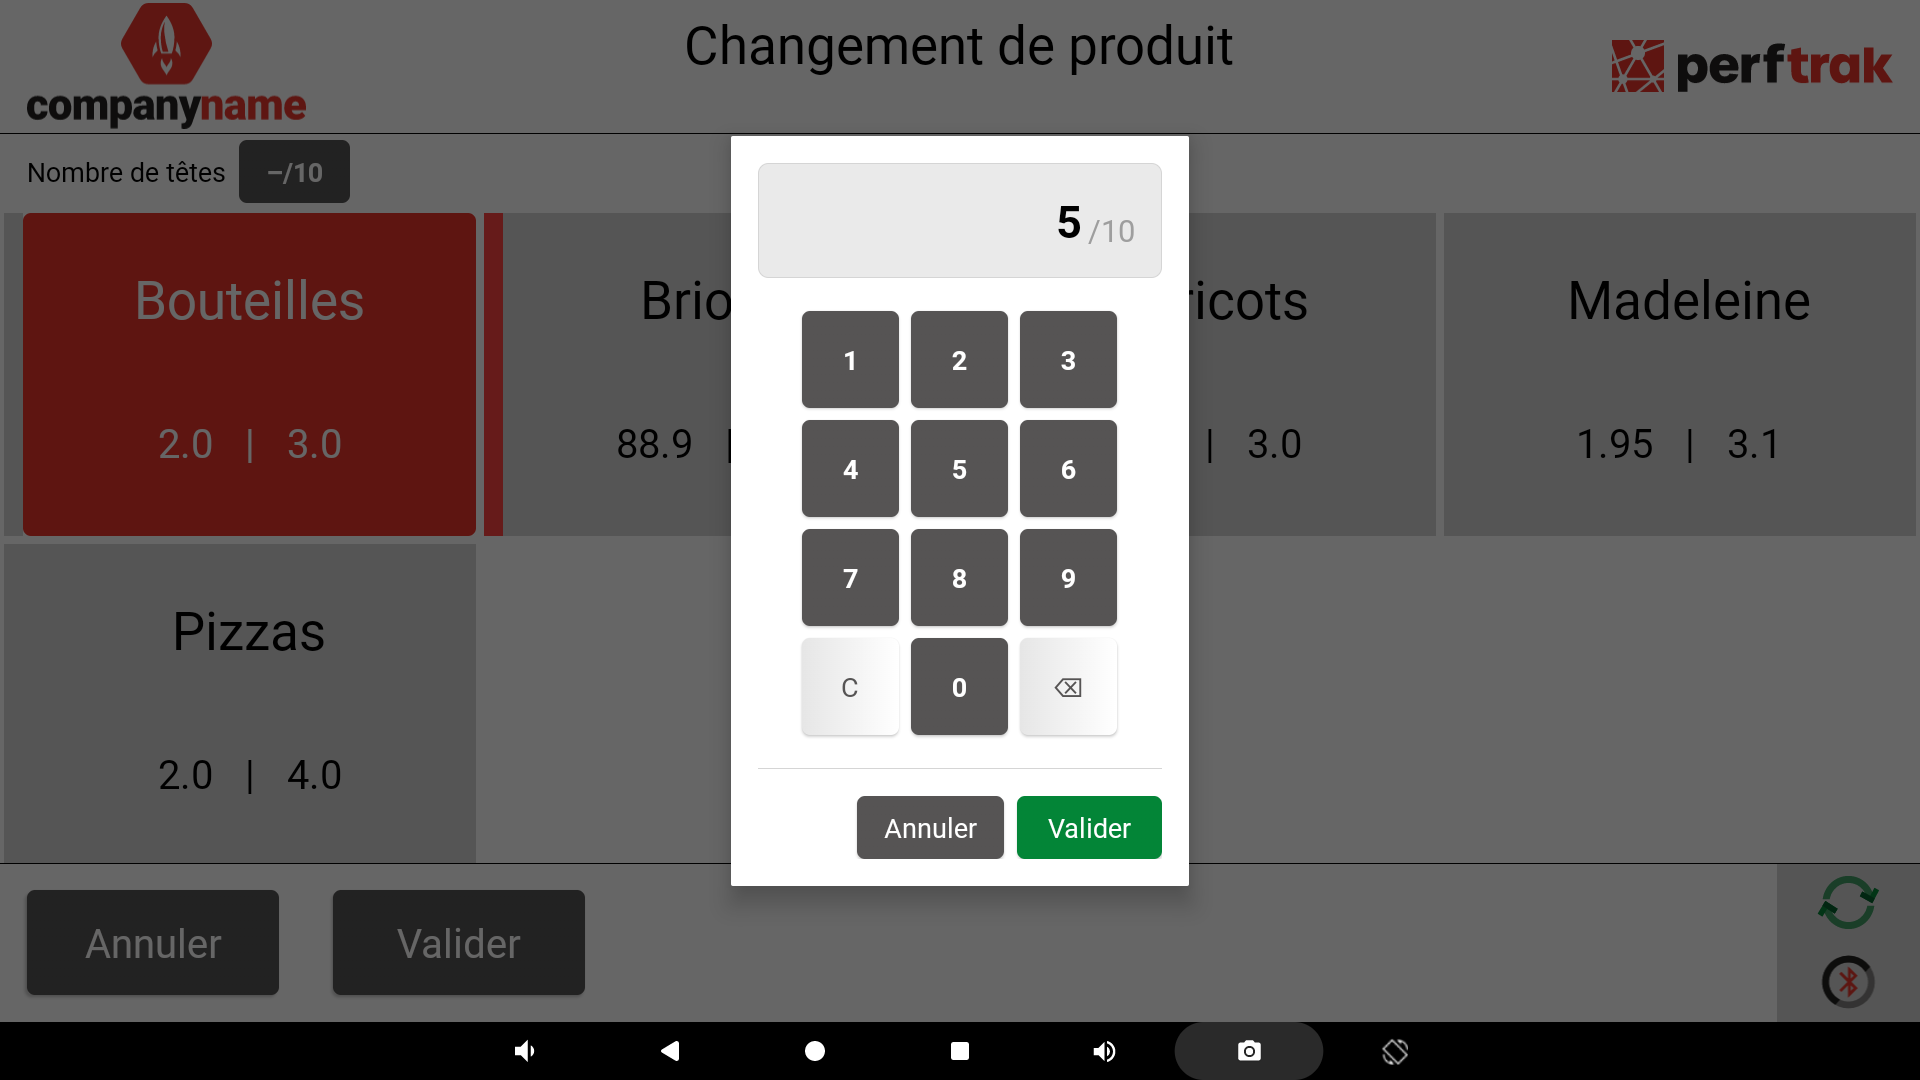
Introducir el número de cabezales activos en el teclado numérico y pulsar Validar en la ventana.
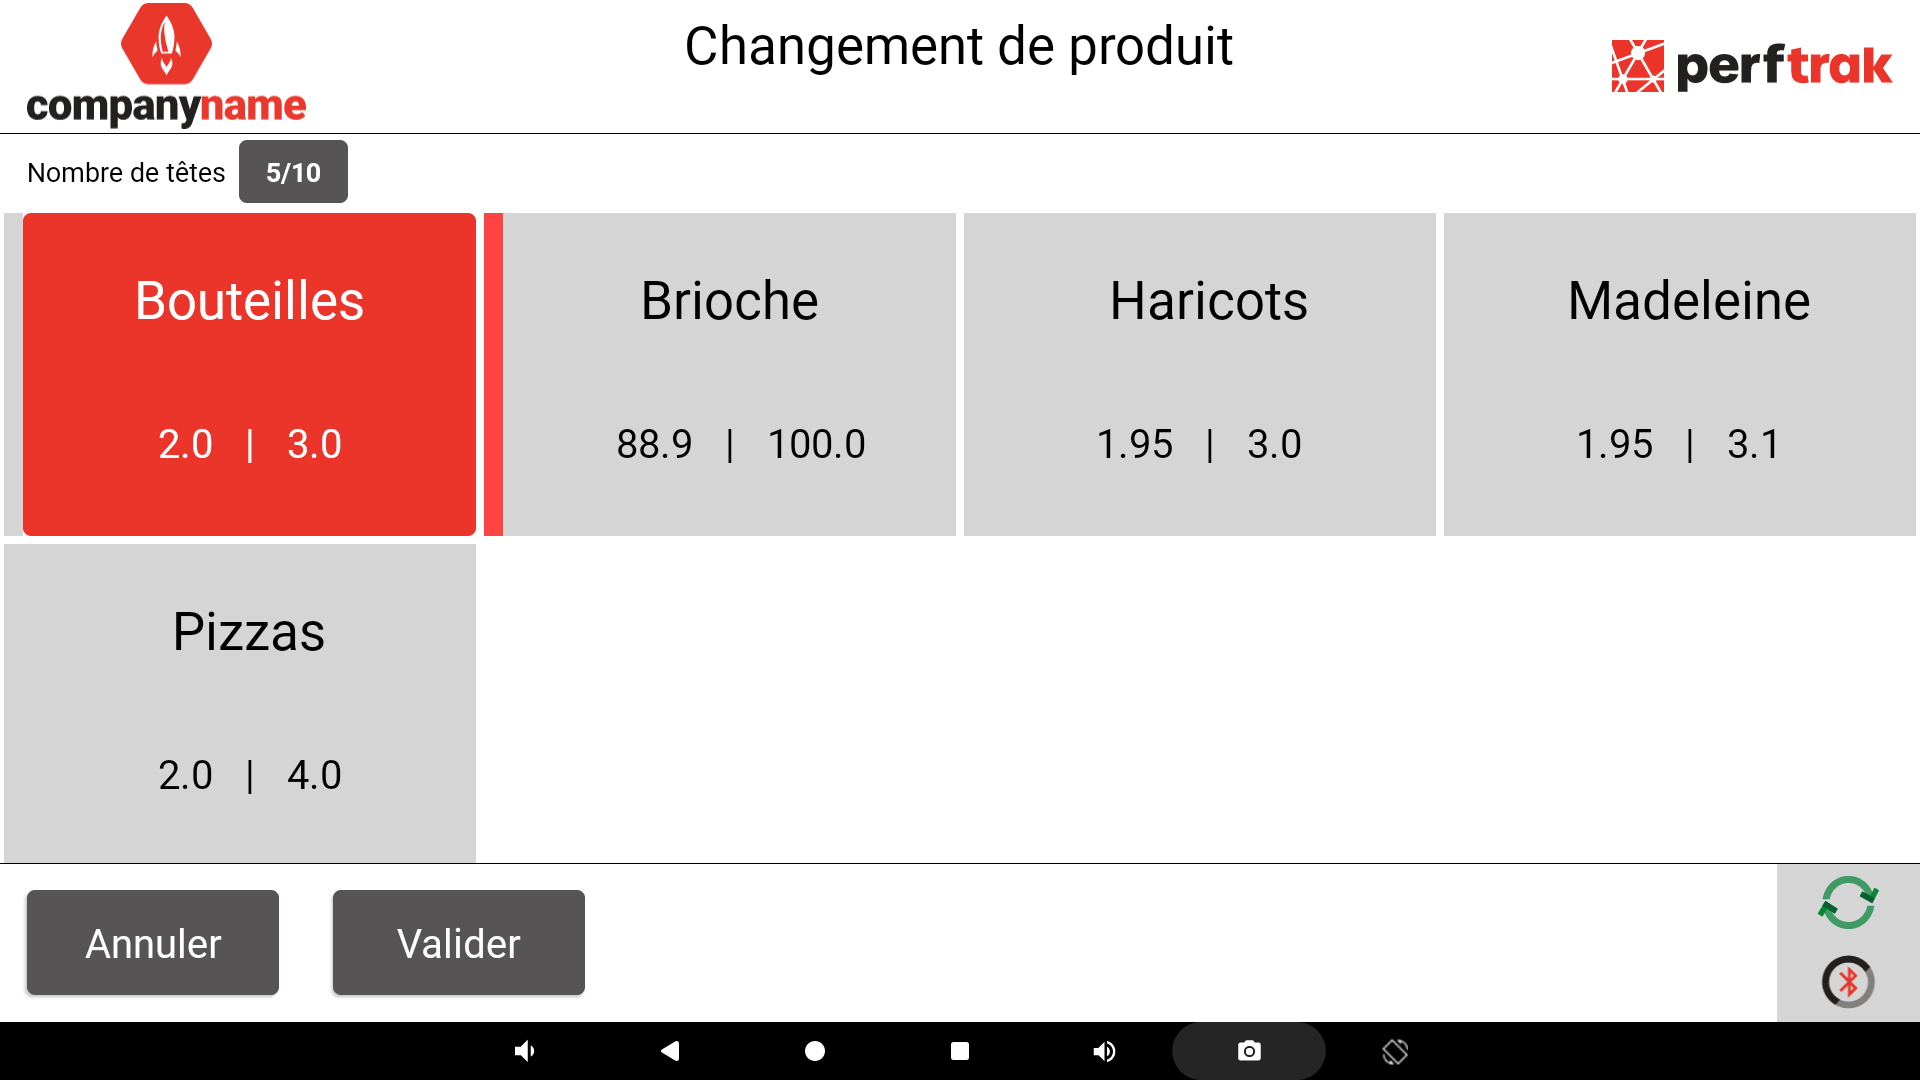
El campo muestra el nuevo valor:
-
Pulsar Validar en la parte inferior de la pantalla.
-
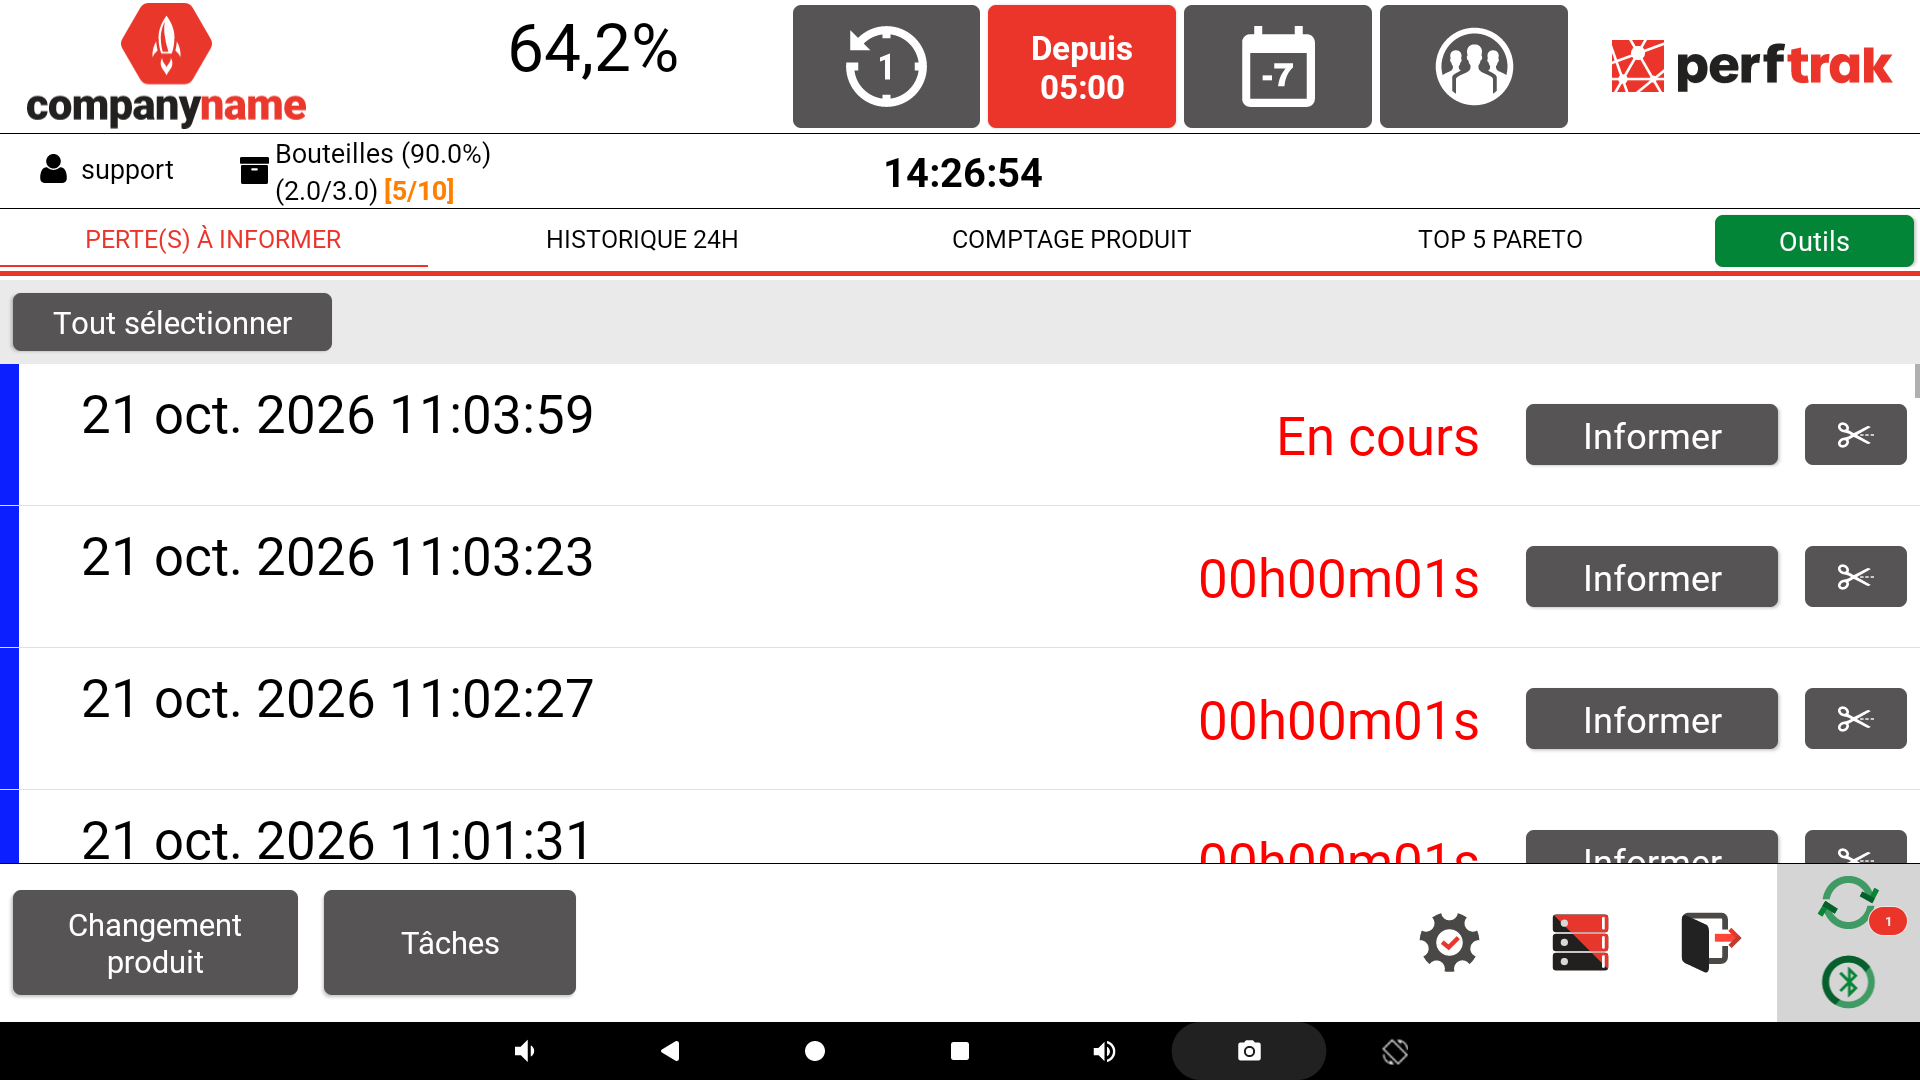
Comprobar en la pantalla de inicio: el número de cabezales declarado aparece entre corchetes junto al nombre del producto, por ejemplo [5/10].
El teclado acepta un valor entre 1 y el máximo; se ignora una cifra que haría superar el máximo. Con un desmultiplicador, la elección se hace por grupos de cabezales: 10 cabezales y un desmultiplicador de 2 dan una elección sobre 5.
Valor propuesto por defecto: el valor actual si el producto ya está en producción; de lo contrario, el coeficiente máximo (funcionamiento estándar, sin subproducción).
Cuando el equipo está reparado, el operador realiza un nuevo cambio de producto con la misma referencia y vuelve a introducir el número máximo de cabezales.
Qué hace PerfTrak en cada ciclo
Mientras haya menos cabezales activos que el máximo, en cada ciclo detectado y sin intervención del operador:
- Se crea una declaración de subproducción por la cantidad que falta (2 piezas en el ejemplo). No se abre ninguna pantalla.
- El tiempo equivalente pasa a la pérdida «Subproducción» (10 s por ciclo en el ejemplo) y se resta del tiempo de producción.
- Estas piezas ya no se pueden rechazar: quedan 6 piezas rechazables por ciclo en el ejemplo.
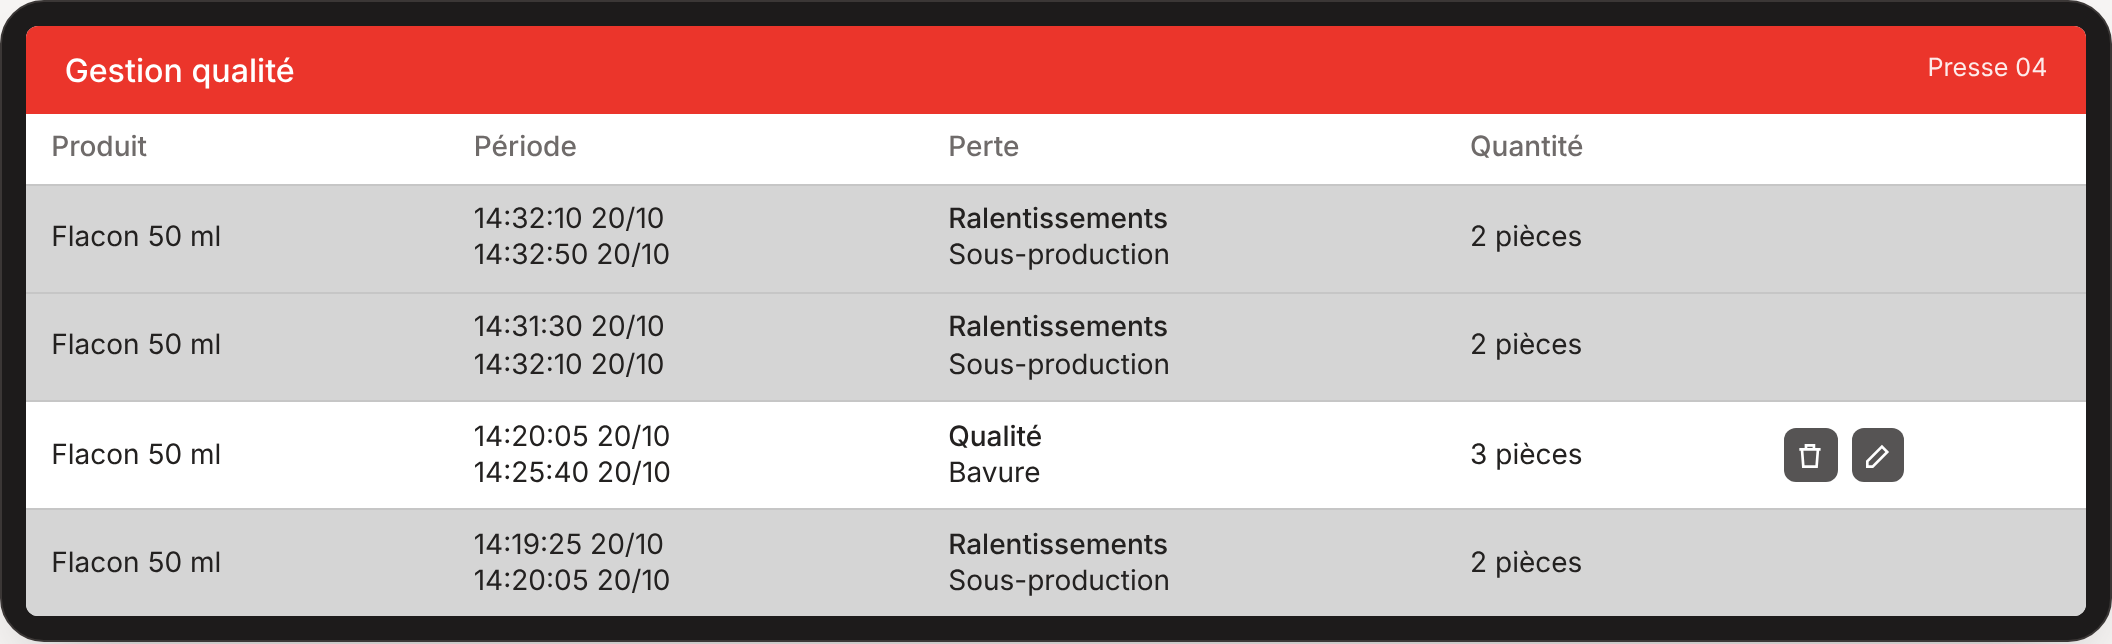
Ilustración del historial de calidad: una línea en gris por ciclo, no modificable; solo la declaración de rechazo (línea blanca) se puede modificar o eliminar.
Efecto en los contadores
En la tablet, la subproducción no aparece como cantidad aparte en ninguna pantalla. Según el contador, se descuenta, se ignora o se cuenta como rechazo. Valores del ejemplo después de una hora: 90 ciclos, 6 cabezales de 8, sin rechazos, OF de 2000 piezas.
| Pantalla | Cantidad | Porcentaje, tiempo | Visualización |
|---|---|---|---|
| Recuento de producto, en piezas (por defecto) | Descontada | Descontada | 540/720 · 75 % |
| Recuento de producto, opción «Recuento de producto bruto» | Ignorada | Descontada | 90/90 · 75 % |
| Recuento de OF | Descontada | Ignorada | 540/2000 · 36 % |
| Contador de piezas de la pantalla de inicio | Ignorada | – | 720/720 |
| Adelanto/retraso del turno | – | Ignorada | 0 s en lugar de 900 s de retraso |
| Contadores de peso de los formularios de control | Contada como rechazo | – | Piezas y peso rechazados |
| Columna de rechazo del recuento de producto | Excluida | – | 0 piezas |
En teeptrak.net, la activación de la opción añade una columna Subproducción a la tabla de la pestaña Recuento de producto.
Puntos de atención
- Recuerde volver al número máximo una vez reparado el equipo: mientras no se modifique el valor, se sigue registrando subproducción.
- Sin corrección desde la tablet: una subproducción declarada por error (por ejemplo, olvidar restablecer el máximo) no se puede modificar ni eliminar. Los ciclos ya producidos no se recalculan.
- Los contadores no coinciden entre sí: la pantalla de inicio, el adelanto/retraso y el recuento bruto cuentan todos los cabezales; el recuento de producto y el recuento de OF los descuentan. En una línea de OF, la cantidad realizada la descuenta, pero no el avance ni el tiempo restante.
- Historial cargado: una declaración por ciclo genera una línea por ciclo en el historial de calidad y una cronología dividida en cada ciclo.
- Cambiar los cabezales es cambiar de producto: la modificación pasa por un cambio de producto, registrado como tal.
- Ajuste por tablet: la opción se activa para todas las máquinas de la tablet. Los productos con coeficiente 1 no se ven afectados.
- Elección de la causa: la categoría seleccionada en el paso 2 determina dónde aparece la pérdida en los análisis. Una causa dedicada facilita el seguimiento de la subproducción en el Pareto de pérdidas.
Glosario
| Término | Definición |
|---|---|
| Cabezal, cavidad | Parte de la máquina que produce una pieza por ciclo. |
| Coeficiente | Número de piezas producidas por ciclo cuando todos los cabezales están activos. |
| Ciclo, impulso | Señal enviada por el módulo PerfTrak en cada ciclo de máquina. |
| Desmultiplicador | Ajuste del módulo que agrupa varios impulsos en un único ciclo contado. |
| Subproducción | Piezas no producidas porque hay cabezales parados, mientras la máquina funciona a cadencia normal. |