Gracias a la funcionalidad Gestión automática de las pérdidas, puede atribuir automáticamente un tipo de pérdida en función de una parametrización específica, asociando una señal a una causa concreta. Las señales vinculadas a estas pérdidas están físicamente situadas en las entradas del módulo, con una causa de pérdida distinta asignada a cada entrada.
Esquema de conexión del módulo
Modo monomódulo, con relé
El módulo puede estar en modo estándar o en modo combinatorio.
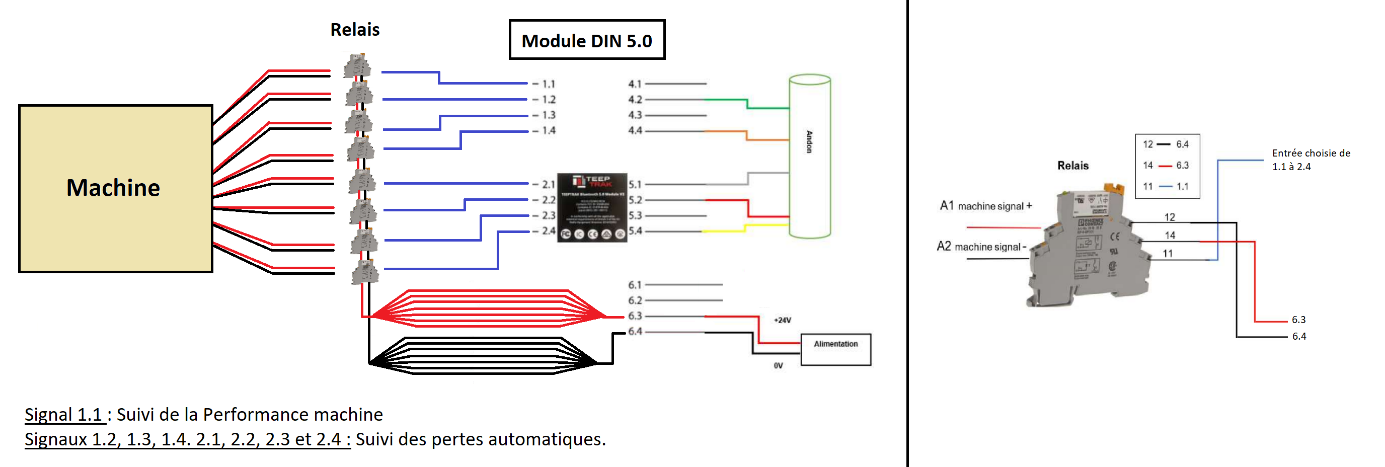
Un módulo puede recibir hasta 7 entradas configurables, además de la entrada principal dedicada al seguimiento del rendimiento. Cuando se utiliza un módulo, las entradas disponibles corresponden a las entradas 1.1 a 2.4, es decir, 8 entradas en total.
- Si utiliza el modo multimáquina, conecte sus máquinas (sensores y señales de rendimiento) a las entradas 1.1 a 1.4.
- Las demás entradas disponibles se asignan a la recepción de las señales de las pérdidas automáticas.
Modo multimódulo
Si desea añadir señales más allá de las 8 entradas ya disponibles en el módulo principal, puede optar por el modo multimódulo: se pueden vincular hasta tres módulos al módulo principal, lo que eleva el total a 32 entradas configurables.
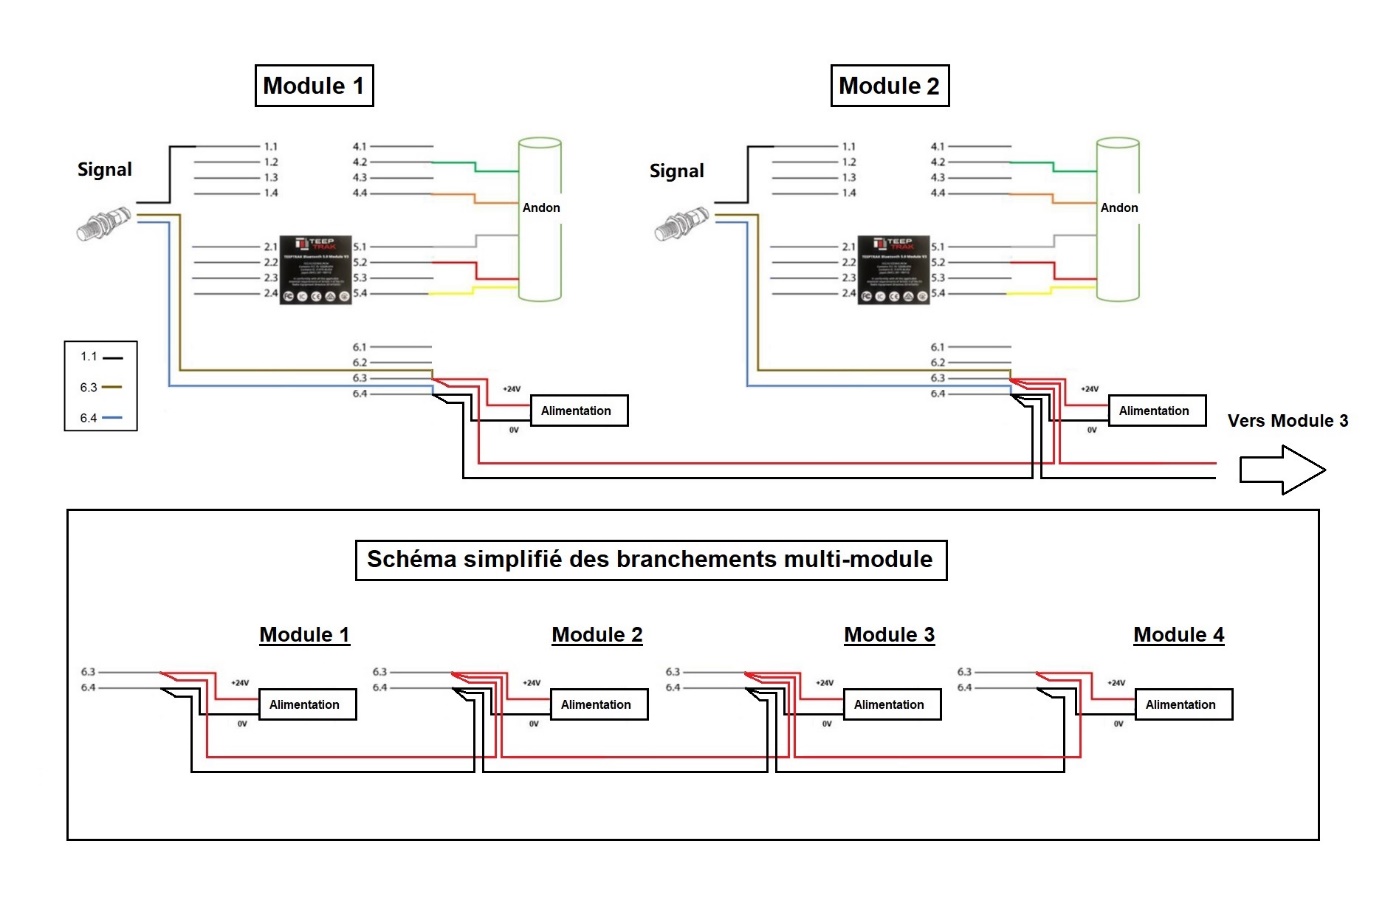
Cada módulo ofrece hasta 8 entradas configurables (de 1.1 a 2.4). La conexión de los módulos entre sí se realiza en las entradas 6.3 y 6.4, duplicadas hacia el módulo que se va a vincular.
- Si utiliza el modo multimáquina, conecte sus máquinas (sensores y señales de rendimiento) a las entradas 1.1 a 1.4 del módulo principal, el módulo 1.
- Las demás entradas disponibles en los módulos adicionales se asignan a la recepción de las señales de las pérdidas automáticas.
Configuración de las entradas del módulo
Para elegir el tipo de pérdidas asociado a las entradas de su módulo, debe definir previamente los tipos de pérdidas que desea informar automáticamente en nivel 1 y en nivel 2. Como se ha indicado anteriormente, las señales asociadas a las pérdidas informadas automáticamente deben conectarse a las entradas del módulo, y cada entrada corresponde a un tipo de pérdida.
1. Conéctese a su plataforma de configuración en www.teeptrak.net y vaya a la pestaña Administración > Licencias & Máquinas > Tabletas.
2. Elija la tableta a la que están asociados su máquina y su módulo, haga clic en el botón «Módulos» a la derecha de la tabla y, después, en «Mostrar las entradas».
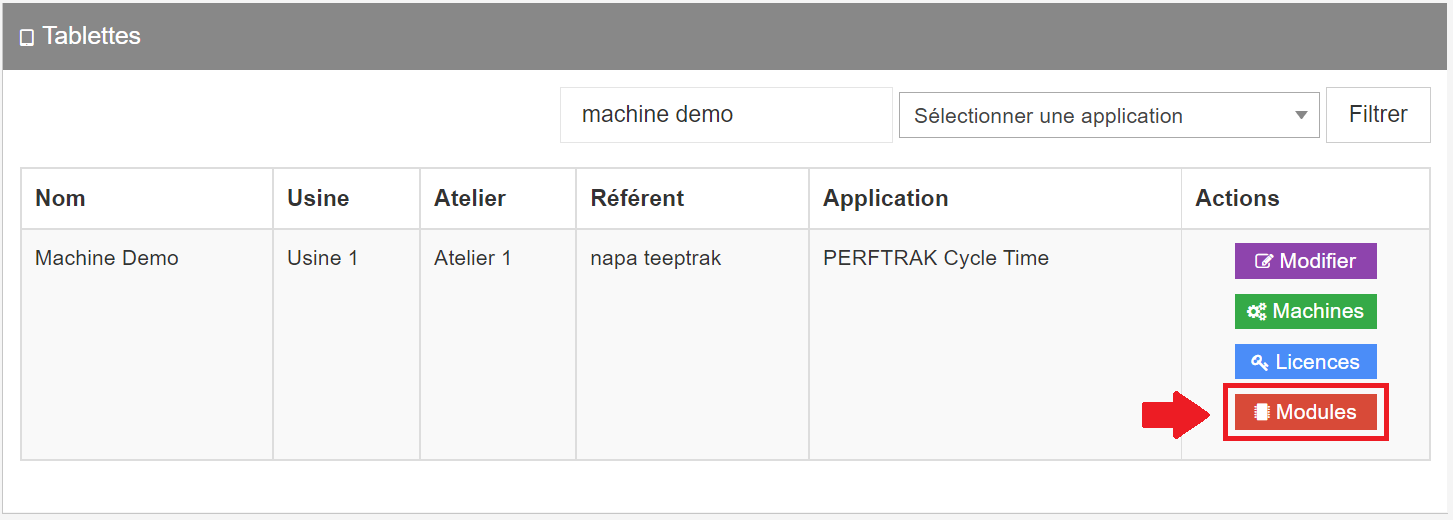
Elección de las entradas y de las causas de pérdida asociadas
Se muestra la lista de las entradas del módulo, con el árbol de pérdidas que tiene asociado (columna «Configuración de pérdidas»). Seleccione el tipo de pérdida de nivel 2 para cada entrada.
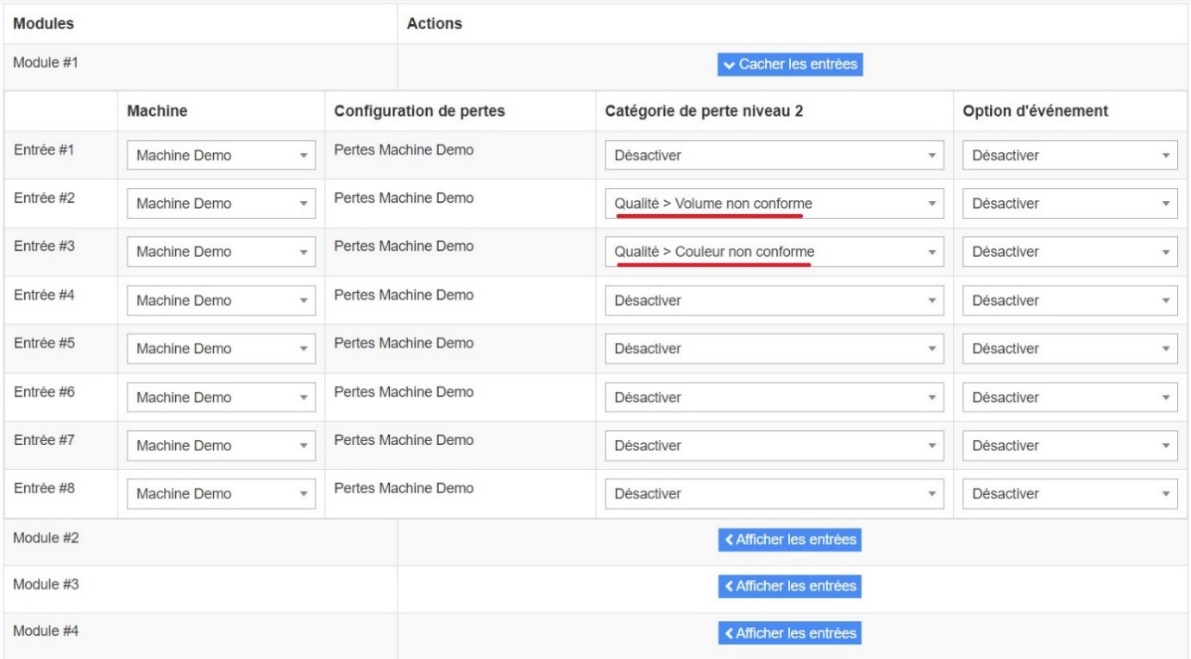
En el ejemplo anterior, el tipo de pérdida de nivel 1 «Calidad» y de nivel 2 «Volumen no conforme» está asociado a la señal enviada a la entrada 2. Las pérdidas de nivel 1 «Calidad» y de nivel 2 «Color no conforme» están asociadas a la entrada 3 del módulo.
Nota: la entrada 1 está dedicada al seguimiento del rendimiento de la máquina, por lo que no puede utilizarse para la gestión automática de las pérdidas.
En caso de utilizar el modo multimáquina, hay que dejar tantas entradas como máquinas asociadas al módulo. Por ejemplo, si supervisa 4 máquinas en las entradas 1, 2, 3 y 4, debe empezar sus configuraciones a partir de la entrada 5.
Elección de la opción de captación de la señal
La columna «Opción de evento» permite elegir las modalidades de interpretación y de cálculo de las señales generadas a través del módulo, es decir, la forma en que desea rechazar su producción. Puede elegir rechazar por producto o por impulso, lo cual resulta útil cuando se utiliza un coeficiente de agrupación.
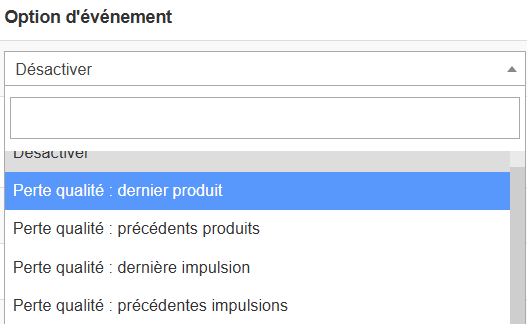
- Último producto: rechazo del último producto del ciclo de producción.
- Productos anteriores: rechazo por producto.
- Último impulso: rechazo del último impulso del ciclo de producción.
- Impulsos anteriores: rechazo por impulso.
- Rechazo antes del sensor: por impulso: declaración automática de un rechazo antes del sensor, de un impulso completo por cada señal recibida. Véase la sección «Rechazo automático antes del sensor».
- Rechazo antes del sensor: por producto: declaración automática de un rechazo antes del sensor, de un solo producto por cada señal recibida.
Si utiliza un coeficiente de agrupación, un impulso puede corresponder a varios productos. En ese caso, usted decide rechazar el lote completo.
«Impulsos» y «productos»
Es importante distinguir los impulsos de los productos. En una configuración sencilla, un impulso equivale al paso de un producto. Sin embargo, esto no siempre corresponde a la realidad de las condiciones de producción: puede aplicarse un coeficiente de agrupación a su impulso, que corresponderá entonces a un número de productos contados.
Caso práctico
Con un coeficiente de agrupación de 10, un impulso equivale a 10 productos. Si elige rechazar por producto, no se rechaza el impulso completo, sino el producto, es decir, una décima parte del impulso. Por lo tanto, solo se rechaza un producto de los 10.
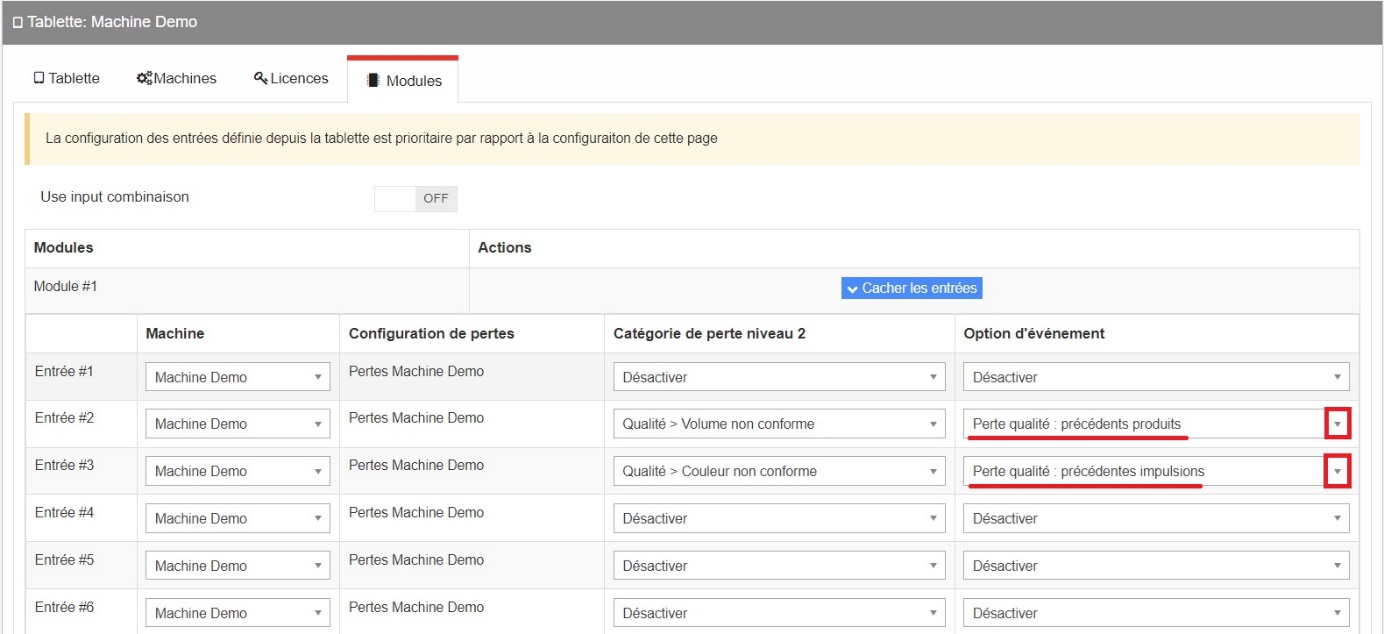
En el ejemplo anterior, rechazamos los productos anteriores puestos en producción en la entrada 2 con la información automática de pérdidas «Calidad > Volumen no conforme». También rechazamos los impulsos anteriores en la entrada 3 con la información automática de pérdidas «Calidad > Color no conforme».
- El sistema identifica e informa automáticamente todos los productos o impulsos, a partir de las señales recogidas entre dos impulsos del sensor de rendimiento.
- El intervalo entre dos impulsos del sensor de rendimiento permite diferenciar los intervalos de conteo entre el rechazo sobre la última señal (último producto o último impulso) y el rechazo sobre las señales anteriores (productos anteriores o impulsos anteriores).
Ejemplo con el uso de un coeficiente de agrupación de 5, donde 1 impulso equivale a 5 productos:
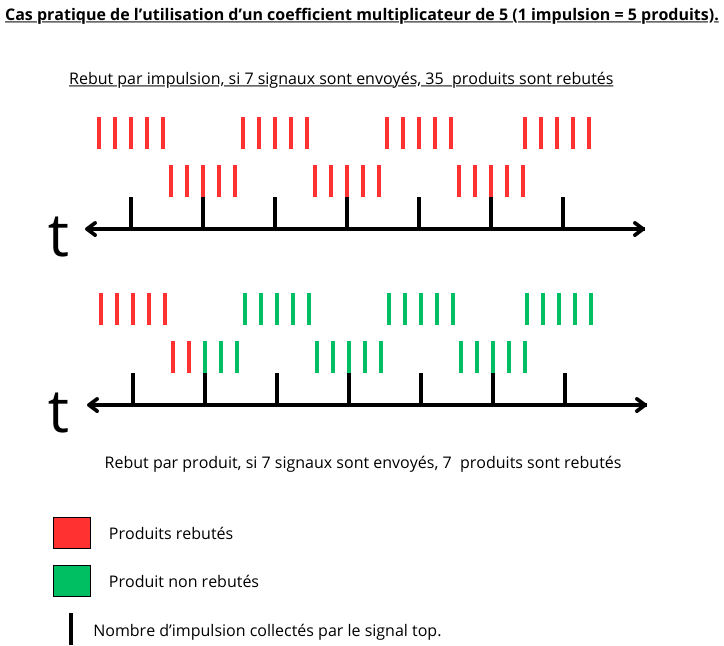
- Rechazo por impulso: si se envían 7 señales, se rechazan 35 productos.
- Rechazo por producto: si se envían 7 señales, se rechazan 7 productos.
Otras opciones de evento
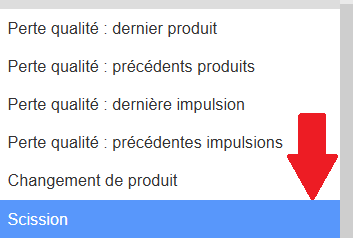
Puede configurar una entrada que permita indicar un cambio de producto, activando la opción «Cambio de producto». A continuación se le pedirá que seleccione el producto afectado por este cambio.
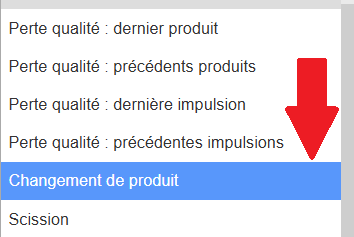
La opción de evento «División» corresponde a la posibilidad de configurar una señal para cortar en dos la duración de una pérdida. Se efectúa cada vez que se recibe la señal asociada: por lo tanto, una pérdida puede dividirse tantas veces como señales envíe el sensor.
Rechazo automático antes del sensor
En algunas líneas, las piezas no conformes se expulsan antes del sensor principal. PerfTrak nunca cuenta estas piezas. Declararlas como rechazos clásicos falsearía su conteo, ya que un rechazo clásico se resta de las piezas buenas.
Con la opción Rechazo automático antes del sensor, el sensor de expulsión se conecta a una entrada libre del módulo. Cada señal recibida en esta entrada crea automáticamente un rechazo de tipo «antes del sensor»:
- el rechazo se suma a las piezas producidas;
- no se descuenta de las piezas buenas, puesto que estas piezas nunca han pasado por delante del sensor principal.
El operador no tiene que introducir nada.
Requisitos previos
- Aplicación de tableta PerfTrak Cycle time v 1.1.322 o superior. Las versiones anteriores ignoran esta opción.
- Un sensor de expulsión conectado a una entrada libre del módulo. La entrada 1.1 está reservada al seguimiento del rendimiento. En modo multimáquina, las entradas de las máquinas supervisadas tampoco están disponibles.
Configuración en la plataforma
- Vaya a la pestaña Administración > Licencias & Máquinas > Tabletas. Haga clic en el botón «Módulos» de la tableta correspondiente y, después, en «Mostrar las entradas».
- En la línea de la entrada conectada al sensor de expulsión, seleccione la categoría de pérdida de nivel 2 que se atribuirá a los rechazos. Este campo es obligatorio para esta opción.
- En la columna «Opción de evento», elija una de las dos opciones de rechazo antes del sensor.
- Por impulso: cada señal rechaza un impulso completo. La cantidad rechazada es igual al coeficiente de agrupación de las piezas buenas. Es la opción adecuada si el sensor de expulsión ve pasar lotes.
- Por producto: cada señal rechaza un solo producto, sea cual sea el coeficiente de agrupación. Es la opción adecuada si el sensor de expulsión ve pasar las piezas una a una.
Caso práctico
El coeficiente de agrupación del producto es 5. El sensor de expulsión envía 3 señales durante el turno.
- Por impulso: se rechazan 3 × 5 = 15 productos.
- Por producto: se rechazan 3 productos.
En ambos casos, las piezas buenas no cambian. Las piezas producidas aumentan en el número de productos rechazados.
4. Guarde y, después, sincronice la tableta. Desconéctese por completo de la aplicación y vuelva a conectarse. Compruebe que la entrada aparece en las opciones del módulo, como se describe en la sección «Parametrización en la tableta».
Nota: una modificación de la configuración durante el turno (causa, opción) se aplica únicamente a las señales recibidas después de la sincronización. Los rechazos ya creados no se modifican.
Funcionamiento con cada señal
Con cada señal recibida en la entrada configurada, la tableta:
- crea un rechazo con fecha y hora, con la causa predeterminada, vinculado al producto y a la orden de fabricación en curso;
- calcula la duración de producción correspondiente a las piezas rechazadas, a partir del tiempo de ciclo del producto;
- busca esa duración en la subcadencia pasada para convertirla en pérdida de calidad.
La búsqueda de subcadencia sigue estas reglas:
- solo se utiliza la subcadencia, las microparadas no se tienen en cuenta;
- la subcadencia debe corresponder al mismo producto o a la misma orden de fabricación;
- debe seguir presente en el historial de la tableta (véase Duración del historial en la tableta);
- puede tomarse de varios periodos de subcadencia sucesivos;
- la regla es de todo o nada: o bien se encuentra y se convierte la duración completa, o bien no se convierte nada.
Importante: rechazo registrado con una pérdida de calidad de 0 s
Si la tableta no encuentra suficiente subcadencia, el rechazo se crea igualmente. Queda entonces asociado a una pérdida de calidad de 0 segundos de duración, y no se modifica ninguna subcadencia.
Este caso es silencioso: no aparece ningún mensaje en la tableta ni en la plataforma. Es frecuente en las líneas que producen en sobrecadencia o a la cadencia nominal, puesto que entonces no hay subcadencia disponible.
Caso práctico
El tiempo de ciclo del producto es de 12 s. Se recibe una señal «por producto».
- La tableta encuentra 7 s y luego 6 s de subcadencia en el mismo producto, es decir, 13 s en total. Se convierten 12 s en pérdida de calidad.
- La tableta solo encuentra 5 s de subcadencia. No se convierte nada: el rechazo se registra con una pérdida de calidad de 0 s.
Otros comportamientos que conviene conocer:
- Señal recibida durante una pérdida en curso: el rechazo se crea, pero no califica la pérdida en curso. Esta debe ser informada por el operador o por otra entrada automática.
- Tableta sin conexión: los rechazos se crean y se conservan en la tableta, y se sincronizan con la plataforma cuando vuelve la conexión.
- Ninguna entrada configurada con esta opción: el comportamiento de la máquina no cambia.
Impacto en el OEE
El rechazo antes del sensor puede tener dos efectos, según se haya encontrado o no una subcadencia.
Subcadencia encontrada: la duración se retira de las pérdidas de rendimiento y se asigna a las pérdidas de calidad. El OEE global no cambia, pero su reparto es más exacto: la tasa de rendimiento sube y la tasa de calidad baja. El tiempo perdido se atribuye correctamente a la no calidad, y no a una ralentización de la máquina.
Rechazo a 0 s: no se desplaza ningún tiempo: el OEE y sus componentes no cambian. El rechazo queda trazado, con su cantidad, su causa y su fecha y hora.
Nota: la ausencia de una pieza expulsada puede crear un tiempo muerto en la línea. El sensor principal detecta ese tiempo como una subcadencia, o como una pérdida si supera el umbral de activación. En este segundo caso, la pérdida debe informarse como cualquier otra pérdida. Por el contrario, si el transportador absorbe la ausencia de la pieza, no hay tiempo perdido: la pérdida es únicamente de material.
Dónde encontrar los rechazos automáticos antes del sensor
Los rechazos automáticos antes del sensor pueden consultarse en la plataforma, en la pestaña Historial de pérdidas. Cada rechazo aparece allí con su causa, incluidos los registrados con una pérdida de calidad de 0 s.
Diferencia con el rechazo antes del sensor manual
| Rechazo antes del sensor manual | Rechazo automático antes del sensor | |
|---|---|---|
| Activación | Sesión de calidad iniciada por el operador | Señal del sensor de expulsión |
| Configuración | Opciones de la tableta | Entrada del módulo, en la plataforma |
| Introducción por el operador | Cantidad, producto, causa | Ninguna |
| Piezas buenas | No descontadas | No descontadas |
Para declarar manualmente un rechazo antes del sensor, véase 7. Sesión de calidad.
Modo combinatorio
Al utilizar el modo combinatorio, puede configurar una o varias señales para cada entrada, a excepción de la entrada 1.1, utilizada específicamente para el seguimiento del rendimiento. Esto permite multiplicar las capacidades de recogida de señales asociadas a pérdidas, rechazos o disparadores.
El modo combinatorio permite configurar con un código binario cada una de las 7 entradas del módulo (de 1.2 a 2.4), con el fin de combinar un conjunto de señales: hasta 7 señales añadibles en cada entrada física. La recogida de señales por entradas puede ofrecer un total de 127 combinaciones posibles cuando se utiliza el modo monomáquina.
| Modo | Entradas reservadas al rendimiento | Entradas disponibles para las combinaciones | Combinaciones posibles |
|---|---|---|---|
| Monomáquina | 1.1 | 1.2 a 2.4 | 127 |
| Multimáquina, 2 máquinas | 1.1 y 1.2 | 1.3 a 2.4 | 63 |
| Multimáquina, 3 máquinas | 1.1 a 1.3 | 1.4 a 2.4 | 31 |
| Multimáquina, 4 máquinas | 1.1 a 1.4 | 2.1 a 2.4 | 15 |
Configuración de las entradas asociadas a las pérdidas en modo combinatorio
Una vez finalizada la parametrización de las pérdidas automáticas mediante la asignación de un código binario propio, debe seleccionar en la plataforma las pérdidas asociadas a las entradas que corresponden a la recepción de las señales combinadas.
1. En la plataforma, vaya a la pestaña «Licencias & Máquinas» y, a continuación, a «Tabletas».
2. Haga clic en el botón «Módulo» de su tableta de referencia. De forma predeterminada se muestran varios módulos, 4 como máximo, mientras el modo combinatorio no esté activado.
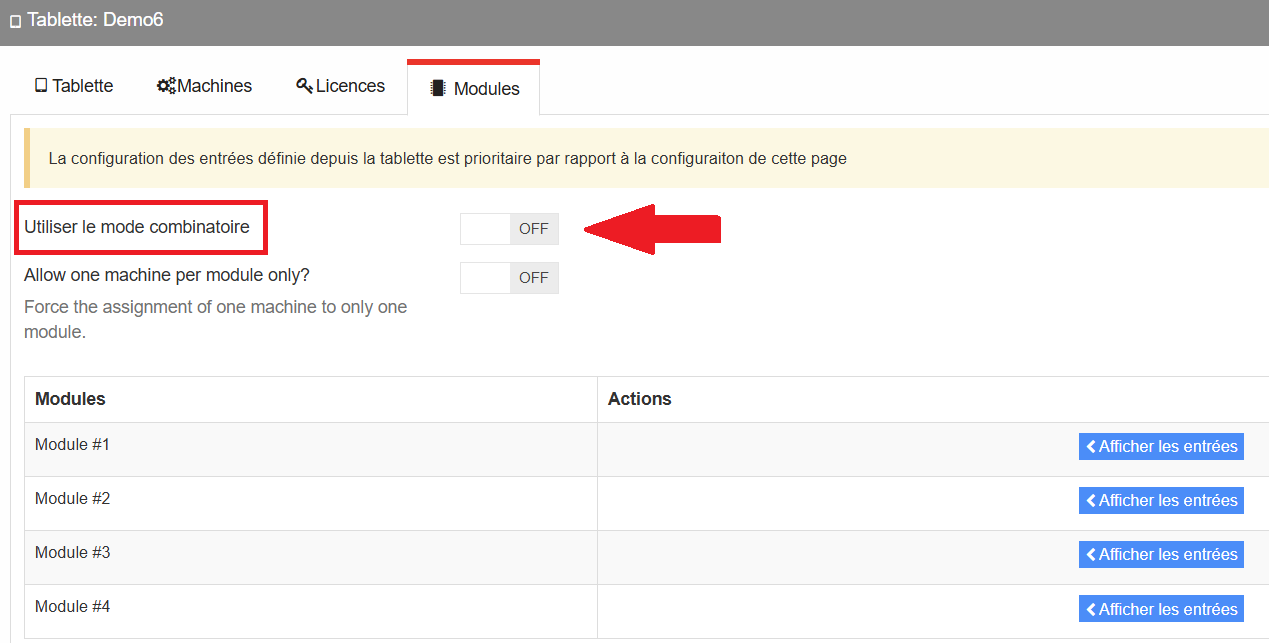
3. Para activar el modo combinatorio, haga clic en el botón atenuado «Off» acompañado de la mención «Utilizar el modo combinatorio».
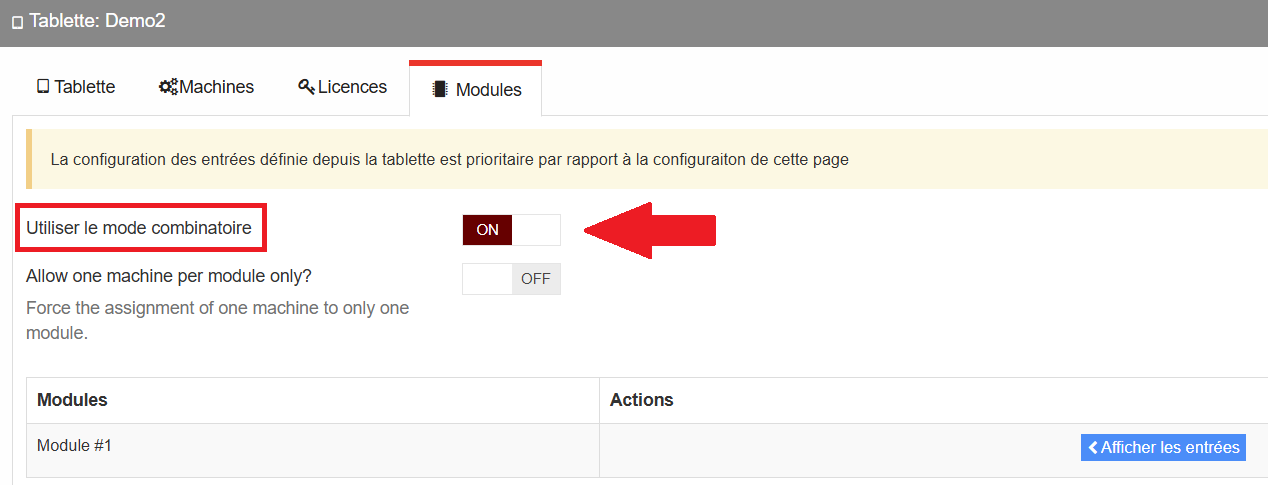
Recordatorio de la lógica de funcionamiento. Las entradas físicas del módulo son efectivamente 8. El modo combinatorio permite combinar varias señales en varias entradas del módulo simultáneamente, con el fin de crear un tipo de pérdida único asociado a un código binario único. Son posibles 127 combinaciones utilizando las 7 entradas físicas del módulo, de 1.2 a 2.4. Las 127 entradas virtuales corresponden, por tanto, a otras tantas combinaciones de señales realizables en esas 7 entradas físicas.
Asignación de las pérdidas a las entradas virtuales
Las pérdidas de nivel 2 que pueden asociarse a las distintas entradas virtuales llevan consigo los códigos binarios únicos preconfigurados desde el árbol de pérdidas. Pueden asignarse desde la interfaz de visualización de las entradas del módulo.
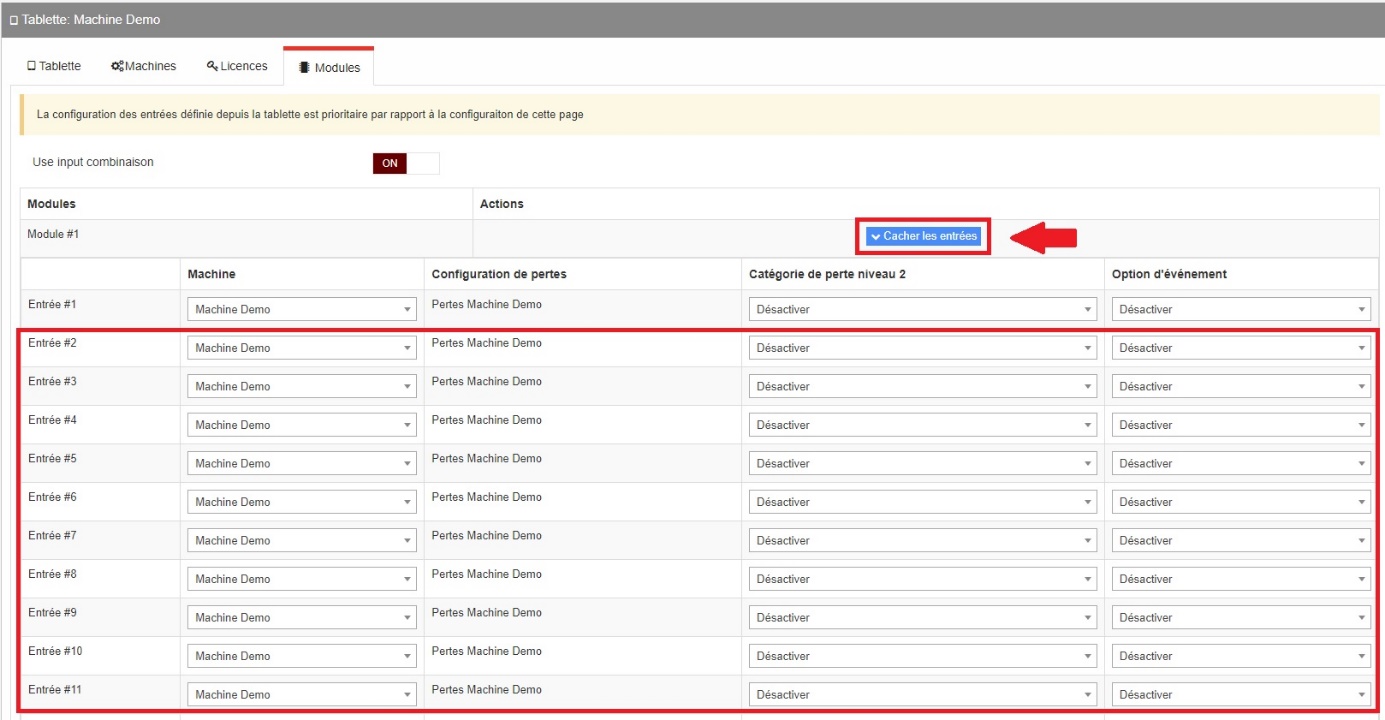
Las pérdidas de nivel 2 pueden asignarse en su columna «Categoría de pérdida de nivel 2». Como se ha visto anteriormente, también puede añadir una opción de evento; de lo contrario, deje «Desactivar». Asigne a cada una de sus entradas virtuales las pérdidas de nivel 2 que desee.
Tabla de las combinaciones posibles
En la tabla siguiente:
- 0 corresponde a una señal baja, o 0 voltios.
- 1 corresponde a una señal alta, o 24 voltios, enviada a la entrada o las entradas del módulo que usted elija.
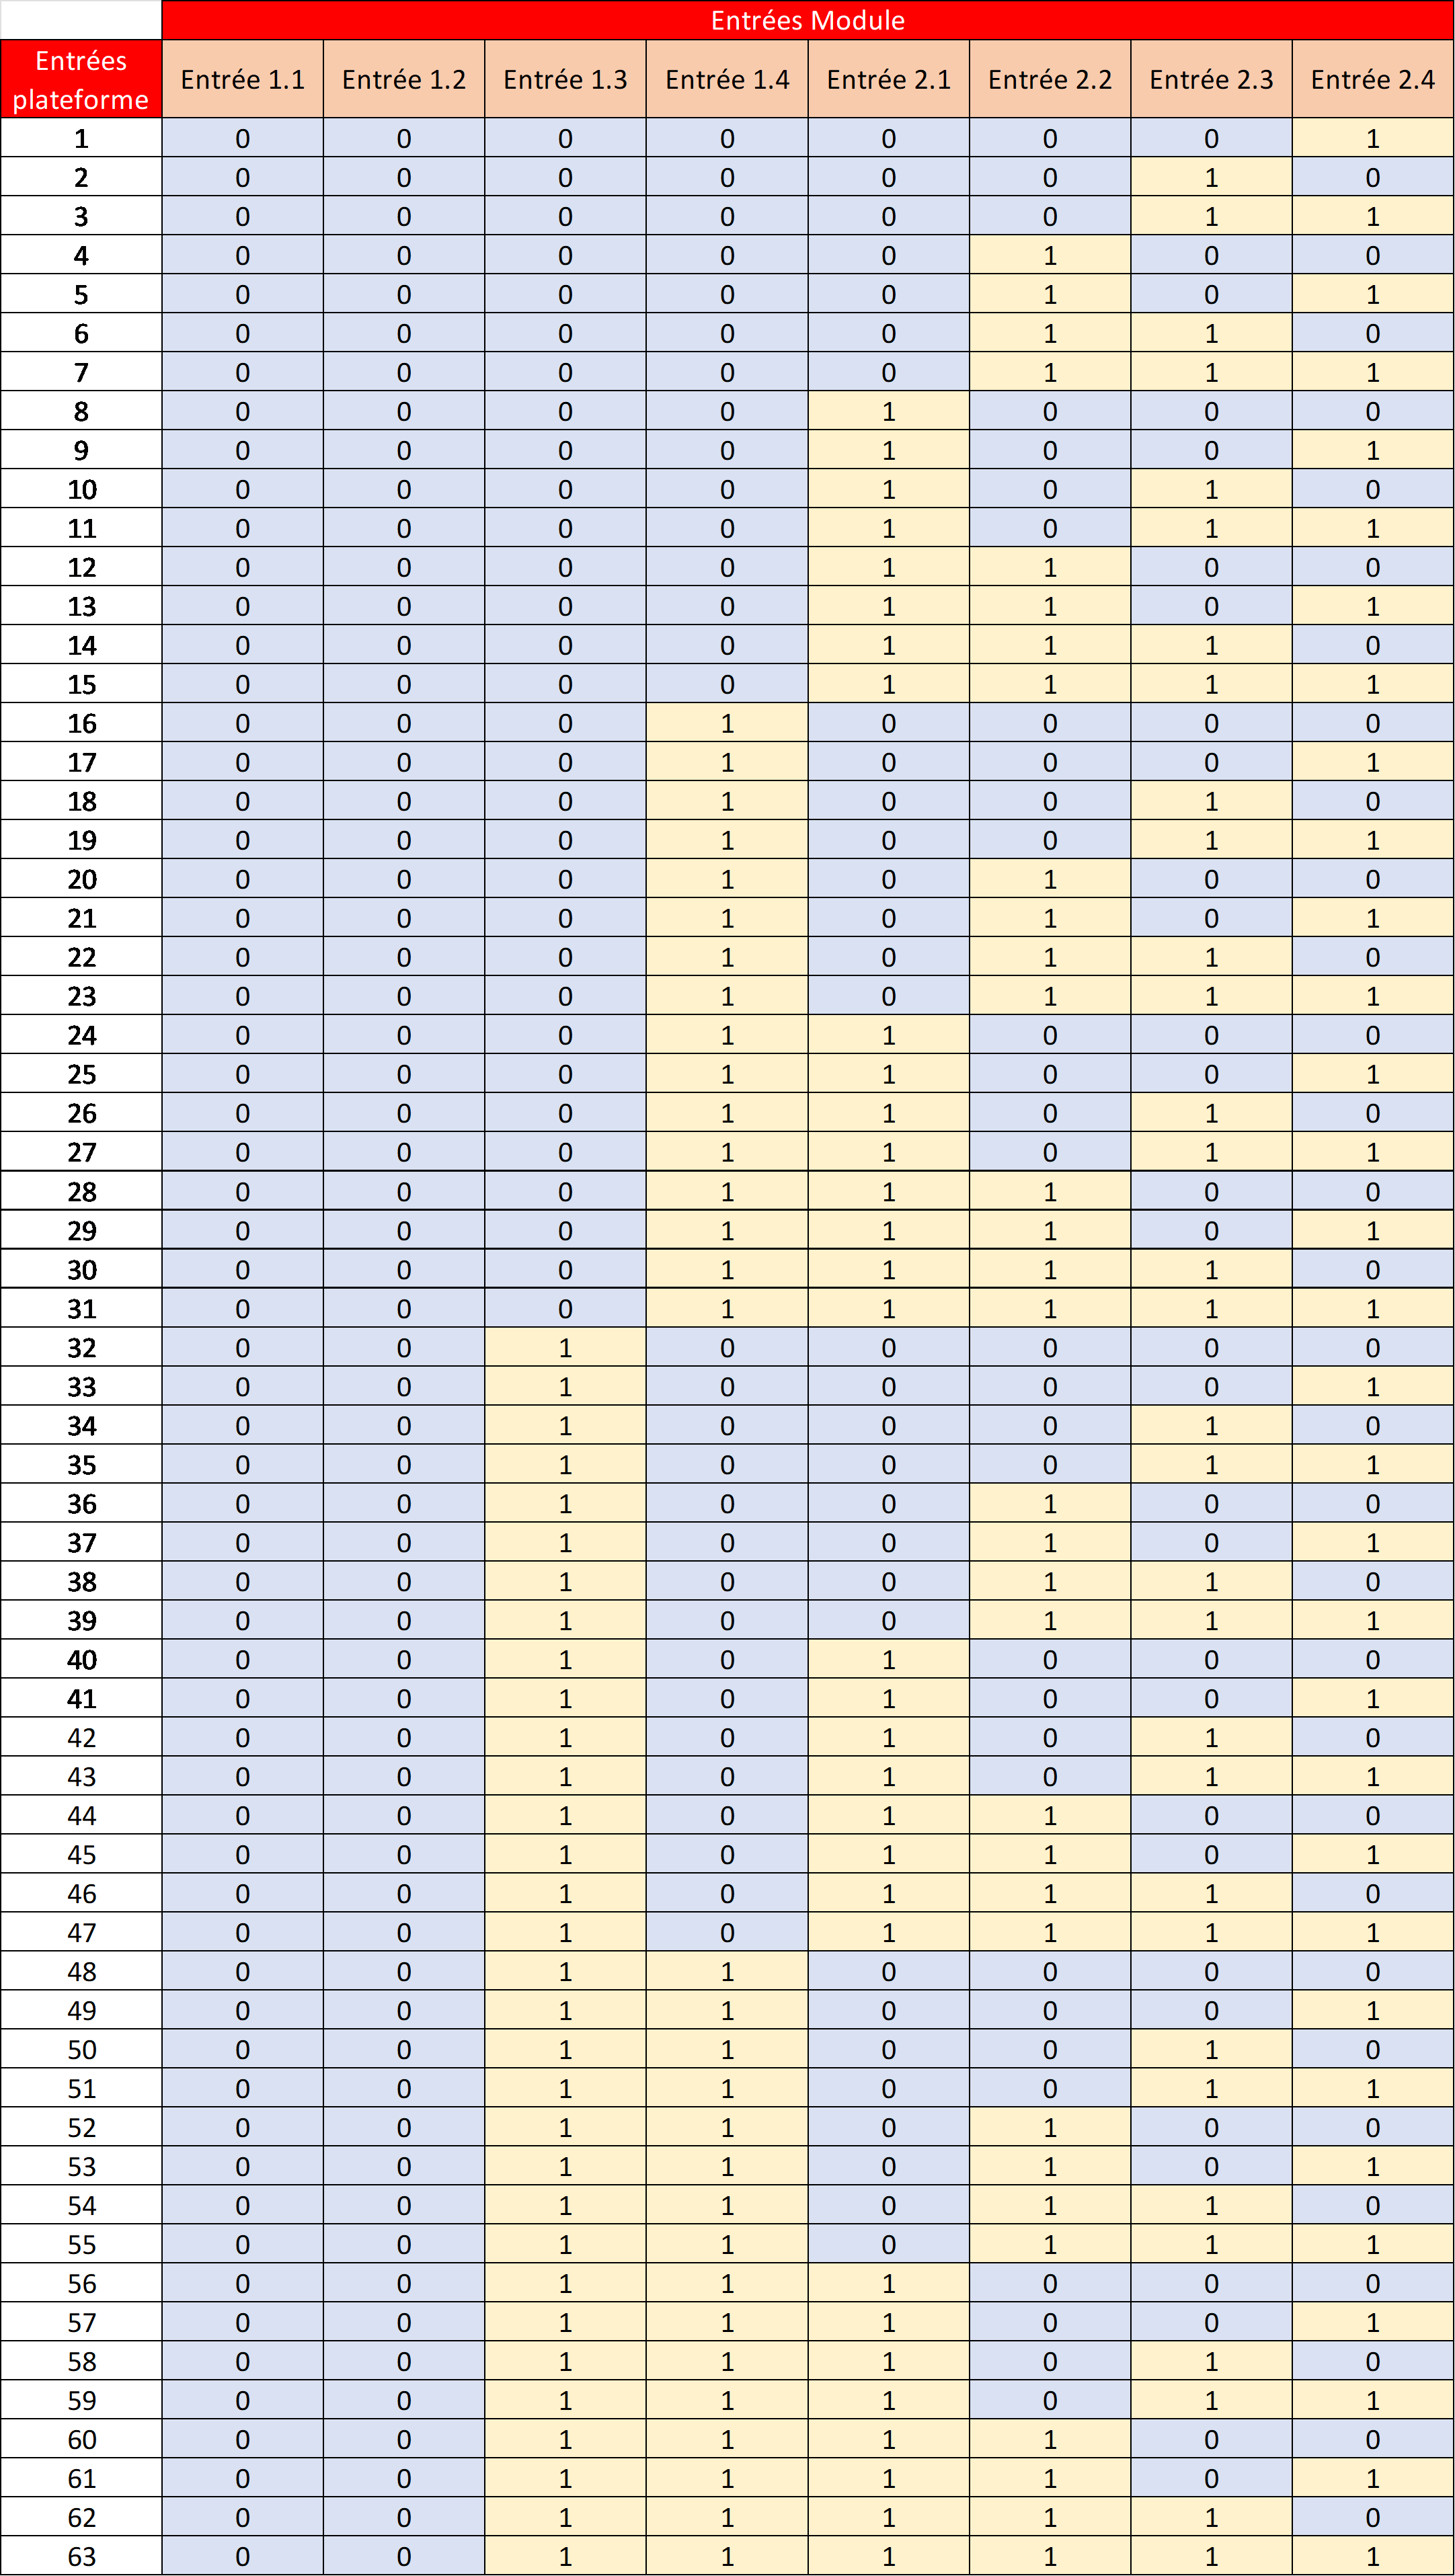
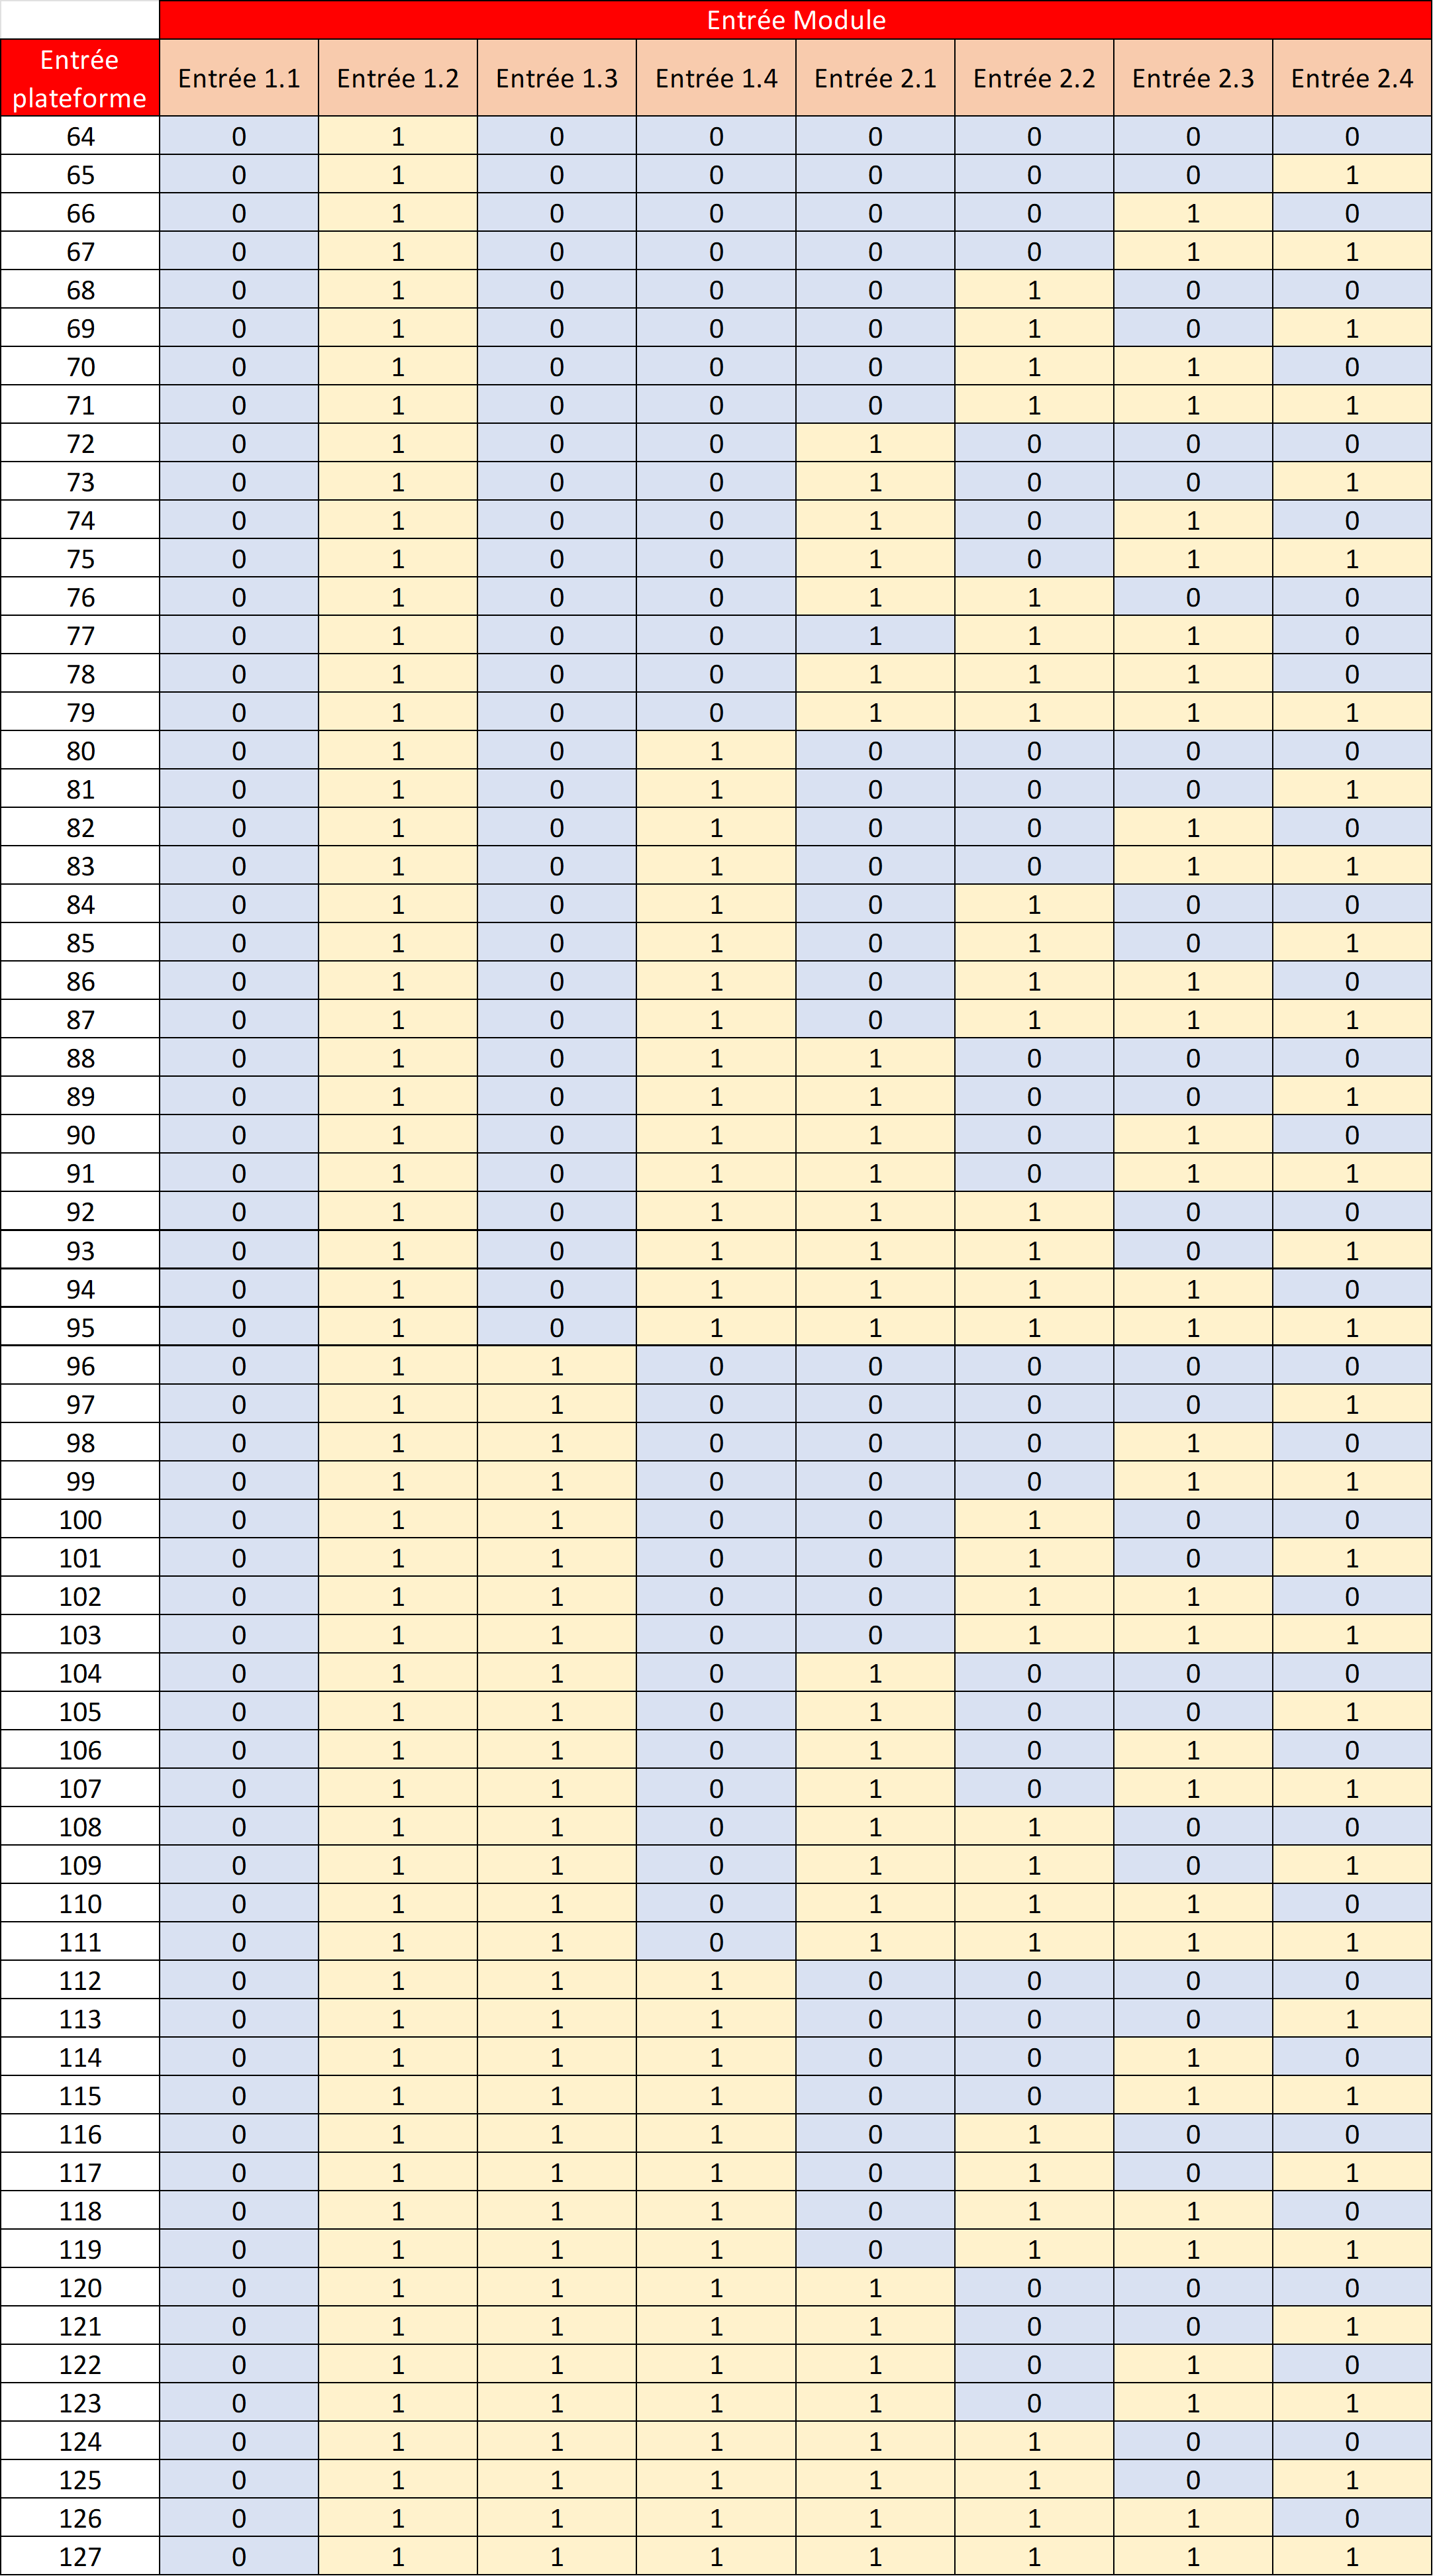
Calificación de las duraciones de funcionamiento normales y de las pérdidas detectadas
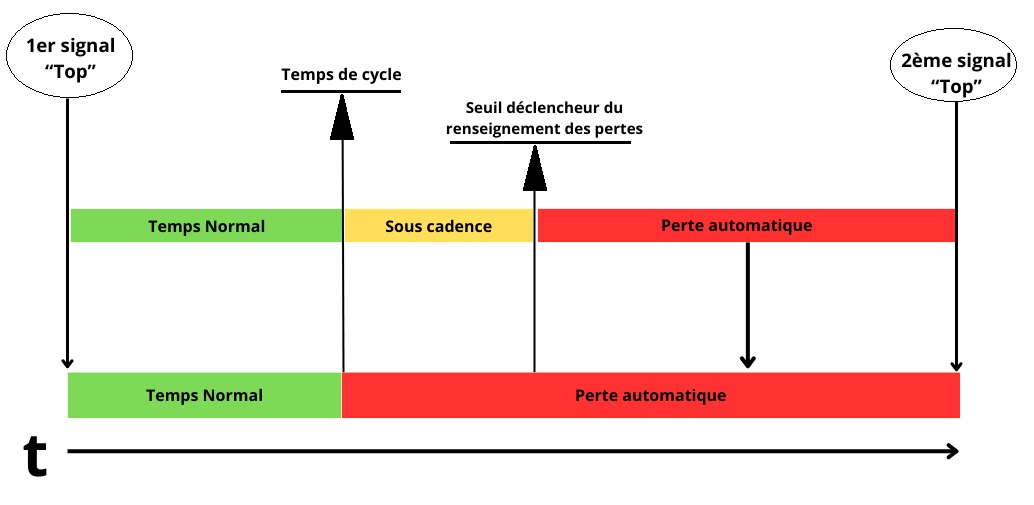
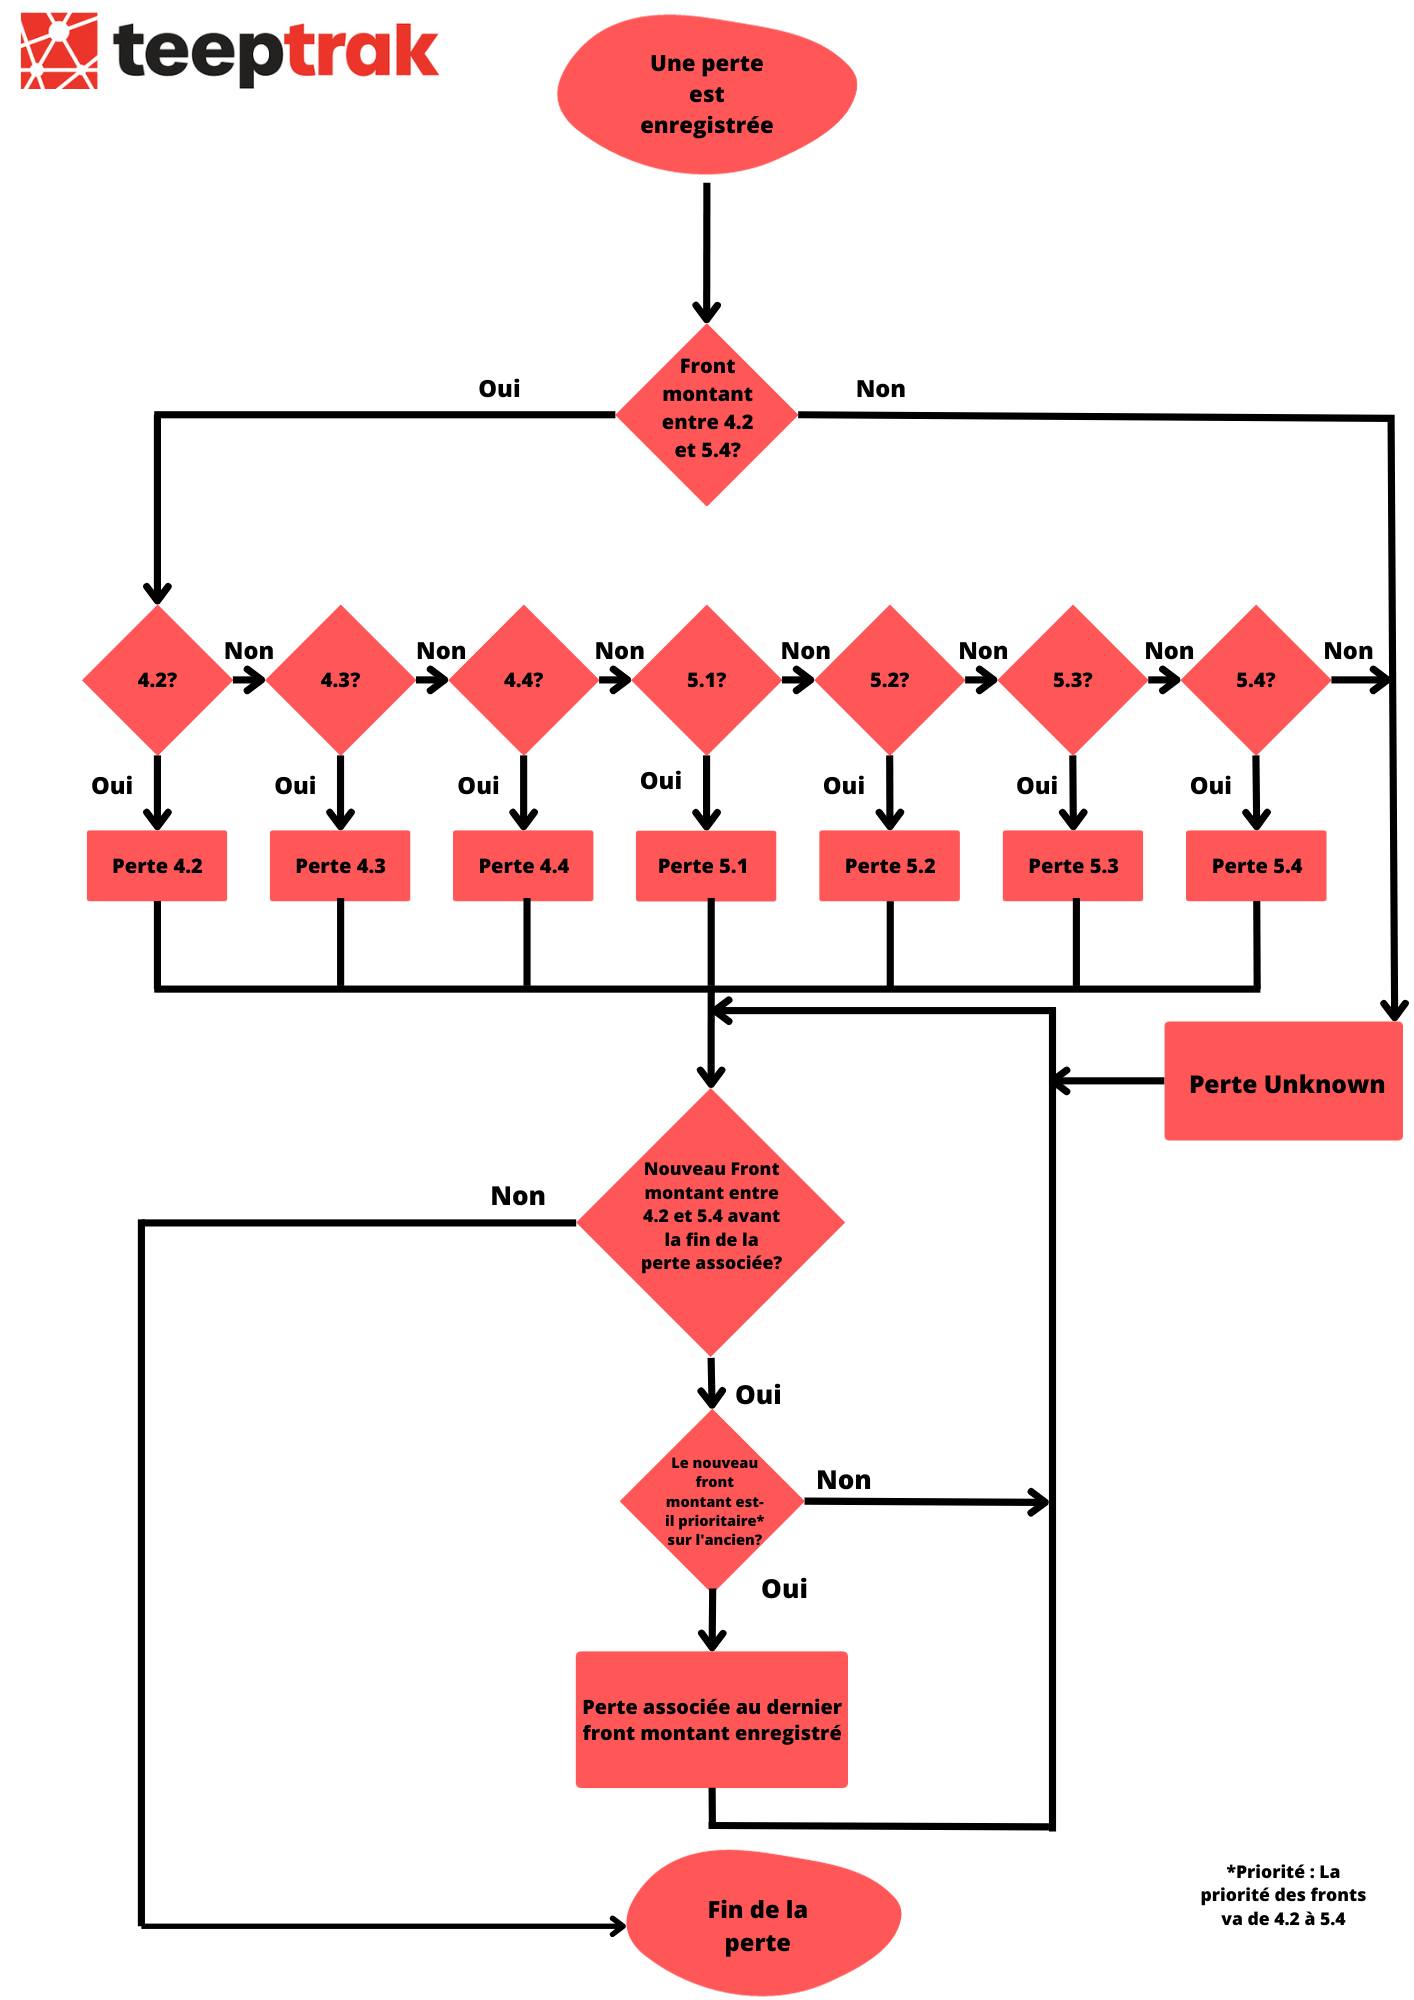
Principio 1. La duración de una pérdida se define en función de dos señales sucesivas de la señal «top», es decir, la señal de rendimiento.
Principio 2. Los tiempos de funcionamiento normales y las pérdidas están separados por la duración del tiempo de ciclo. La duración anterior se califica como tiempo normal, ya que respeta la duración prevista para la producción de una pieza; la duración posterior, que no respeta el estándar fijado por el tiempo de ciclo, se identifica como una pérdida a partir del momento en que lo supera. Si la duración de la pérdida no supera el segundo umbral, el umbral de activación de las pérdidas que deben informarse, esta duración se informa automáticamente como «subcadencia» y las pérdidas automáticas no intervienen.
Principio 3. Las pérdidas automáticas califican la totalidad de la duración detectada de la pérdida en curso. Las señales automáticas no tienen por objeto dividir automáticamente una pérdida en curso.
Reglas de prioridad aplicadas al tratamiento de las señales
Las señales más próximas a la entrada 1.1 son prioritarias
En el modo combinatorio, las señales asociadas a la combinación más próxima a la entrada virtual 1 son prioritarias.
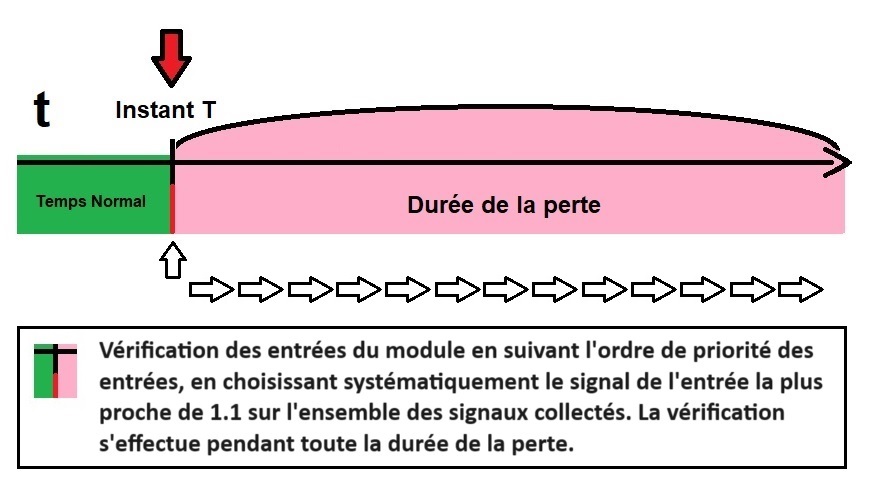
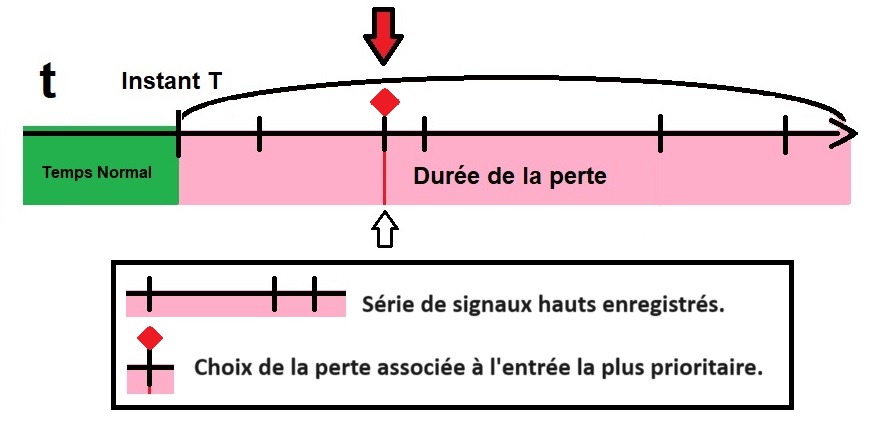
Ejemplo 1. En el contexto de la recepción de una señal en 1.2, al considerarse esta entrada como la más alta jerárquicamente, las señales siguientes no afectan a la calificación de la pérdida: esta permanece fijada en la señal 1.2 con su causa de pérdida subyacente, a pesar de todas las demás señales recibidas, por ser inferiores.
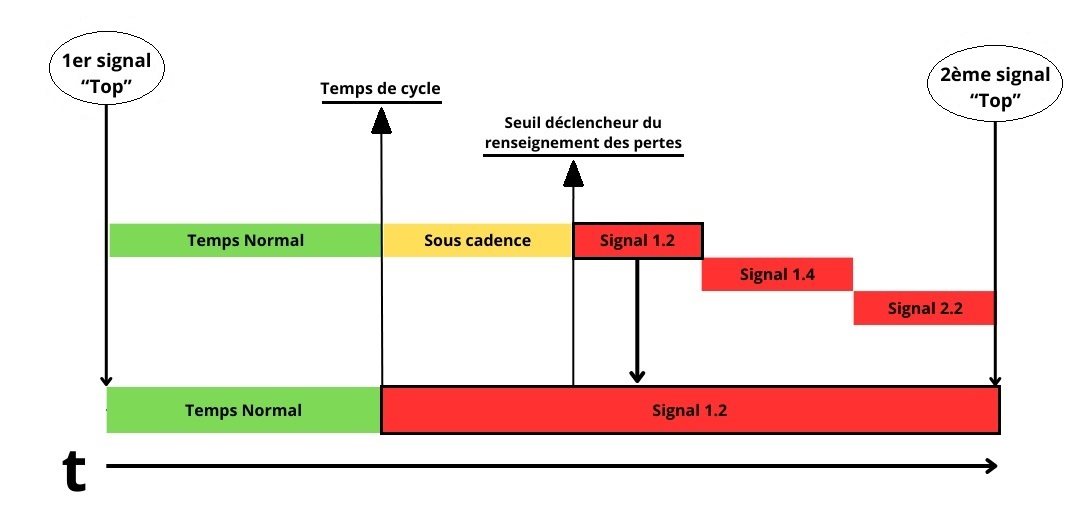
Ejemplo 2. En el contexto de la recepción de una señal en 2.4, toda señal más próxima a 1.1 se considera prioritaria. Al recibirse una señal en 2.4 y, después, en 2.2, la señal 2.2 adquiere la prioridad sobre la parada. Si durante la duración de la pérdida aparece una tercera señal 1.4, es esta señal la que prevalece, por estar más próxima a 1.1 que las anteriores.
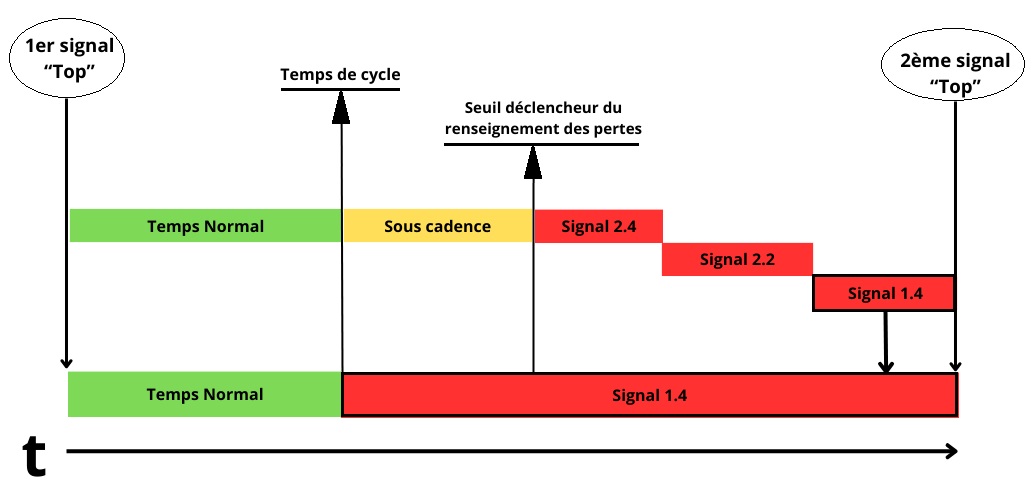
Ejemplo 3. En el contexto del envío de una señal 2.4 y, después, de una segunda señal 1.3, la señal 1.3 asume temporalmente la autoría de la parada. Se envía una tercera y última señal asociada a la entrada 2.2, pero no afecta a la calificación de la parada porque es menos prioritaria que la segunda. La señal 1.3, aunque no sea la última señal, sigue siendo la más prioritaria e informa definitivamente la pérdida con su causa asociada.
Prioridad al operador
Si el operador informa manualmente una pérdida en curso, la causa de pérdida asociada pasa a ser prioritaria sobre la calificación realizada por el sistema.
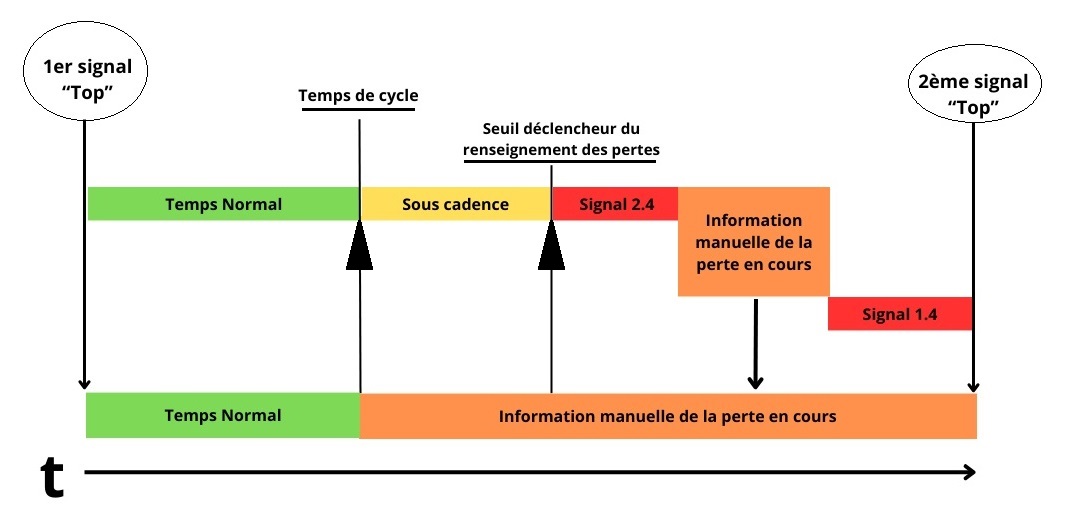
Esta opción es facultativa y se configura en las opciones PerfTrak de la tableta; véase la sección «Opción Informar una pérdida en curso» más abajo.
Prioridades con el modo combinatorio
En modo combinatorio, se aplica la priorización de las combinaciones más próximas a la entrada virtual 1 sobre las demás entradas.
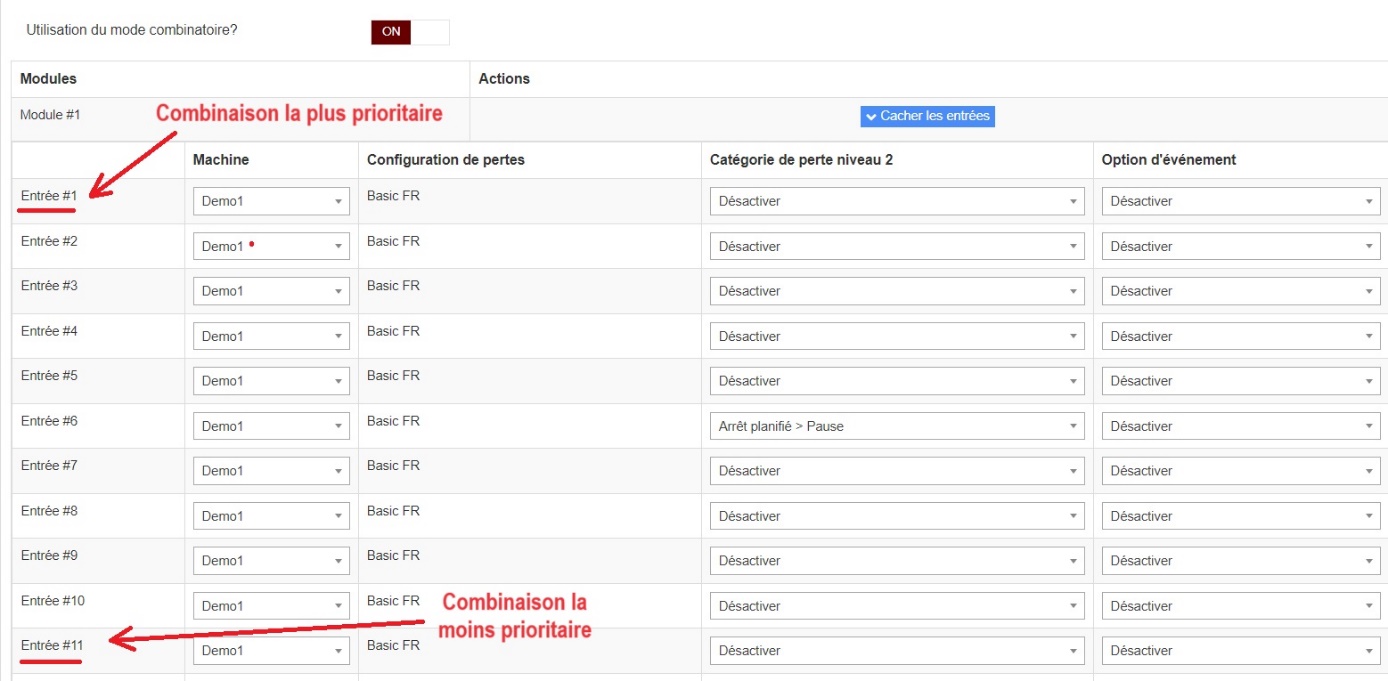
En el ejemplo anterior, la entrada virtual n.º 1 corresponde a una combinación de señales enviadas al módulo bajo una única denominación de pérdida.
- Entrada n.º 1: la más prioritaria.
- Entrada n.º 11: la menos prioritaria.
Opción «Informar una pérdida en curso»
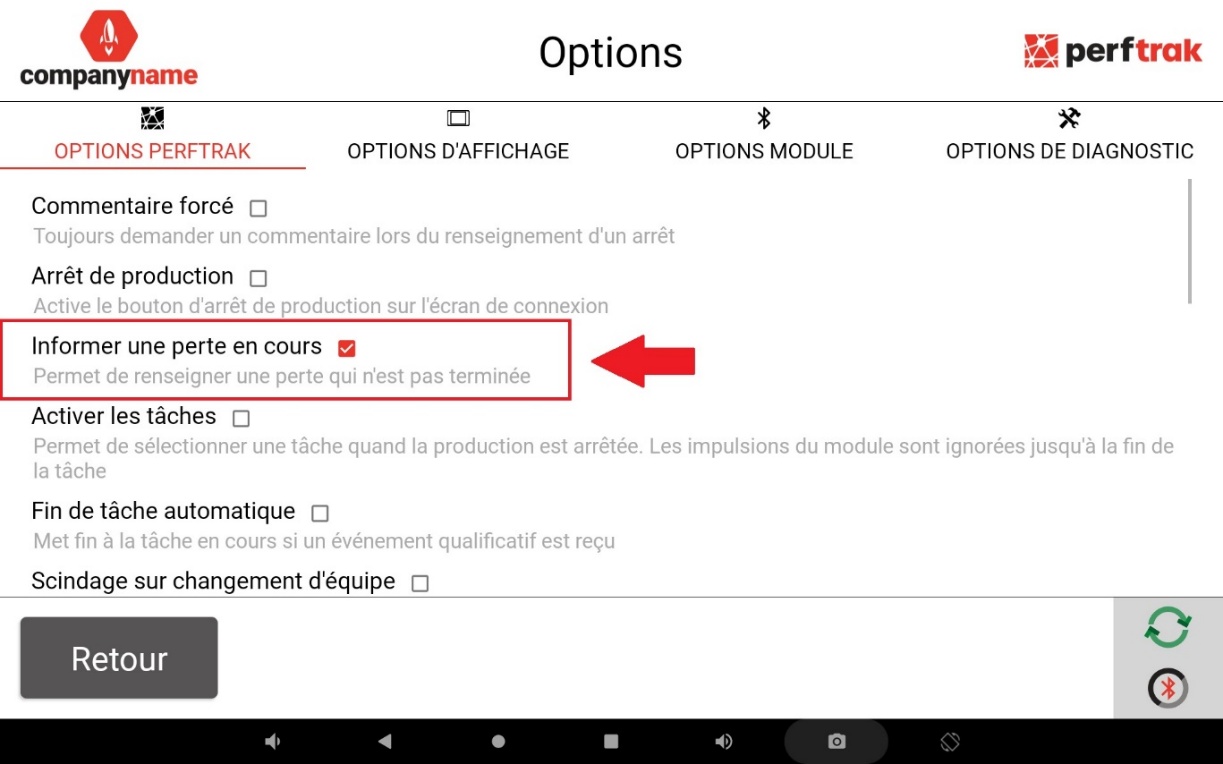
Para permitir que un operador informe una pérdida en curso, es decir, incluso antes de que esta haya terminado, hay que activar la opción en la tableta.
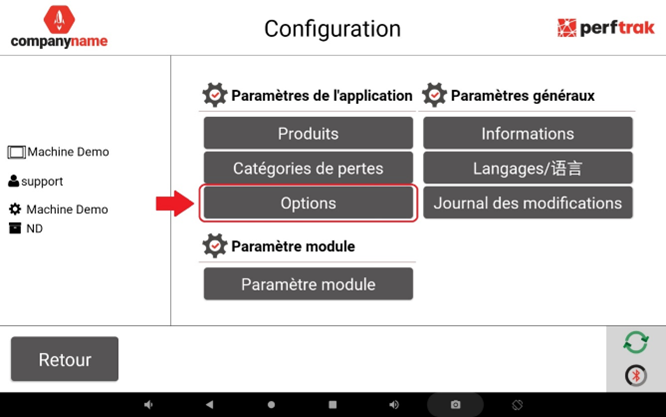
1. Entre en los ajustes haciendo clic en la rueda dentada y, a continuación, haga clic en la pestaña «Opciones».
2. Una vez en la sección «Opciones PerfTrak», localice y marque la casilla «Informar una pérdida en curso».
El recuadro que muestra una pérdida en curso aparece entonces en la tableta. El botón «Informar» permite al operador informar en tiempo real la causa de la pérdida en curso.
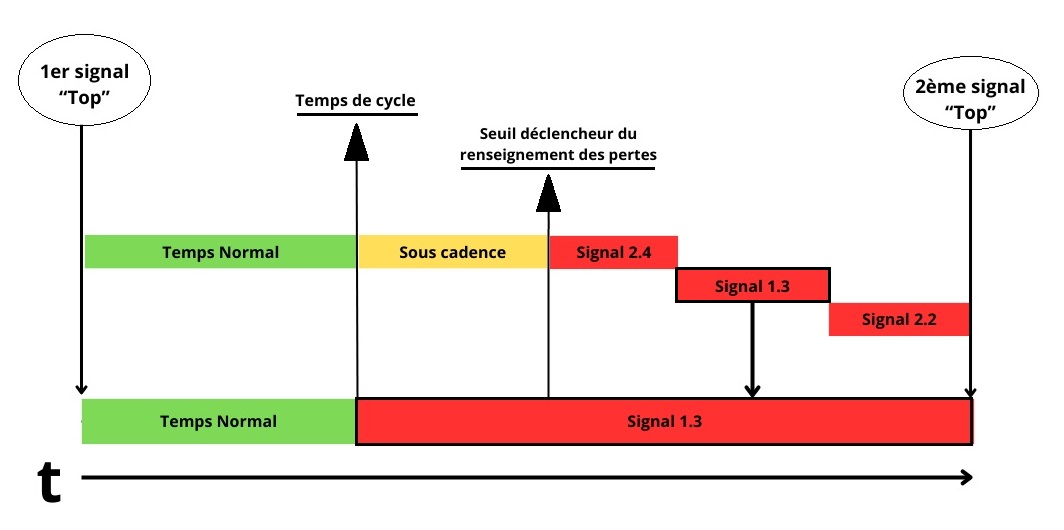
Nota: cuando se informa una pérdida en curso en un instante T, es la totalidad de la duración de la pérdida —las duraciones pasadas y futuras— la que queda informada entre dos impulsos de la señal «top», la señal que sigue el rendimiento de la máquina.
No obstante, es posible dividir una pérdida en curso para atribuir causas de pérdida diferentes a otras tantas duraciones divididas dentro de una misma pérdida larga.
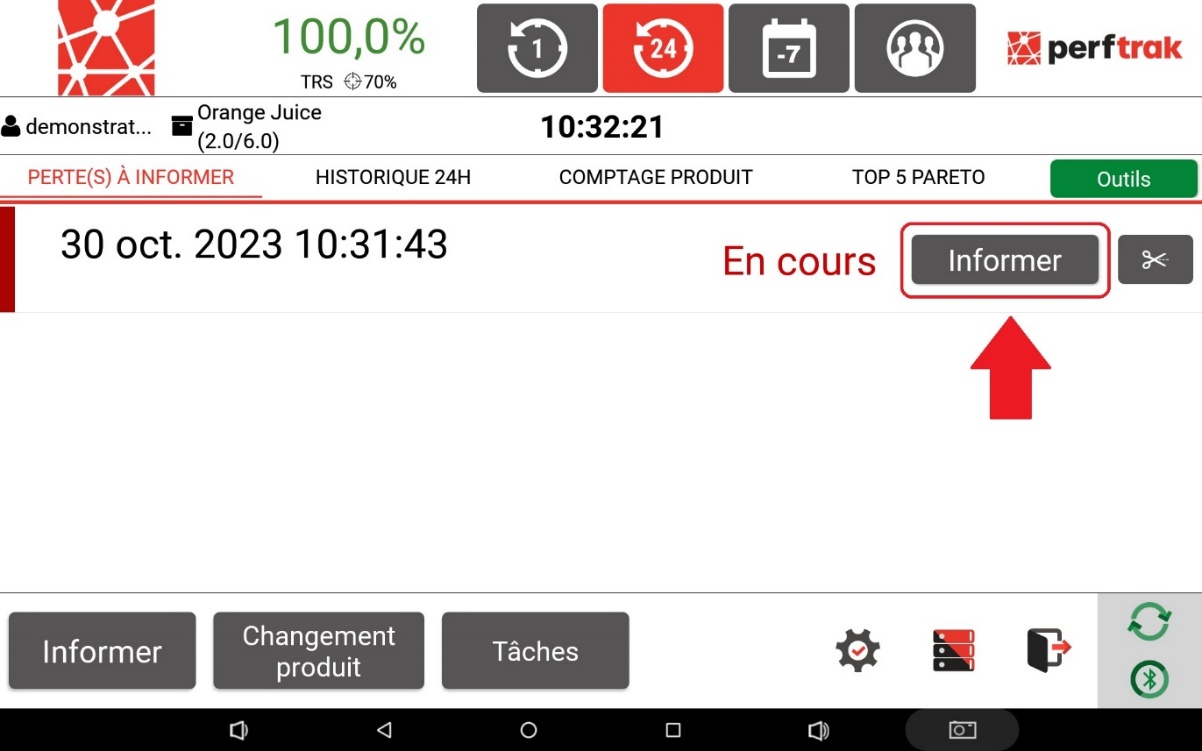
Información manual y múltiple de una pérdida. Cuando una pérdida se informa manualmente varias veces, la última información prevalece sobre las anteriores.
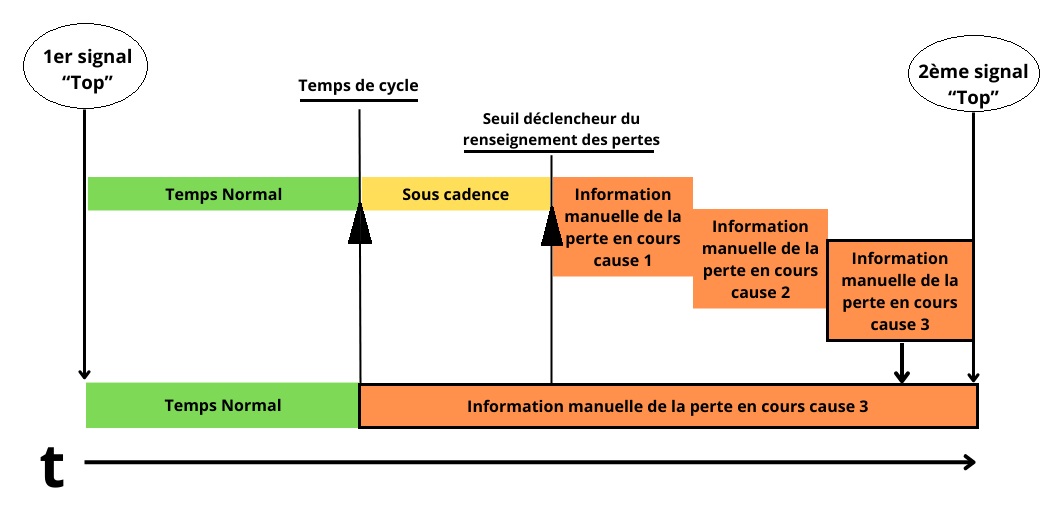
Información de una pérdida dividida dentro de una misma pérdida principal. En la información manual, múltiple, y en la división de las paradas, las pérdidas divididas son independientes entre sí: tienen fecha y hora de inicio y de fin diferentes, pero están comprendidas en una pérdida principal mayor, igual a la suma de las duraciones divididas dentro de esa pérdida principal. La pérdida principal se detecta automáticamente entre dos señales «top» del sensor principal, y su duración se define en función de la parametrización de los umbrales que distinguen el tiempo normal del tiempo asociado a una pérdida: el tiempo de ciclo y el umbral de activación.
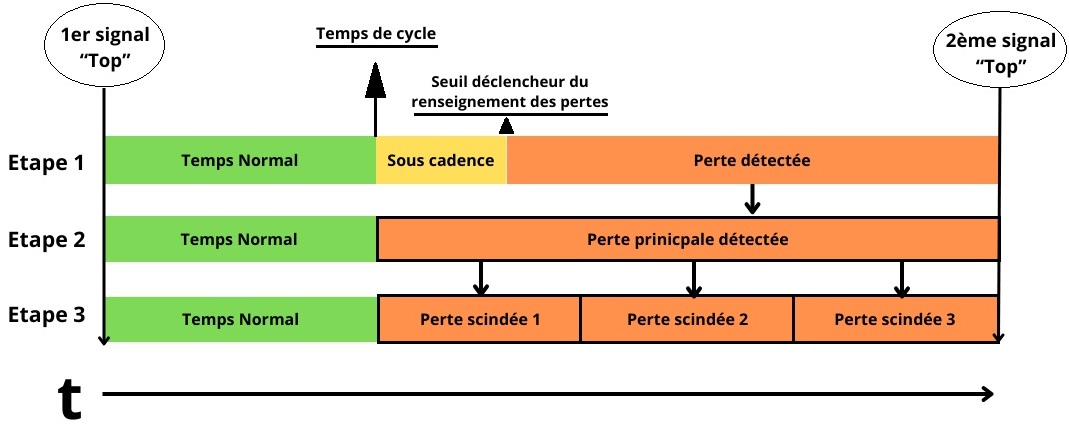
- Paso 1: calificación del tiempo en cada etapa de su evolución a lo largo de su duración. Se trata de una calificación en tiempo real.
- Paso 2: calificación del tiempo una vez que la duración de la pérdida ha superado el umbral de activación.
- Paso 3: duraciones de pérdidas divididas sucesivamente hasta la recepción de la segunda señal.
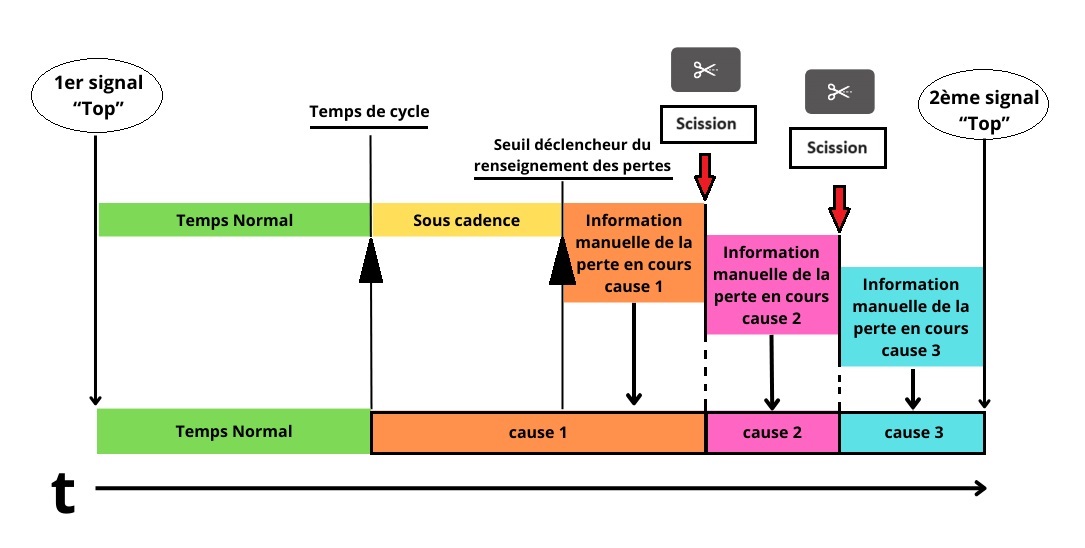
Por lo tanto, una pérdida dividida puede estar comprendida:
- Entre la primera señal «top» de la máquina y el momento de su división: causa 1, en naranja en el esquema.
- Entre dos divisiones en una pérdida en curso: causa 2, en violeta.
- Entre la última división de la pérdida general y una nueva señal «top» que marca el fin de la parada: causa 3, en turquesa.
Comportamiento de la aplicación ante las señales automáticas
Comportamiento de la aplicación con la opción «Informar una pérdida en curso»
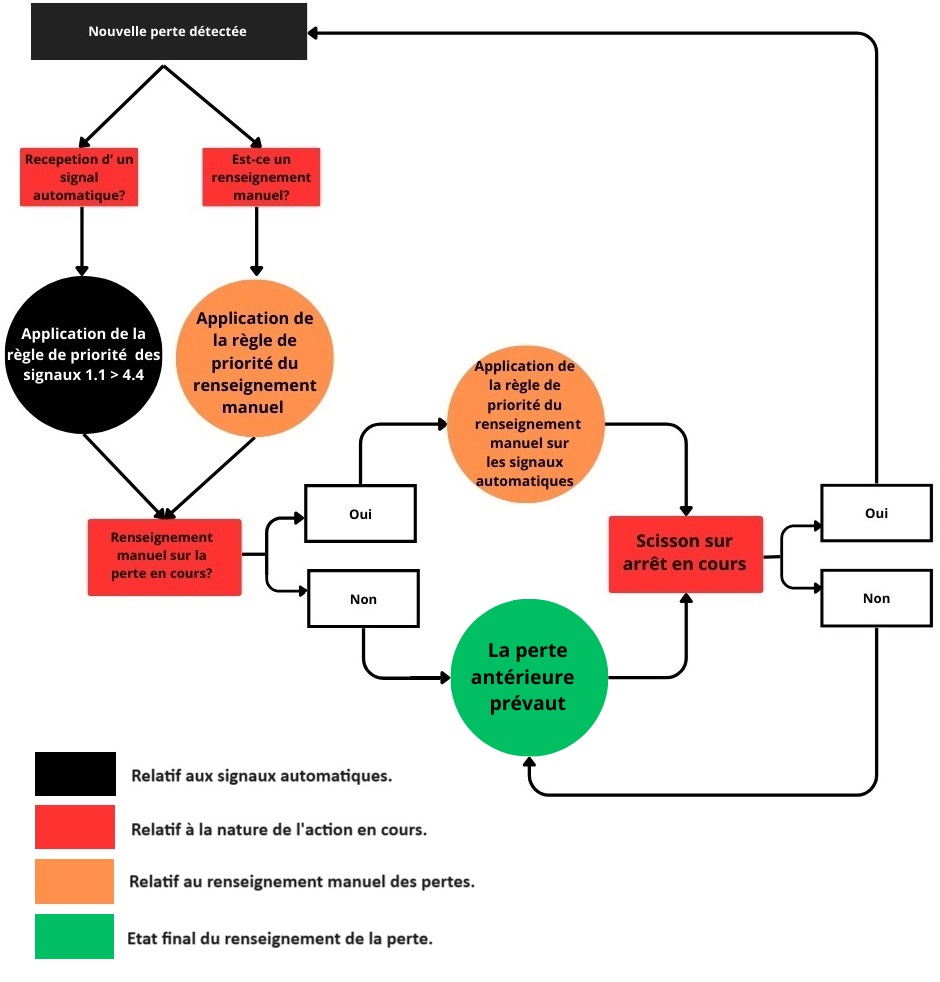
Opción de priorización de la primera señal recibida
Si desea que solo la primera señal de calificación de la parada prevalezca sobre todas las demás, proceda de la siguiente manera desde la tableta.
1. Vaya a los ajustes de la aplicación PerfTrak haciendo clic en la rueda dentada.
2. Seleccione el botón «Opciones» y, después, «Opciones PerfTrak».
3. Marque la opción «Primera señal prioritaria».
No obstante, la información manual sigue siendo prioritaria sobre todas las señales recibidas, incluida la señal de la primera entrada.
Parametrización en la tableta
Una vez realizada y guardada la configuración en la plataforma, vaya a la tableta de su máquina de referencia. Para forzar la sincronización de los cambios, desconéctese primero por completo de la aplicación seleccionando dos veces el símbolo de desconexión.
Si utiliza el modo combinatorio, la configuración ya ha finalizado. En caso contrario, aplique el siguiente procedimiento.
1. Vuelva a conectarse a la aplicación y entre en los ajustes con la rueda dentada. Haga clic a continuación en «Opciones» y vaya a la sección «Opciones del módulo».
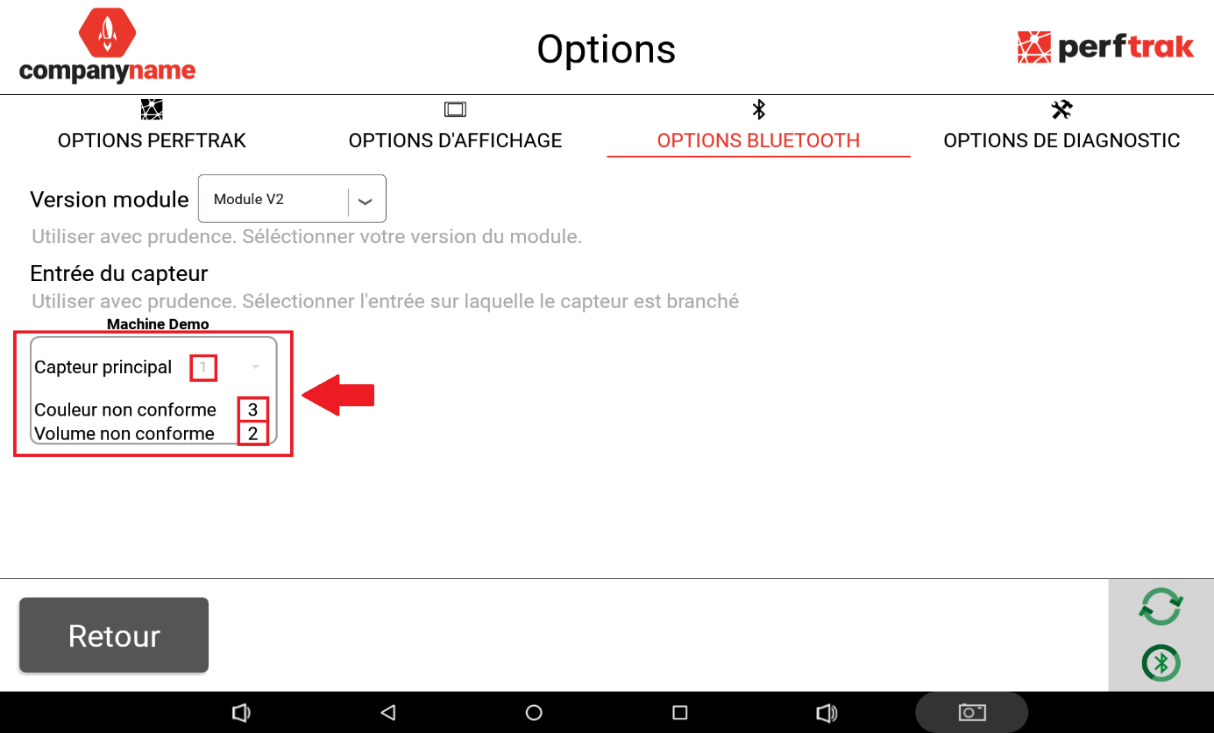
2. Compruebe que cada entrada configurada aparece en la lista debajo de la entrada 1, reservada al seguimiento del rendimiento. La lista de las entradas utilizadas aparece según su número —2, 3, 4 y así sucesivamente—, hasta 8 entradas utilizables.
Gracias a esta parametrización, puede asociar un tipo de pérdida a una señal y rechazar automáticamente una parte de su producción.
Si la detección de los sensores no aparece, desconéctese por completo de la aplicación y vuelva a iniciarla. La desconexión y la posterior reconexión permiten activar la sincronización de los datos modificados en la plataforma.
Importante: debe desconectarse del módulo para elegir las entradas del sensor o de los sensores de calificación automática de las pérdidas desde las opciones del módulo.