概述
欠产功能让操作员可以在平板上标明某台设备未能满负荷生产,而无需停止生产。PerfTrak 随后会自动记录相应的损失。
该功能适用于以同步批次方式生产的产品,这类产品由分组系数定义:例如 6 腔模具、4 头机器、多工位工装。操作员输入实际工作的头数;与系数之间的差额计为欠产。
典型使用场景:
- 模具中有一个或多个型腔无法使用;
- 多头机器上某个灌装头或喷嘴故障;
- 替换工装的产能低于标准工装。
该功能在产品模式和生产订单(OF)模式下均可使用,但仅适用于循环时间模式的平板(不适用于启停模式)。
计算原理
每个循环中,PerfTrak 按工作头数计件。缺少的零件不是废品:它们从未被生产出来。相应的时间计入"欠产"性能损失;质量不受影响。
每循环欠产件数 = 系数 − 工作头数
每循环计入时间 =(欠产件数 ÷ 系数)× 循环时间
| 系数 | 工作头数 | 每循环产量 | 每循环欠产 | 欠产占比 |
|---|---|---|---|---|
| 4 | 4 | 4 | 0 | 0 %(标准运行) |
| 4 | 3 | 3 | 1 | 25 % |
| 6 | 4 | 4 | 2 | 33 % |
| 20 | 12 | 12 | 8 | 40 % |
示例:8 头模具,循环时间 40 秒
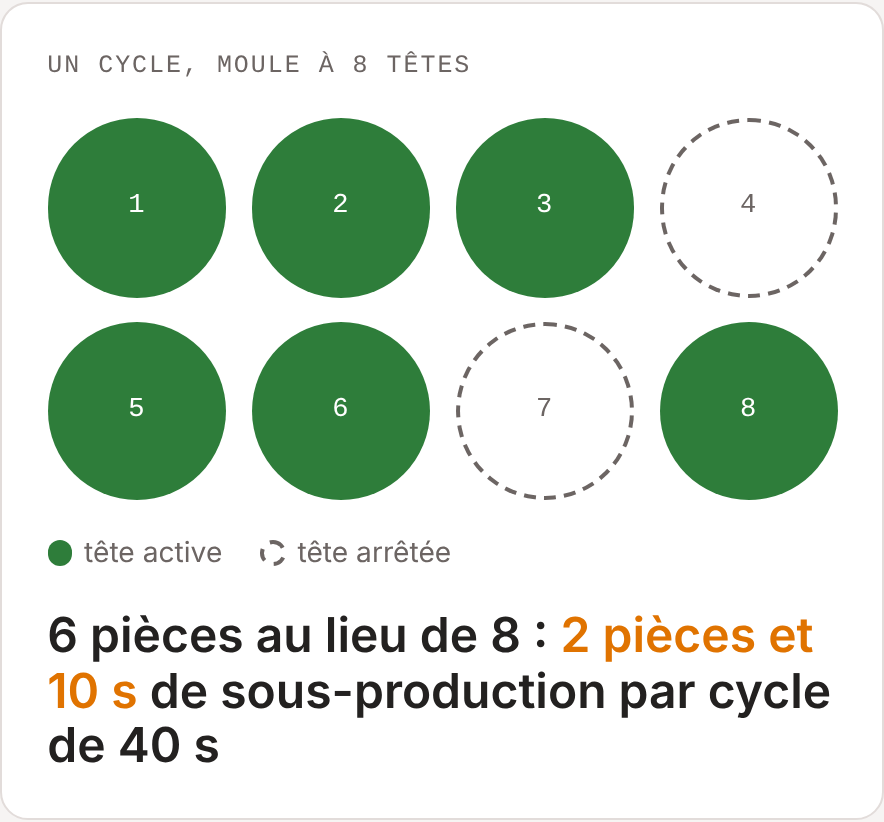
两个头停止:生产 6 件而不是 8 件,即每循环欠产 2 件、10 秒。
一小时内,即 90 个循环:
| 未启用该功能 | 启用该功能 | |
|---|---|---|
| 计数件数 | 720 | 540 |
| "欠产"损失 | 0 | 15 分钟 |
| 对 OEE 的影响 | 隐性损失 | 性能下降,质量不变 |
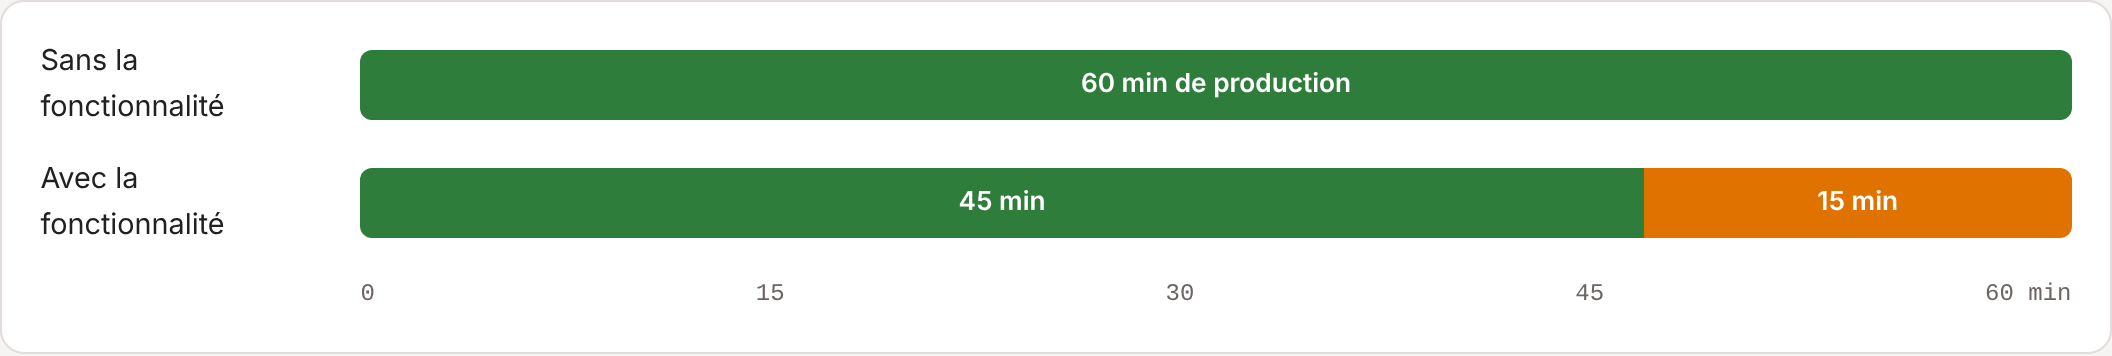
申报与未申报工作头数时一小时生产的时间分布。
欠产自头数被修改的那一刻起生效,直到下一次修改为止。它计入配置中定义的原因(见步骤 2)。在执行任务(维护、调整)期间不会申报任何欠产,因为此时生产已停止。
前提条件
| 位置 | 条件 |
|---|---|
| 平台 | 已为客户开通欠产选项。否则该选项不会出现在平板上。 |
| 平板 | 循环时间模式。启停模式下没有此功能。 |
| 平板 | 已启用欠产选项。该设置对整台平板生效,因此对其所有机器生效。 |
| 产品 | 系数为大于 1 的整数,作为最大头数。系数为小数时无法选择头数。 |
| 损失树 | 建议:设置一个专用于欠产的二级损失。否则平板将使用默认的英文标签。 |
使用生产订单时,最大值取自 OF 行的系数,所选头数会保存在该行上。
配置
配置分三步,按以下顺序进行。
-
联系 Teeptrak 支持团队,在您的客户账户上开通该功能。
-
定义欠产原因。 首先在损失树中创建将被自动计入的原因,例如"欠产"。然后在属性(二级类别)部分,在二级欠产字段中选择该原因。
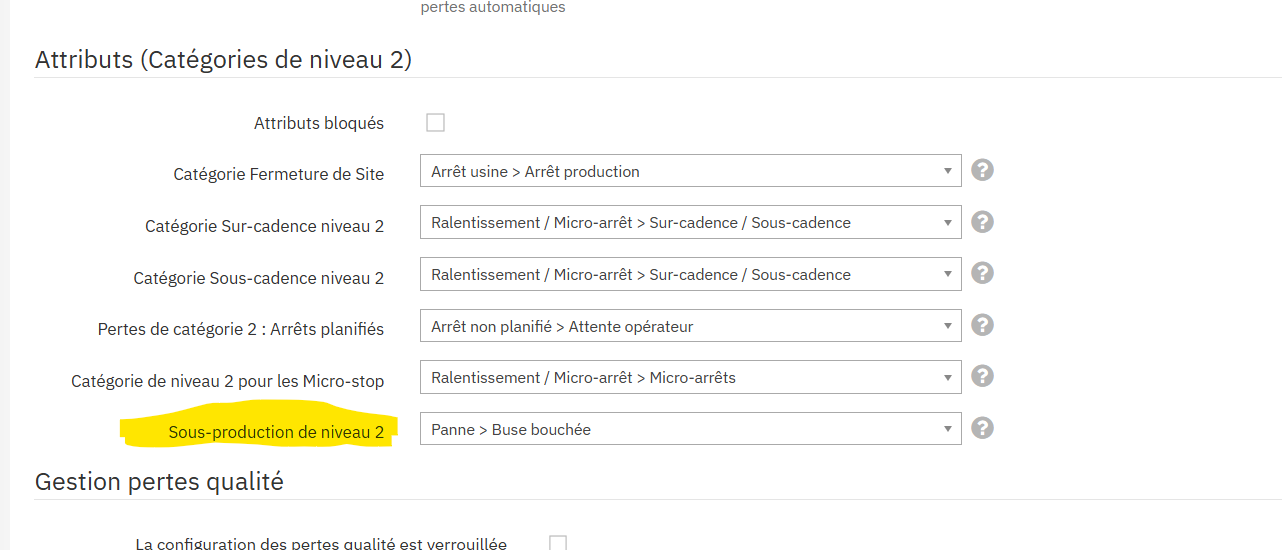
二级类别中的"二级欠产"字段(显示的原因仅为示例)。
-
在平板上启用该选项。 在平板的选项中,在 Production & fabrication orders 类别下勾选欠产。每台平板只需设置一次;该设置对其所有机器生效。之后,对于系数为大于 1 的整数的产品,系统会向操作员提供头数选择。
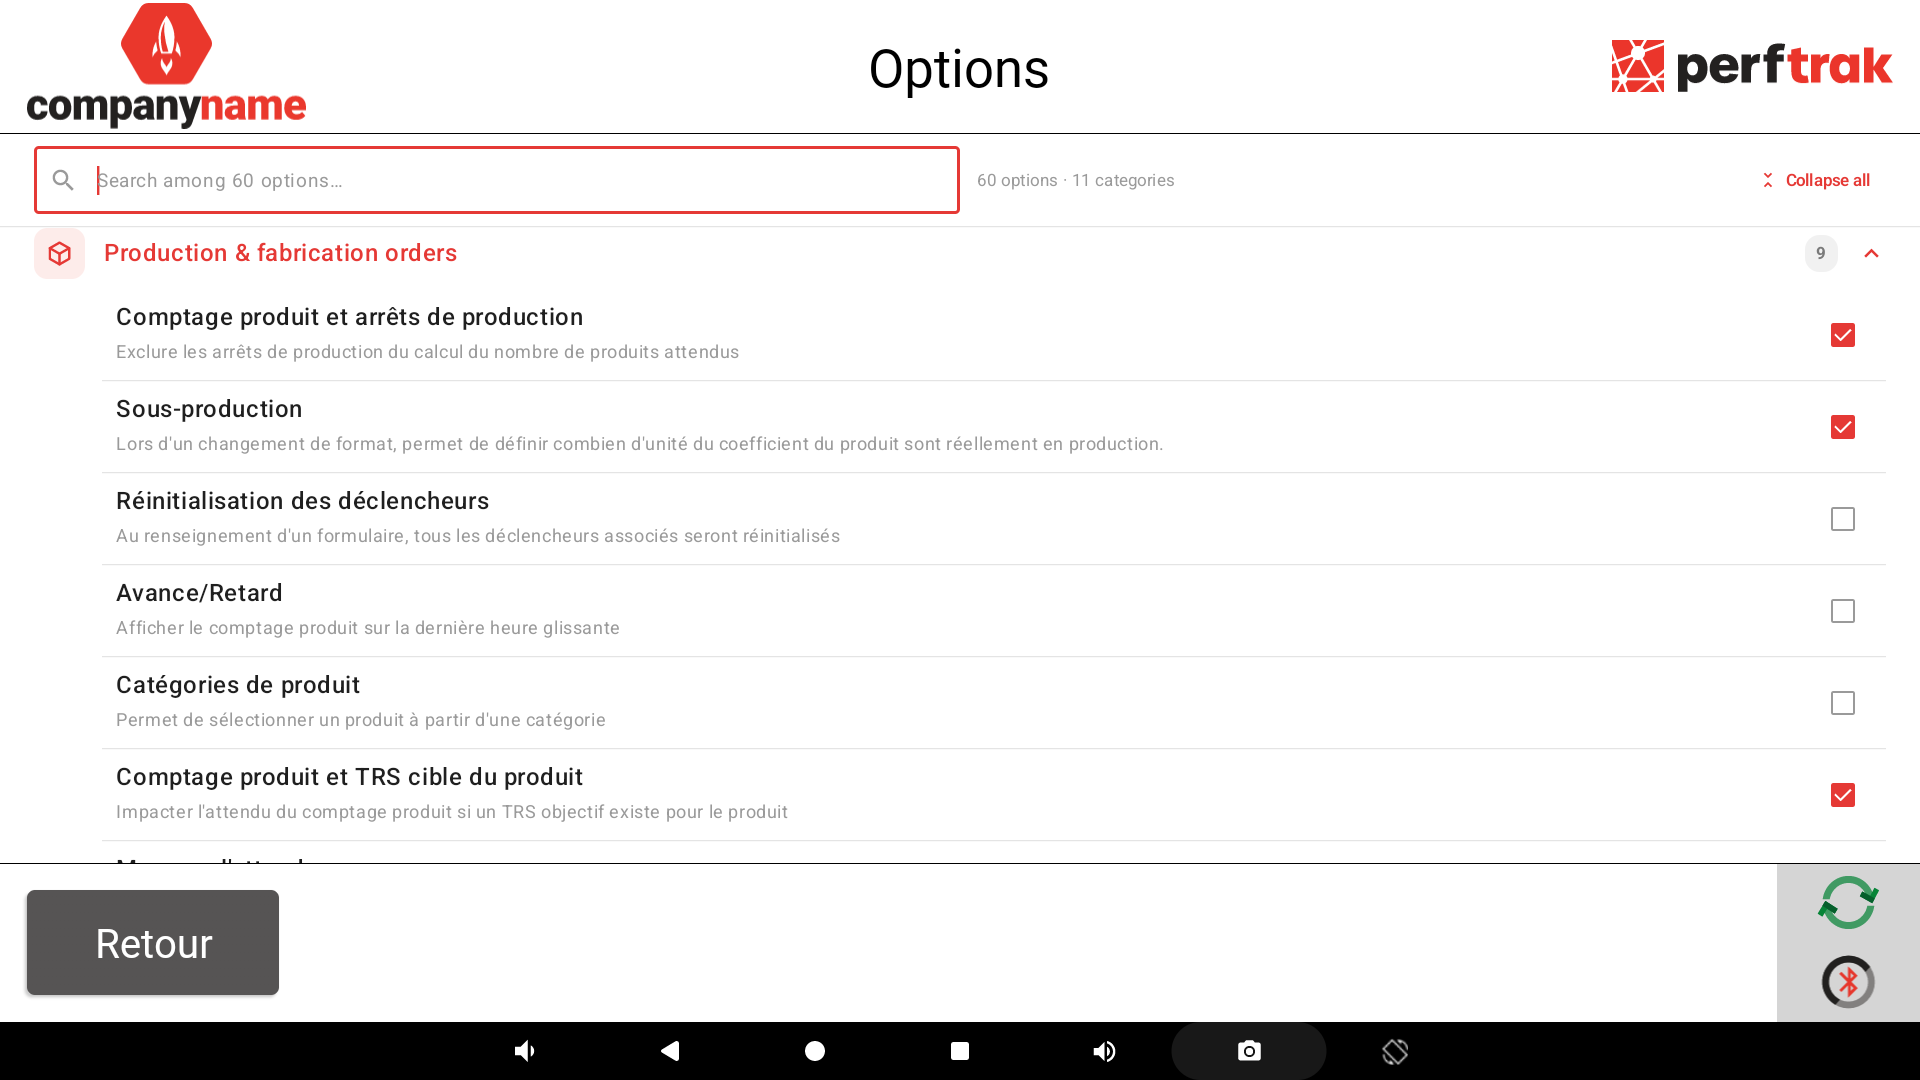
平板选项,Production & fabrication orders 类别:已勾选欠产选项。
应用中的选项类别名称("Production & fabrication orders")以英文显示。
建议:请选择一个通用的专用原因,而不是某个具体故障(例如"喷嘴堵塞")。无论头数减少的原因是什么,都会使用同一个原因。
在平板上使用
操作员在产品切换界面输入头数,可在开始生产某个产品或 OF 时输入,也可在生产过程中输入。
-
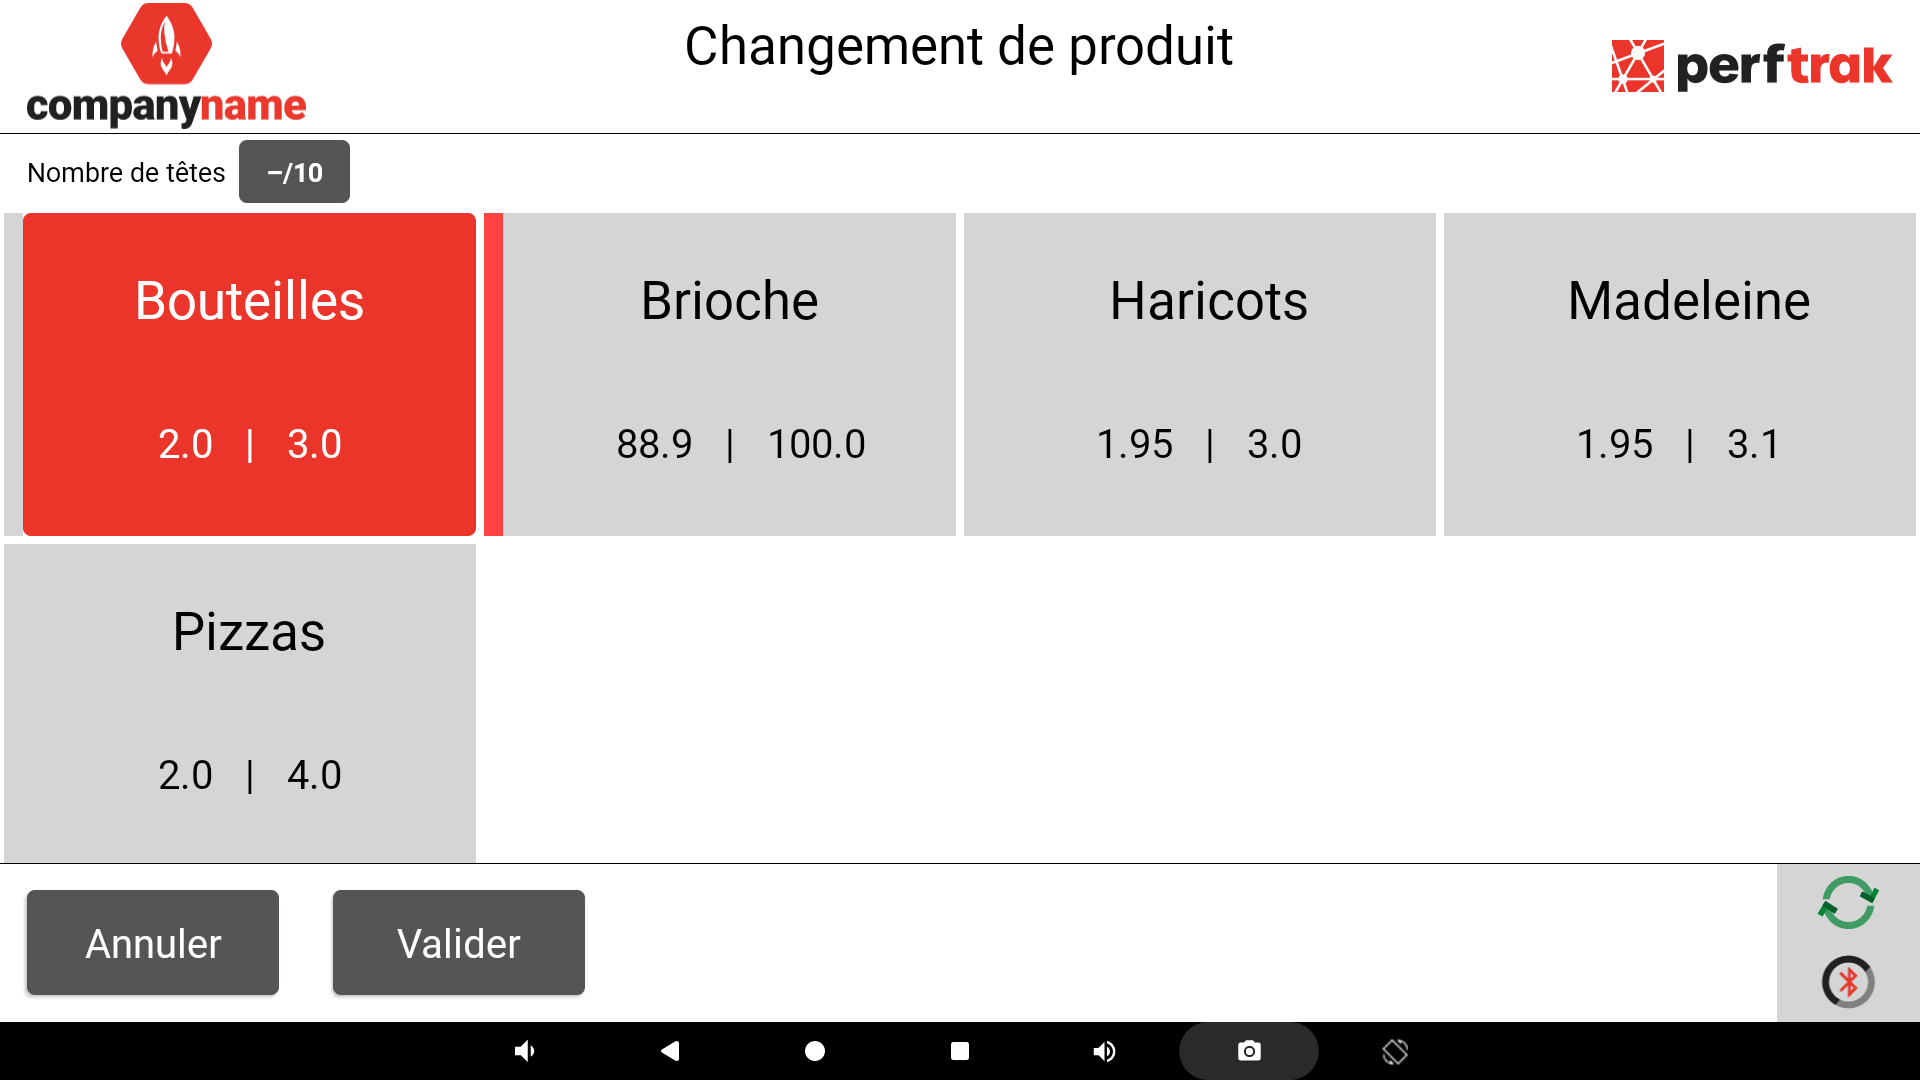
打开产品切换界面。
-
选择产品或 OF。如需在生产过程中修改头数,请选择正在生产的产品或 OF。
-
点击界面顶部的头数字段。它显示当前值与最大值之比,例如 5/10(如尚未输入任何值则显示 –/10)。
-
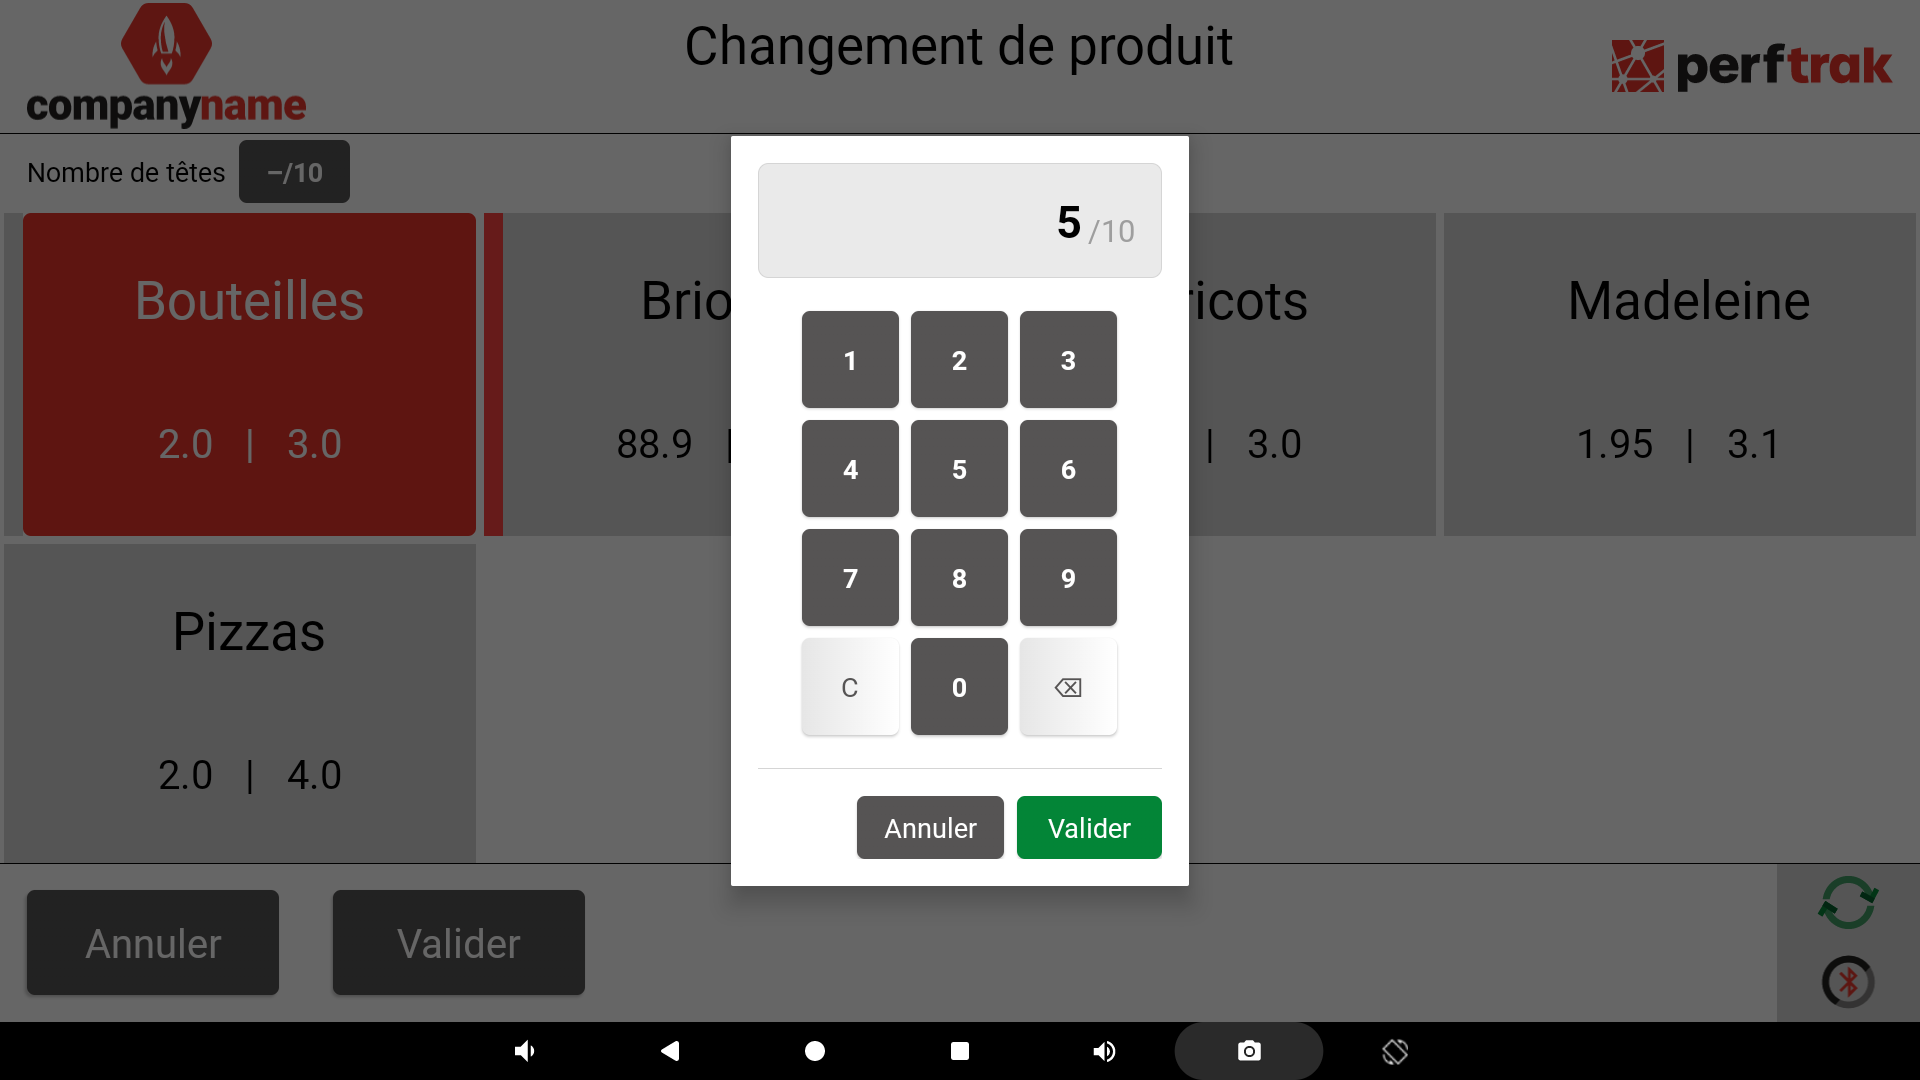
在数字键盘上输入工作头数,然后点击窗口中的确认。
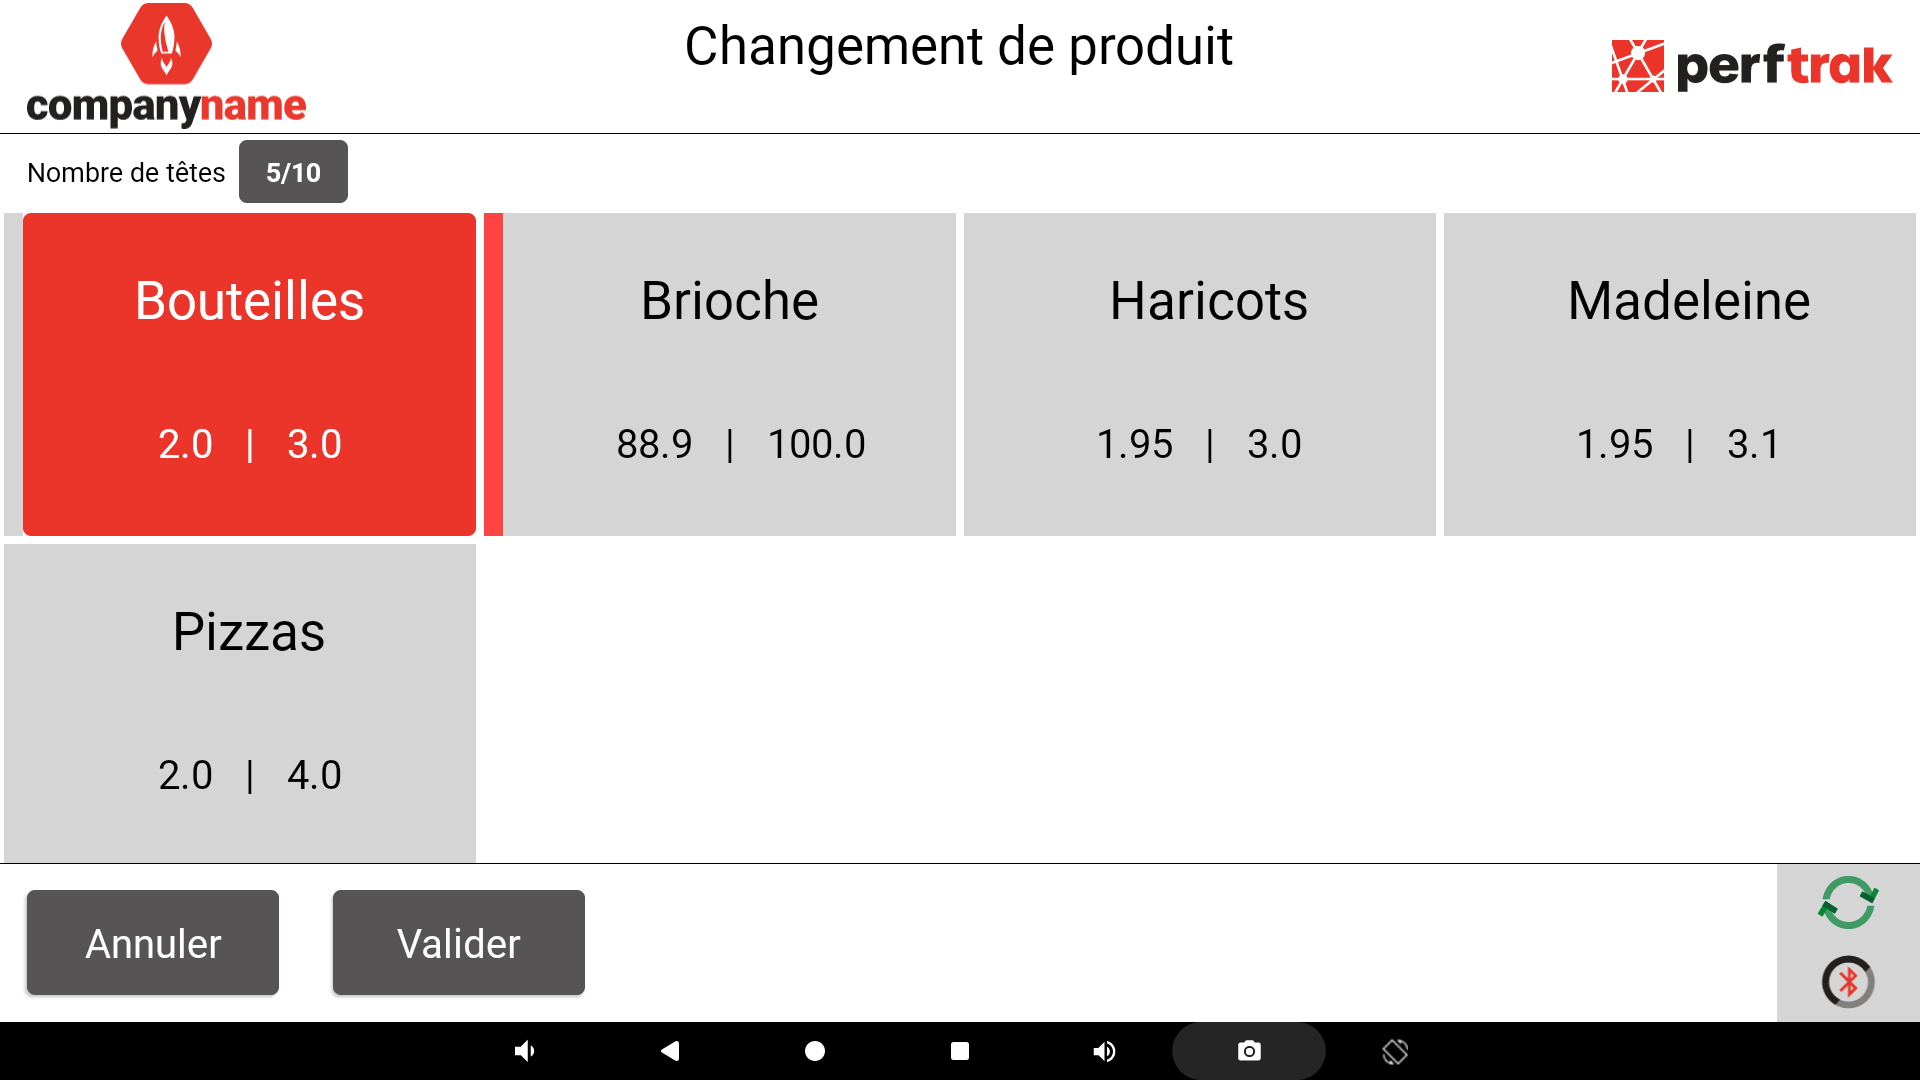
字段显示新值:
-
点击界面底部的确认。
-
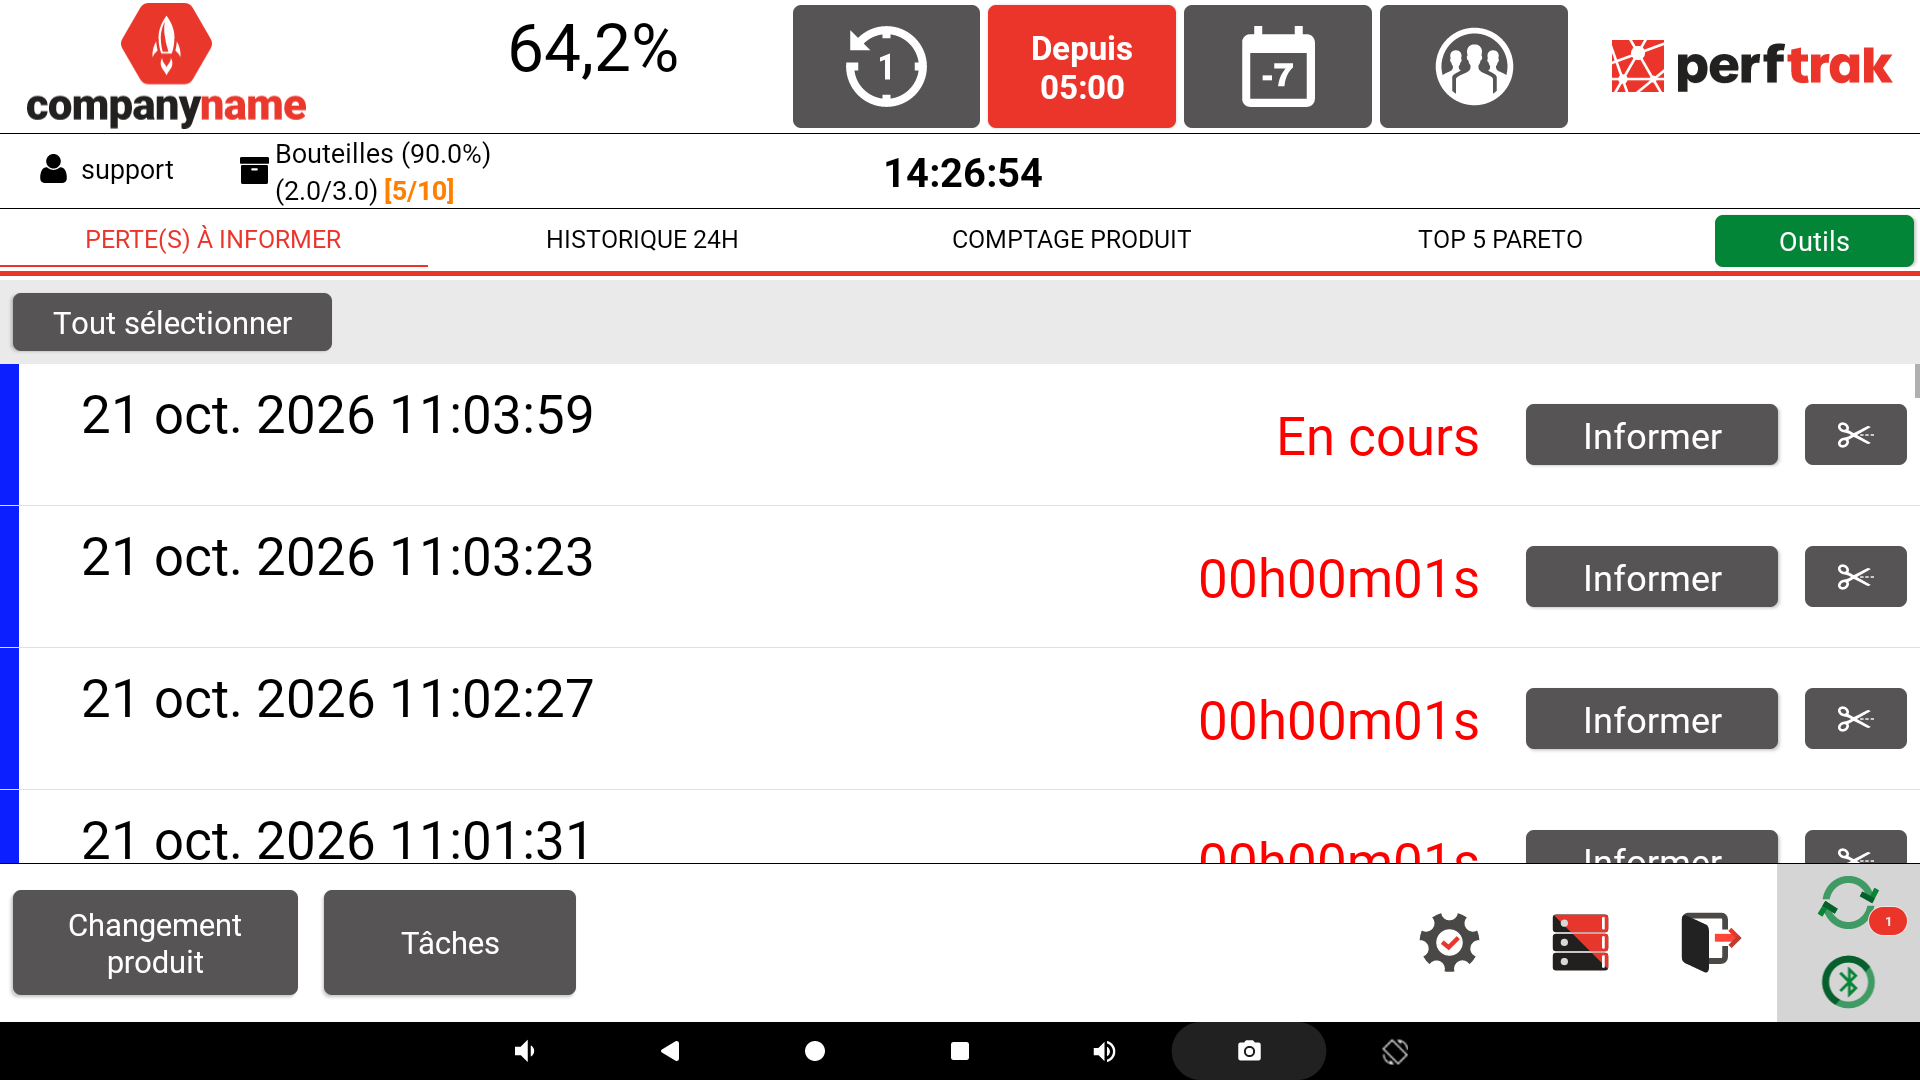
在主界面上检查:申报的头数以方括号形式显示在产品名称旁,例如 [5/10]。
键盘接受 1 到最大值之间的数值;会导致超过最大值的数字将被忽略。使用分频系数时,按头组进行选择:10 个头、分频系数为 2 时,可在 5 个中选择。
默认建议值:如果产品已在生产中,则为当前值;否则为最大系数(标准运行,无欠产)。
设备修复后,操作员使用相同的产品编号重新进行一次产品切换,并重新输入最大头数。
PerfTrak 在每个循环中的处理
只要工作头数少于最大值,在每个检测到的循环中,无需操作员任何操作:
- 针对缺少的数量(示例中为 2 件)创建一条欠产申报。不会弹出任何界面。
- 等效时间计入"欠产"损失(示例中每循环 10 秒),并从生产时间中扣除。
- 这些零件不能再被报废:示例中每循环剩余 6 件可报废零件。
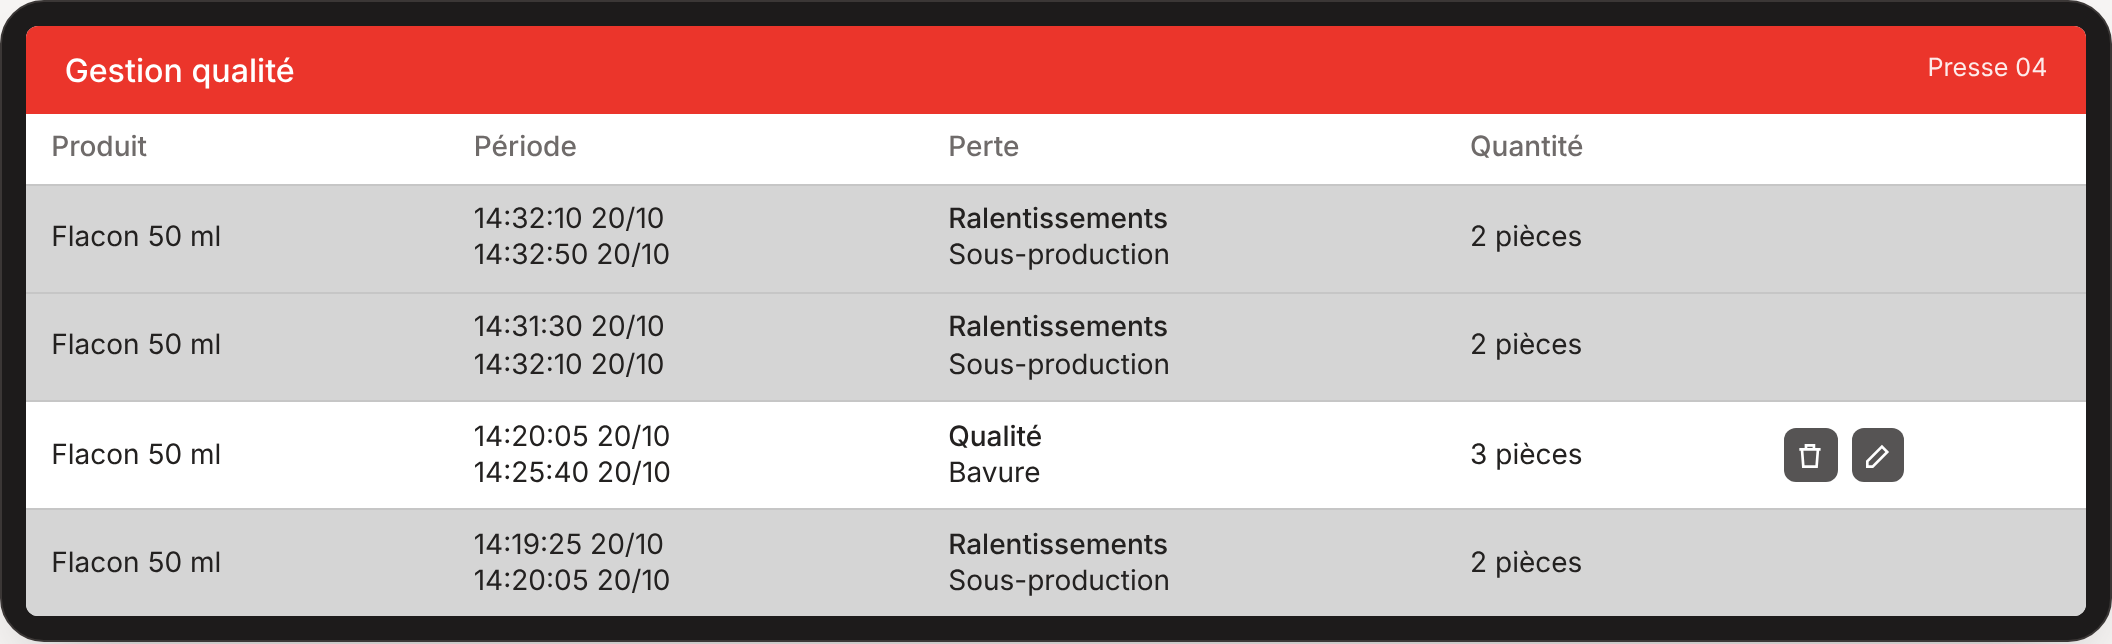
质量历史示意图:每个循环一行灰色记录,不可修改;只有废品申报(白色行)可以修改或删除。
对计数器的影响
在平板上,欠产不会作为单独的数量显示在任何界面中。根据计数器的不同,它会被扣除、忽略或计为废品。示例一小时后的数值:90 个循环,8 个头中 6 个工作,无废品,OF 数量 2000 件。
| 界面 | 数量 | 百分比、时间 | 显示 |
|---|---|---|---|
| 产品计数,按件(默认) | 扣除 | 扣除 | 540/720 · 75 % |
| 产品计数,"原始产品计数"选项 | 忽略 | 扣除 | 90/90 · 75 % |
| OF 计数 | 扣除 | 忽略 | 540/2000 · 36 % |
| 主界面件数计数器 | 忽略 | – | 720/720 |
| 班次超前/落后 | – | 忽略 | 0 秒,而不是落后 900 秒 |
| 检验表单中的重量计数器 | 计为废品 | – | 报废件数和重量 |
| 产品计数的废品列 | 不计入 | – | 0 件 |
在 teeptrak.net 上,启用该选项后,产品计数选项卡的表格中会新增一列欠产。
注意事项
- 设备修复后请记得恢复最大头数:只要该值未被修改,系统就会持续记录欠产。
- 无法在平板上更正:误申报的欠产(例如忘记恢复最大值)既不能修改也不能删除。已生产的循环不会重新计算。
- 各计数器之间不一致:主界面、超前/落后和原始计数包含所有头;产品计数和 OF 计数则扣除欠产。在 OF 行上,实际完成数量会扣除欠产,但进度和剩余时间不会。
- 历史记录繁多:每个循环一条申报,因此质量历史中每个循环都有一行,时间轴也会在每个循环处被分割。
- 更改头数即更改产品:修改需通过一次产品切换完成,并作为产品切换记录。
- 按平板设置:该选项对平板上的所有机器启用。系数为 1 的产品不受影响。
- 原因的选择:步骤 2 中选择的类别决定了该损失在分析中出现的位置。专用原因便于在损失帕累托图中跟踪欠产。
术语表
| 术语 | 定义 |
|---|---|
| 头、型腔 | 机器上每个循环生产一个零件的部分。 |
| 系数 | 所有头都工作时每个循环生产的零件数。 |
| 循环、脉冲 | PerfTrak 模块在每个机器循环时发送的信号。 |
| 分频系数 | 模块设置,将多个脉冲合并为一个计数循环。 |
| 欠产 | 机器以正常节拍运行,但因部分头停止而未生产的零件。 |