工艺路线(也称为 range 或产品)定义了 PaceTrak 跟踪的任务、其理论执行时间及计数方式。创建工艺路线:PaceTrak 选项卡 > 工艺路线 (Ranges) > 添加 (Add)。
1. 创建单任务工艺路线
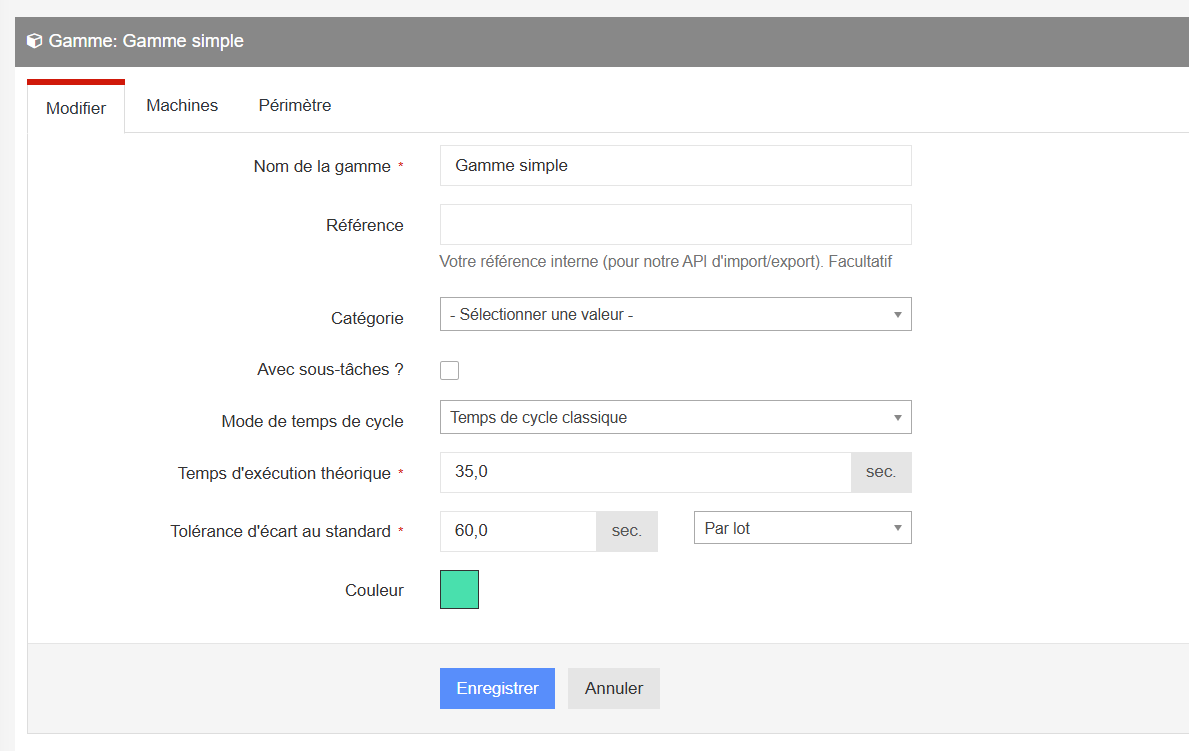
输入 产品名称、类别,然后输入:
- 任务的 理论执行时间;
- 标准偏差容差:超过该差值时,操作员必须录入 1 类损失;低于该差值时,损失将自动归入 2 类。此偏差时间可以 按批次 或 按件 定义:
- 按批次 — 批次结束时,将实际偏差直接与该值进行比较;
- 按件 — 批次结束时,将实际偏差与每件偏差时间乘以批次零件数的结果进行比较。
示例:每件容差为 2 秒,批次为 50 件,若偏差超过 100 秒,则必须录入 1 类损失。
- 如有需要,为工艺路线指定专属 颜色。
随后,您将进入该工艺路线所分配的 范围(工厂、车间、机器)。
2. 创建含子任务的工艺路线
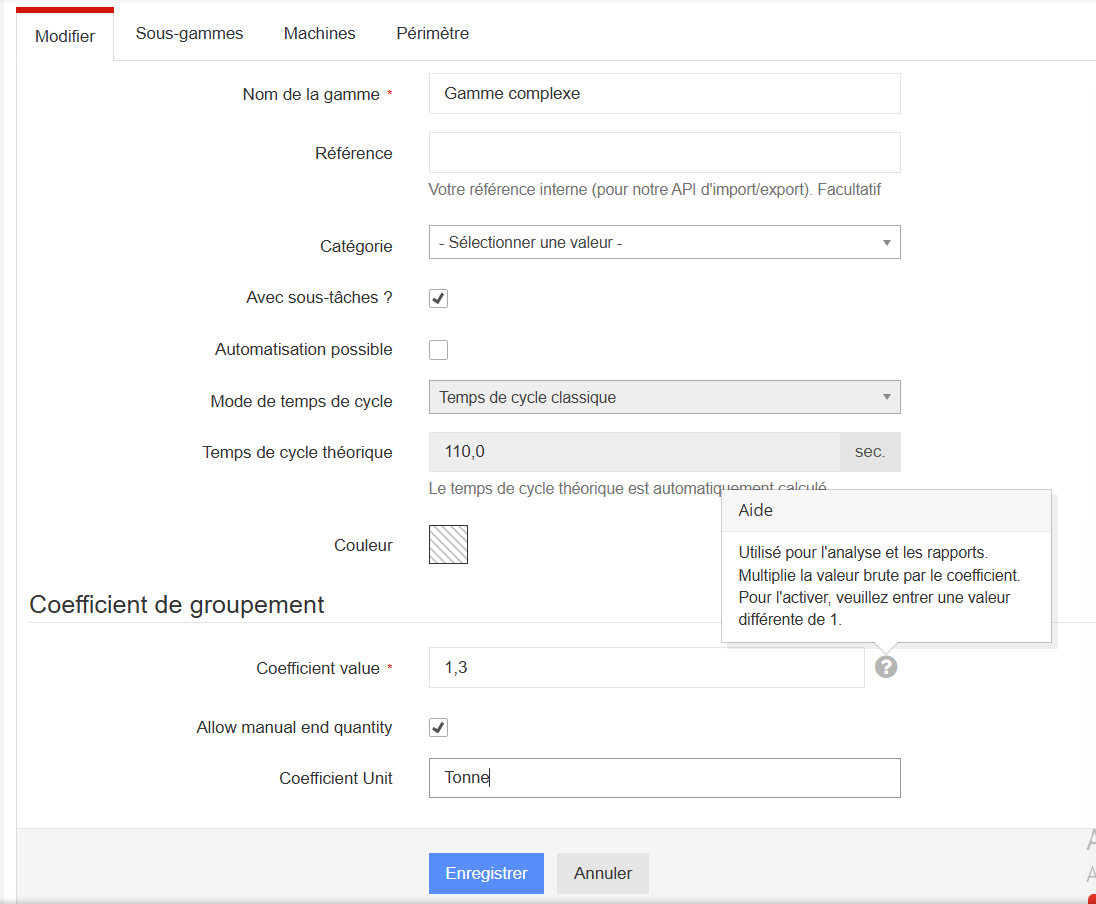
勾选 含子任务?(With subtasks?) 选项:理论周期时间显示为 0.0 秒,并将自动计算(子任务理论时长之和)。请先保存您的选择。
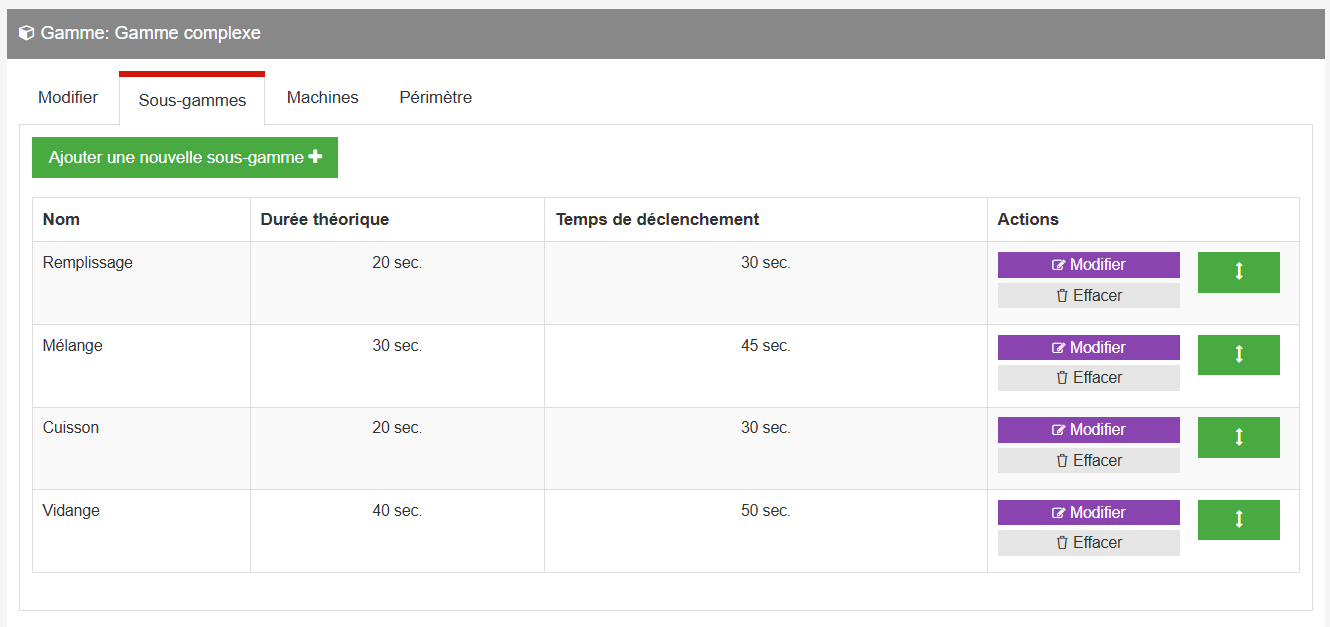
在 子任务 (Subtasks) 选项卡 > 添加新子任务 (Add a new subtask) 中,为每个子任务填写:名称、理论时长 和 触发时间——在此时间内,操作员无需说明提前或延迟的原因;超过此时间,偏差将自动归入 2 级损失“超速”(任务提前完成)或“降速”(任务延迟完成)。如果您的工艺路线在任务之间包含压实类操作,可使用 压实 (Compaction) 选项(有其自身的理论时长)。绿色箭头可让您调整子任务在平板电脑上的显示顺序。
3. 分组系数和手动录入数量
工艺路线记录中的 分组系数 (Grouping coefficient) 部分决定了生产数量的计算方式:
- 系数值 (Coefficient value):生产数量通过将原始值乘以该系数计算得出。用于分析和报告;如需启用,请输入 1 以外的值。
- 允许在工艺路线结束时手动录入数量 (Allow manual quantity entry at the end of the routing):在复杂工艺路线结束时,提示操作员录入实际生产的数量。启用此选项后,将不使用分组系数。
- 分组名称 (Grouping name):向操作员显示的录入单位(升、件、千克、吨等)。
**每条工艺路线只能使用一种计算方式:手动录入或系数。**只有经理可以更改此配置。请参阅 在复杂工艺路线结束时录入数量 文章。